
目次
直接回答
オリジナルブランドのリールを立ち上げる方から最初にいただく質問は、たいてい「最小ロットは何台か」「金型費はいくらか」「単価はいくらか」の3つです。どれも大切な数字ですが、それぞれが独立しているわけではなく、同じ問いで決まります。
どの部品を新しく作るか → どんな金型や開発が必要か → 1回の生産にかかる固定費はいくらか → 最小ロットと単価。
新しく作る部品の多さによって、リールOEMは大きく3つの進め方に分かれます。
- 既存モデル活用:既存の構造をそのまま使い、色・ロゴ・パッケージだけを変えます。新しい金型はほとんど不要で、最小ロットも最も低くなります。
- セミカスタム:内部機構はそのままに、サイドカバーの形状、スプール、ハンドル、ノブ、クラッチボタンなどの外観部品を作り直します。一部の部品で開発が必要です。
- フルカスタム:フレーム、ギアトレイン、スプール、ドラグまで新規に設計します。金型または大規模なCNC開発に加え、試作品による検証を何度か重ねる必要があります。
小ロットで最も効果的なのは、ダイカスト金型を作る代わりに、フレームやサイドカバーをアルミの無垢材からCNC加工することです。単価は上がりますが、初期投資が少なく、設計変更にも素早く対応できます。販売数量が安定してから、ダイカストへの切り替えを検討します。
仲徳精密は両軸リール(ロープロファイルのベイトリール、丸型両軸リールなど)のOEM製造を、最小ロット200台から承っています。その他のリールも、一定の数量があれば個別に検討します。
01|最小ロットは何で決まるのか
最小ロットは、工場が恣意的に決めている壁ではありません。生産のたびに、数量に関係なく発生する費用があり、10台でも200台でも同じだけかかります。数量が少ないほど、その費用が1台あたりに重くのしかかります。
| 工程 | 毎回発生する固定費 | 最小ロットへの影響 |
|---|---|---|
| CNC加工 | プログラム、治具、初品確認、段取り替え | 数量が少ないほど、1台あたりの段取り費と初品確認費が上がる |
| アルマイト | 治具への吊り付け、調色、初回確認 | 色ごとに別バッチになるため、色数が多いほど1色あたりの数量が減る |
| 購入部品 | ベアリング、ドラグワッシャー、クラッチ部品、レベルワインド部品などに仕入れ先の最小ロットがある | 仕入れ先の最小ロットを下回ると、在庫を抱えるか単価が上がる |
| 印刷・パッケージ | 化粧箱、取扱説明書、ラベルの印刷初期費用 | 印刷数量が少なすぎると、1セットあたりの費用が大きく上がる |
| 組立・検査 | ラインの調整、検査具・組立治具の準備、初号機の確認 | 切り替えのたびに調整が必要なため、小さすぎるロットは非効率 |
つまり、同じ200台でも、1色・1仕様と、4色で右巻き・左巻きを半分ずつでは、工場にとってまったく別の注文になります。後者は1仕様あたり25台となり、アルマイト、パッケージ、組立のすべてが細かいバッチに分かれます。
そのため、初回発注のカラーと仕様の分け方は、見積の段階でお知らせいただくのが理想です。
02|既存モデル活用・セミカスタム・フルカスタムの選び方
| 進め方 | 変更する内容 | 新規の金型・開発 | 最小ロットへの影響 | 単価 | 主なリスク | 向いているケース |
|---|---|---|---|---|---|---|
| 既存モデル活用 | カラー、ロゴ、既存モデルで選べる範囲のハンドル・ノブ、パッケージ | ほぼなし | 最も小さい | 既存モデルのコストで決まる | 同じモデルを使う他社製品と似てしまう | 初めてのリール、販路をまず試したい |
| セミカスタム | サイドカバーの形状、スプール、ハンドル、ノブ、クラッチボタン、カラー | 一部の外観部品で開発が必要。CNCまたは少数の金型で対応 | 中 | 中 | 新しい外観部品と既存の内部構造との組み合わせ | 販路があり、ブランドの個性を出したい |
| フルカスタム | フレーム、ギアトレイン、スプール、ドラグ、外観をすべて新規設計 | ダイカスト・射出成形・鍛造の金型、または大規模なCNC開発と検証 | 最も大きい | 数量が多ければ最も低い | 開発期間が長く、寸法の連鎖を試作で何度も検証する必要がある | 製品像が明確で、数量と予算がある |
ここでいう「既存モデル」とは、工場が保有している設計、またはブランド側が使用許諾を得ている設計を指します。大手メーカー製品を参考にすることは問題ありませんが、特許や意匠登録で保護された構造や外観をそのまま使うことはできません。製品が売れるほど、そのリスクは大きくなります。
多くの新しいブランドにとって安全なのは、まず既存モデル活用かセミカスタムで販路と価格帯を確かめ、評価が固まってからフルカスタムに投資するという進め方です。
03|金型費は何にかかるのか
「金型費」はひとつの総額で語られがちですが、実際には部品ごとに分かれています。どこにかかるかがわかれば、後回しにできるものも見えてきます。
| 部品 | 量産時の一般的な工法 | 必要な金型・治具 | 小ロットでの代替手段 |
|---|---|---|---|
| フレーム/サイドプレート | ダイカスト+CNC仕上げ | ダイカスト金型、CNC治具 | アルミ無垢材からのCNC一体加工 |
| サイドカバー | ダイカストまたはCNC | ダイカスト金型またはCNC治具 | CNC加工 |
| スプール | 棒材からの旋削・フライス加工 | 治具と刃具 | もともとCNC中心のため大きな差はない |
| ハンドルアーム | 鍛造またはプレス+CNC、または板材からのCNC | 鍛造型、プレス型 | 板材からのCNC加工 |
| ノブ、クラッチボタン、スタードラグ | 射出成形またはCNC | 射出成形金型 | アルミまたはPOMのCNC加工、または既存モデルの部品 |
| メインギア、ピニオンギア | 歯切り+熱処理 | 専用の歯切り工具、検査具 | 既存モデルのギアセットを流用 |
| ワッシャー、バネ、小物プレス部品 | プレス | プレス型 | 小ロットではワイヤーカットやレーザー加工 |
| ロゴ・文字 | レーザー刻印、パッド印刷、シルク印刷 | パッド印刷版、スクリーン版 | レーザー刻印なら治具はほぼ不要 |
金型以外に見落とされやすいのが、検査具と組立治具です。ギアの軸間距離、ベアリング穴の位置、ドラグ力などは、専用の検査具や治具がなければ安定して測定・組立ができません。
金型費については、見積の段階で次の3点を確認しておくと安心です。
- 一括で支払うのか、単価に含めて償却するのか。単価に含める場合は、通常、累計数量を取り決めます。
- 所有権は誰にあり、どこで保管し、誰がメンテナンスするのか。ブランド側が費用を負担した専用金型は、所有権と使用範囲を契約書に明記します。
- 金型の寿命と修理はどう扱うのか。ダイカスト金型も射出成形金型も消耗します。大規模な修理や作り直しの費用負担を事前に決めておきます。
04|小ロットの基本戦略:まずCNC、数量が増えたら金型へ
年間の販売数量がまだ読めない新しいブランドにとって、最大のリスクは単価が少し高いことではありません。金型一式に大きな投資をした後で設計変更が必要になったり、販売が計画を下回ったりすることです。
| 比較項目 | アルミ無垢材からのCNC加工 | ダイカスト+CNC仕上げ |
|---|---|---|
| 初期投資 | 少ない。治具とプログラムのみ | 大きい。ダイカスト金型が必要 |
| 1個あたりの費用 | 高め。加工時間が長い | 数量が多ければ低い |
| 設計変更 | 速い。プログラムを変えるだけ | 遅い。金型の修正または作り直し |
| 材料 | 6061、7075などの展伸材を選べる | ダイカスト用合金。巣や肉厚の制約がある |
| 外観 | アルマイトの質感がよく、色の選択肢が多い | アルマイトは合金の制約を受け、塗装が多い |
| 向いている段階 | 試作、初回発注、小ロット | 設計が固まり、販売が安定した後 |
注意したいのは、CNCからダイカストへの切り替えは、単に工法を入れ替えるだけでは済まないという点です。ダイカスト部品には抜き勾配、均一な肉厚、適切なパーティングラインが必要なため、CNC部品の形状を設計し直すことが多く、切り替え後は組立と操作感をもう一度検証する必要があります。
そのため、最初のバージョンをCNCで作る場合でも、主要な基準は最初から正しく決めておくべきです。両軸リールで最も重要なのは、スプール軸(ピニオン軸)、ドライブギア軸、レベルワインドのウォームシャフトという3本の軸の位置関係です。この基準が変わらなければ、工法を切り替えたときに検証し直す範囲は大きく減ります。
05|単価の内訳
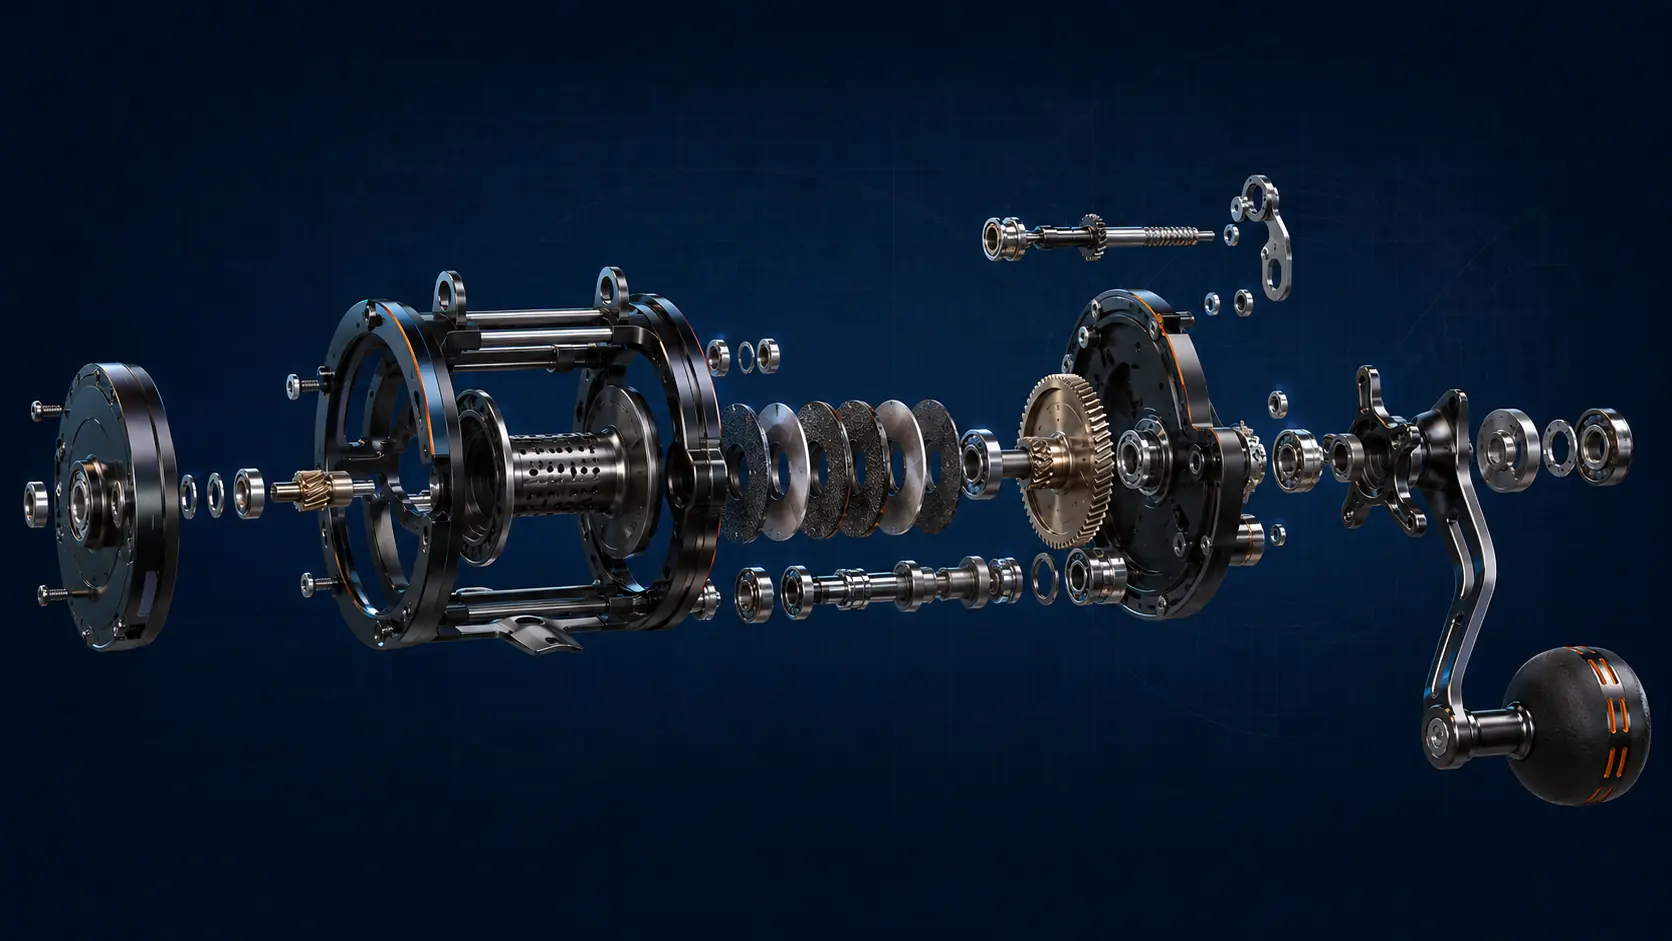
図:両軸リールは、フレーム、サイドカバー、スプール、ギアトレイン、ドラグ、ベアリング、ハンドルなど、数十から百点を超える部品で構成されます。単価は、これらの部品に組立・検査・パッケージの費用を加えたものです。
| コスト項目 | 内容 | 影響の大きい要素 |
|---|---|---|
| 金属構造部品 | フレーム、サイドカバー、スプール、ハンドルアーム | 材料、素材の工法、加工時間、段取り回数、肉抜きの数 |
| 駆動部品 | メインギア、ピニオンギア、各種シャフト | 材質(真鍮、ステンレス、合金鋼)、歯形精度、熱処理 |
| 購入部品 | ベアリング、ワンウェイベアリング、ドラグワッシャー、バネ、ネジ | ベアリングの数とグレード(防錆・シールド)が大きな割合を占めることが多い |
| 表面処理 | アルマイト、ブラスト、研磨、ロゴ | 色数、2色アルマイト、マスキング箇所、外観グレード |
| 組立・検査 | 組立工数、調整、出荷検査 | 検査項目(回転の滑らかさ、ドラグ力、クラッチ、異音)と抜き取り率 |
| パッケージ・物流 | 化粧箱、取扱説明書、外装箱、付属品 | 専用印刷、替えスプールや工具の同梱 |
この中には、かけるべき費用と、後回しにできる費用があります。
かけるべき費用:
- 操作感を決める精度:ベアリング穴の位置、ギアの軸間距離、スプールの振れ。ここが悪ければ、どれほど外観がよくても取り戻せません。
- ドラグ:ドラグワッシャーの材質とプレッシャープレートの平面度が、ドラグが滑らかで安定するかを決めます。
- 海水対策:ソルト向けの製品であれば、材料、表面処理、シールを最初から海水環境に合わせて設計する必要があります。
後回しにできる費用:
- 初回発注の色数。
- 多すぎるベアリング数。ベアリングの数が多ければ良いリールになるわけではありません。大切なのは、どこにベアリングを使い、その座をどれだけ正確に作るかです。
- 複雑な多色アルマイトやグラデーション。
- 初回発注での専用付属品や豪華なパッケージ。
06|初回200台でむだなコストを抑えるには
両軸リール200台の初回発注を例にすると、次のような工夫でコストとリスクをはっきり下げられます。
- カラーは1〜2色に絞る。色数が増えるほどアルマイトのバッチが増え、1色あたりの単価も在庫リスクも上がります。
- 右巻き・左巻きは販路の実需に合わせて分ける。判断がつかない場合は、まず主力の仕様を中心にします。
- 購入部品は汎用規格を優先する。汎用のベアリングや標準部品は納期が短く価格も安定し、アフターサービス用の補充も容易です。
- ロゴはまずレーザー刻印で。治具費がほぼかからず、変更も簡単です。
- 補修部品は初回と一緒に手配する。スプール、ノブ、ドラグワッシャー、よく使うネジを同時に生産しておけば、アフターサービスのための小口発注が不要になります。
- パッケージはまず汎用構造に専用印刷で。販売が伸びてから専用構造のパッケージを開発します。
- 試作品の承認に時間を確保する。試作段階での修正1回は、量産後の手直しよりはるかに安く済みます。
07|お問い合わせから初回出荷までの流れ
| 段階 | ブランド側の作業 | 工場側の作業 | 主なアウトプット |
|---|---|---|---|
| 1. 問い合わせと方針 | 仕様、参考リール、数量の共有 | 進め方の提案、製作可否の確認、見積 | 見積書と開発方針 |
| 2. 試作 | 外観、操作感、機能の確認 | 試作品の製作、問題点の記録と修正 | 承認見本と外観限度見本 |
| 3. 量産試作 | パッケージ、取扱説明書、表示の確認 | 工程、治具、検査具、検査方法の確定 | 量産試作の結果と検査基準 |
| 4. 量産・出荷 | 受入検査(または第三者検品の手配) | 承認見本どおりの生産、出荷検査 | 出荷 |
全体のリードタイムは、主に4つの要素で決まります。新しい金型が必要か、購入部品の納期、アルマイト色の確認回数、試作の修正回数です。既存モデル活用が最も早く、フルカスタムが最も時間がかかります。
最も重要なのは、段階2の承認見本です。量産開始後は、操作感、外観、機能の合否を、承認見本と外観限度見本で判断します。要求事項は承認前にできるだけまとめてお伝えください。承認後の変更は、時間も費用も余分にかかります。
08|正確な見積のためにお知らせいただきたい情報
| 情報 | 必要な理由 |
|---|---|
| リールの種類とサイズクラス | ロープロファイルのベイトリール、丸型両軸、オフショア用では構造もコストも大きく違う |
| 参考リールまたは写真 | 目標とする外観、サイズ、機能をすばやく共有できる |
| ターゲット市場と販売価格帯 | 材料、ベアリング、表面処理のグレードが決まる |
| 使用シーン | 淡水か海水か、対象魚によって強度と耐食性の要求が決まる |
| ギア比、糸巻き量、最大ドラグ力の目標 | ギアトレイン、スプール、ドラグの設計が決まる |
| ベアリング数 | 購入部品のコストに直結する |
| カラーとロゴの入れ方 | アルマイトのバッチと治具が決まる |
| パッケージの要求 | 印刷とパッケージの費用が決まる |
| 初回数量、カラーと巻き方向の内訳、年間見込み数量 | CNCか金型かの判断と、1回の生産あたりの固定費の配分が決まる |
| 希望納期 | 金型が間に合うか、まずCNCで進める必要があるかを判断できる |
まだ決まっていない仕様があれば、目標だけでもかまいません。たとえば「ソルト用、現行品より軽く、販売価格帯はこのくらい、初回200台」といった形です。技術担当が構造・材料・工法・コストの4つの観点から提案します。部品だけを調達する場合の見積資料の準備はリール部品の見積依頼で準備するものを、開発スケジュールの組み方はリールOEMの納期の組み方を参考にしてください。
09|仲徳精密のリールOEMの進め方
- 両軸リールのOEM:ロープロファイルのベイトリール、丸型両軸リールなど。最小ロットは200台です。
- その他のリール:一定の数量があれば、案件ごとに検討します。
- 部品単位のご依頼も可能:すでに組立先がある場合は、フレーム、サイドカバー、スプール、ハンドルアーム、ノブなどの精密部品の加工だけをお任せいただけます。
- 主要工程を社内で一貫対応:金型設計・製作、CNC精密加工、アルマイト・塗装、組立・検査を社内で行います。試作から量産まで同じチームが担当するため、問題を社内で直接追跡できます。
- 図面の確認前に秘密保持契約:お問い合わせの際に「事前に秘密保持契約(NDA)を希望する」にチェックを入れていただければ、図面を拝見する前にNDAの手続きを行います。
仲徳精密は18年以上にわたり日本のお客様と取引しており、リールの操作感、外観の一貫性、ロット間の安定性について長年の量産経験があります。
よくある質問 FAQ
両軸リールのOEMは何台から依頼できますか?
仲徳精密の両軸リール(ロープロファイルのベイトリール、丸型両軸リールなど)のOEMは、最小ロット200台から承っています。初回発注をカラーや右巻き・左巻きで分ける場合は、アルマイトのバッチ、購入部品、パッケージの数量に影響するため、見積の段階で一緒にご相談ください。その他のリールも、一定の数量があれば個別に検討します。
小ロットでオリジナルリールを作る場合、金型は必須ですか?
必須ではありません。フレーム、サイドカバー、スプールなどの金属構造部品は、アルミの無垢材からCNC加工すればダイカスト金型は不要です。その分、1個あたりの加工費は高くなります。ノブやクラッチボタンなどの樹脂部品も、小ロットではCNC加工や既存モデルの部品の流用が可能です。販売数量が安定してから、ダイカストや射出成形への切り替えで単価を下げることを検討します。
金型の所有権はブランド側と工場側のどちらにありますか?
契約によります。ブランド側が費用を負担した専用金型は、所有権、保管場所、メンテナンス責任、使用範囲(自社ブランド製品専用かどうか)、取引終了時の扱いを見積書と契約書に明記しておくべきです。工場が保有する既存モデルの金型は、通常ブランド側の所有にはなりません。
見た目が似ているリールでも、工場によって見積が大きく違うのはなぜですか?
差は見えない部分に出ることがほとんどです。ベアリングの数とグレード、ギアの材質と加工方法、フレームがダイカストかCNCか、ドラグワッシャーの材質、アルマイトの色数、出荷検査の項目、パッケージ仕様、そして初回数量とカラーの分け方です。総額だけでなく、同じ仕様書に沿って項目ごとに比較することをおすすめします。
図面がなく、アイデアと参考リールだけでもOEMを相談できますか?
ご相談いただけます。参考リールまたは写真、ターゲットと販売価格帯、使用シーン、ギア比、糸巻き量、ベアリング数、ドラグ力の目標、カラーとロゴの入れ方、初回数量と年間見込み数量をお知らせいただければ、既存モデル活用、セミカスタム、フルカスタムのどれが適しているかを技術担当が判断します。なお、大手メーカー製品を参考にする場合でも、特許や意匠登録で保護された構造や外観をそのまま使うことはできません。
