
本文内容
直接答案
很多第一次做渔轮品牌的老板,询价时最先问的是“起订量多少、模具费多少、单价多少”。这三个数字确实重要,但它们不是孤立的,背后由同一个问题决定:
哪些零件是新的 → 需要哪些模具或开发 → 每批次的固定投入有多大 → 起订量和单价。
按“新零件有多少”,渔轮OEM大致可以分成三条路线:
- 平台贴牌:沿用现有平台的结构,只改颜色、标识和包装。几乎不需要新模具,起订量最低。
- 半定制:内部机构沿用,侧盖造型、线杯、摇臂、握丸、离合按钮等外观件重新做。部分零件需要开发。
- 全定制:机架、齿轮系、线杯和刹车系统都重新设计。需要模具或大量CNC开发,还要多轮样机验证。
小批量时,最有效的策略是用铝合金实心料CNC加工机架和侧盖,代替压铸开模:单价高一些,但前期投入低,改版也快。销量稳定以后,再评估是否转为压铸。
仲德承接两轴鼓轮(包括水滴轮和圆形鼓轮等双轴结构)的OEM代工,起订量为200台;其他类型的渔轮,数量达到一定规模也可以评估承接。
01|起订量到底卡在哪里?
起订量不是工厂随意定的门槛。每生产一批渔轮,都有一部分投入和数量无关,做10台和做200台都要花。数量越少,分摊到每一台上的成本就越高。
| 环节 | 每一批都要发生的固定投入 | 对起订量的影响 |
|---|---|---|
| CNC加工 | 编程、夹具、首件确认、换型调机 | 数量越少,每台分摊的调机和首件成本越高 |
| 阳极氧化 | 挂具准备、配色、首槽确认 | 每个颜色要单独成批,颜色越多,每个颜色的量越少 |
| 外购标准件 | 轴承、刹车片、离合件、出线器等有供应商起订量 | 少于供应商起订量时,要么多买库存,要么单价上升 |
| 印刷与包装 | 彩盒、说明书、标签的印刷开机费 | 印刷数量太少时,每套包装的成本明显上升 |
| 组装与检测 | 组装线调整、检具和治具准备、首台确认 | 每次换型都要重新调整,批量太小时效率很低 |
所以,同样是200台,一个颜色、一个版本和四个颜色、左右手各一半,对工厂来说是两种完全不同的订单。后者每个颜色只有25台,阳极、包装和组装都要拆成很多小批次。
这也是为什么首单时,颜色和版本的拆分方式最好在报价阶段就说清楚。
02|贴牌、半定制、全定制:三条路线怎么选?
| 路线 | 改什么 | 新模具 / 开发 | 起订量压力 | 单价 | 主要风险 | 适合谁 |
|---|---|---|---|---|---|---|
| 平台贴牌 | 颜色、Logo、平台允许范围内的握丸和摇臂、包装 | 几乎没有 | 最低 | 由平台成本决定 | 和使用同一平台的产品相似,差异化有限 | 第一次做渔轮、想先验证渠道 |
| 半定制 | 侧盖造型、线杯、摇臂、握丸、离合按钮、配色 | 部分外观件需要开发,可用CNC或少量模具 | 中 | 中 | 新外观件与原有内部结构的配合 | 已有销售渠道,想做出辨识度 |
| 全定制 | 机架、齿轮系、线杯、刹车系统、外观全部重新设计 | 压铸、注塑、锻造等模具,或大量CNC开发与验证 | 最高 | 数量大时可以最低 | 开发周期长,尺寸链需要多轮样机验证 | 产品定义明确、有量、有资金 |
这里说的“平台”,是指工厂自有、或品牌方已获得授权使用的设计。参考大品牌产品可以,但不能照搬受专利或外观设计保护的结构和外形,否则产品卖得越好,风险越大。
对大多数新品牌来说,比较稳妥的节奏是:先用平台贴牌或半定制验证渠道和价格带,卖出口碑后,再投入全定制。
03|模具费花在哪里?
“模具费”经常被当成一个总数,但实际上它分布在不同零件上。知道钱花在哪里,才能判断哪些可以先不开。
| 零件 | 批量时的常见工艺 | 需要的模具或工装 | 小批量时的替代方案 |
|---|---|---|---|
| 机架 / 侧板 | 压铸 + CNC精加工 | 压铸模、CNC夹具 | 铝合金实心料CNC整体加工 |
| 侧盖 | 压铸或CNC | 压铸模或CNC夹具 | CNC加工 |
| 线杯 | 棒料车铣 | 夹具和刀具 | 本来就以CNC为主,差别不大 |
| 摇臂 | 锻造或冲压 + CNC,或板材CNC | 锻模、冲压模 | 板材CNC |
| 握丸、离合按钮、星型刹车 | 注塑或CNC | 注塑模 | 铝合金或POM CNC加工,或沿用平台件 |
| 主齿轮、小齿轮 | 齿形加工 + 热处理 | 专用齿轮刀具、检具 | 沿用平台齿轮组 |
| 垫片、弹片等小冲压件 | 冲压 | 冲压模 | 小批量可用线切割或激光切割 |
| Logo和文字 | 激光雕刻、移印、丝印 | 移印钢板、网版 | 激光雕刻,基本不需要工装 |
除了模具,还有容易被忽略的检具和装配治具:齿轮中心距、轴承孔位置、刹车力等关键项目,需要专用检具或治具才能稳定地检测和组装。
关于模具费,报价时最好问清楚三件事:
- 一次性收取,还是分摊进单价?分摊进单价时,通常会约定一个累计数量。
- 模具归谁、放在哪里、谁负责维护?品牌方出资的专用模具,应在合同里写明归属和使用范围。
- 模具寿命和维修怎么算?压铸模和注塑模都有寿命,大修或重做的费用由谁承担,要提前说好。
04|小批量的关键策略:先CNC,量起来再开模
对年销量还不确定的新品牌,最大的风险不是单价高一点,而是一次性投入大量模具费,结果产品需要改版,或者销量不及预期。
| 比较项 | 铝合金实心料CNC | 压铸 + CNC精加工 |
|---|---|---|
| 前期投入 | 低,只需要夹具和程序 | 高,需要压铸模 |
| 单件成本 | 较高,加工时间长 | 量大时较低 |
| 改版速度 | 快,改程序即可 | 慢,改模或重新开模 |
| 材料与强度 | 可选6061、7075等锻铝材料 | 压铸铝合金,需要考虑气孔和壁厚 |
| 外观 | 阳极后质感好、颜色选择多 | 阳极效果受压铸合金限制,常用涂装 |
| 适合阶段 | 样机、首批、小批量 | 设计定型、销量稳定后 |
需要提醒的是,从CNC转为压铸,并不是简单地“换个工艺”。压铸件需要拔模斜度、均匀的壁厚和合理的分型面,CNC件的外形和局部结构往往要重新设计,转换后还要重新验证装配和手感。
所以,即使第一版用CNC,设计时也最好从一开始就把关键基准定好。对于两轴鼓轮,最重要的是线杯轴(小齿轮轴)、驱动齿轮轴和蜗杆轴这三条轴线之间的位置关系。只要这几条轴线的基准不变,以后换工艺时,需要重新验证的范围就小得多。
05|单价由哪些部分组成?
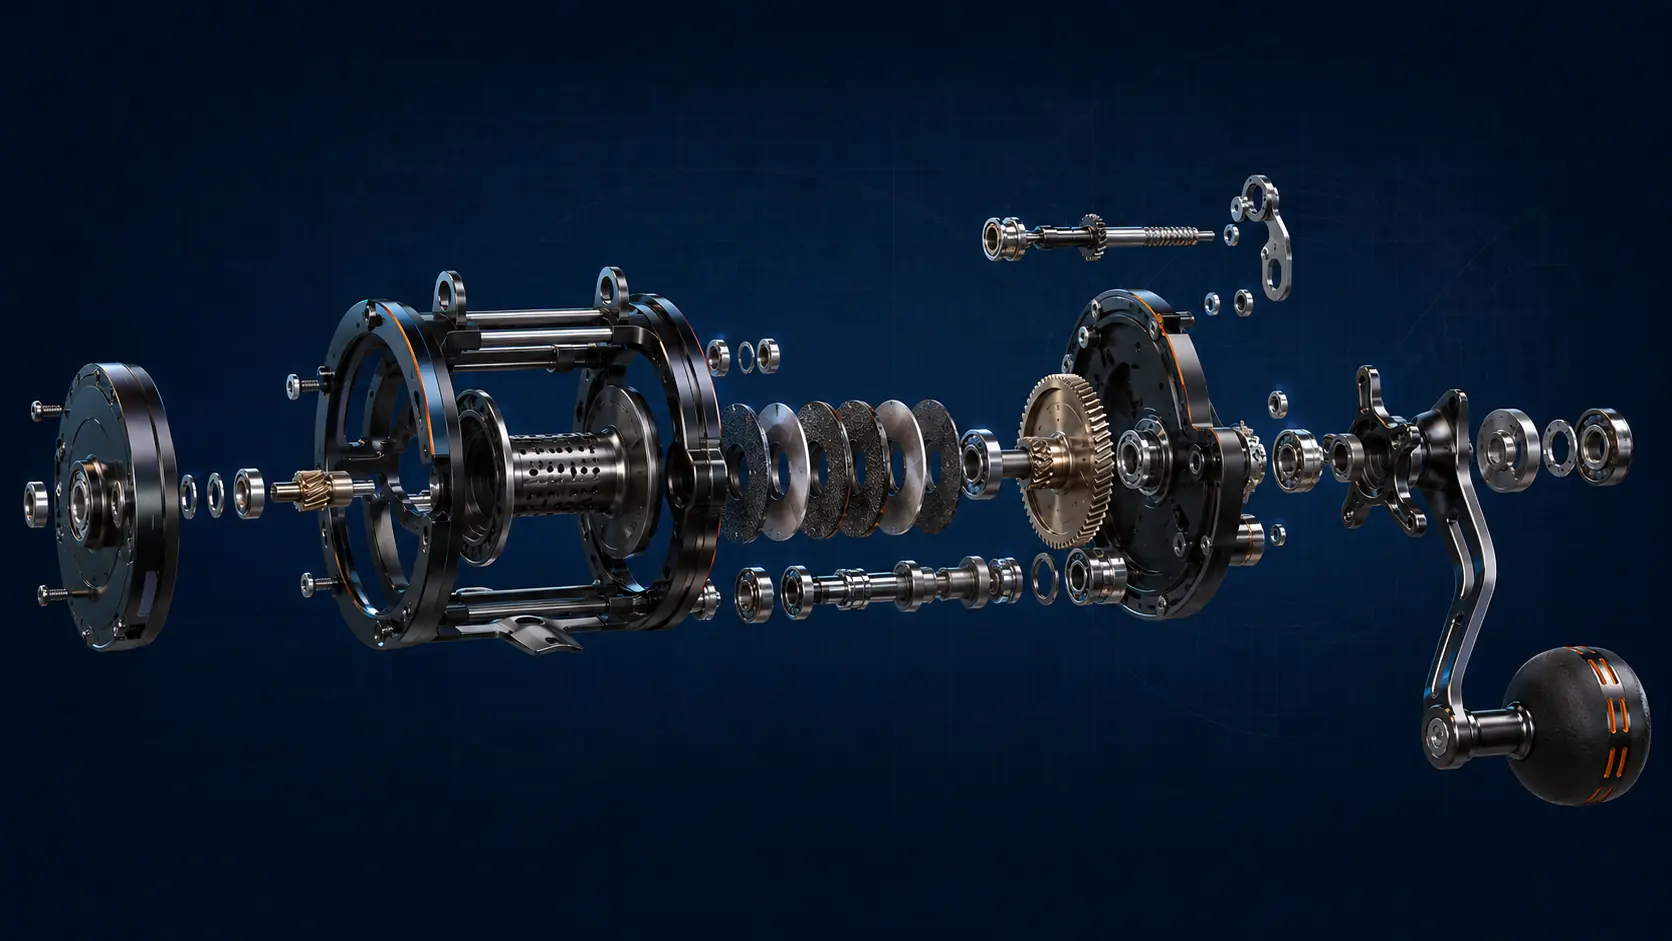
图:一台两轴鼓轮由机架、侧盖、线杯、齿轮系、刹车系统、轴承和摇臂等几十到上百个零件组成,单价是这些零件和组装、检测、包装成本的总和。
| 成本块 | 包含什么 | 影响最大的因素 |
|---|---|---|
| 金属结构件 | 机架、侧盖、线杯、摇臂 | 材料、毛坯路线、加工时间、装夹次数、减重槽数量 |
| 传动件 | 主齿轮、小齿轮、各种轴 | 材料(黄铜、不锈钢、合金钢)、齿形精度、热处理 |
| 外购标准件 | 轴承、单向轴承、刹车片、弹簧、螺丝 | 轴承数量和等级(防锈、密封)往往是大头 |
| 表面处理 | 阳极氧化、喷砂、抛光、Logo | 颜色数量、双色阳极、遮蔽部位、外观等级 |
| 组装与检测 | 组装工时、调整、出厂检测 | 检测项目(转动顺滑度、刹车力、离合、异响)和比例 |
| 包装与物流 | 彩盒、说明书、外箱、配件 | 定制印刷、是否附送备用线杯或工具 |
在这些成本里,有些钱值得花,有些可以先省:
值得花的:
- 决定手感的精度:轴承孔位置、齿轮中心距、线杯跳动。这些做不好,再漂亮的外观也救不回来;
- 刹车系统:刹车片材料和压板平面度决定刹车是否顺滑稳定;
- 海水防腐:如果产品定位是海钓,材料、表面处理和密封要从一开始就按海水环境设计。
可以先省的:
- 首单的颜色数量;
- 过多的轴承数量。轴承数量多不等于好用,关键是轴承用在哪里、轴承座做得准不准;
- 复杂的多色阳极和渐变色;
- 首单的定制配件和豪华包装。
06|首单200台,怎么少花冤枉钱?
以两轴鼓轮200台的首单为例,下面这些做法能明显降低成本和风险:
- 颜色控制在1到2种。颜色越多,阳极批次越多,每个颜色的单价越高,库存风险也越大;
- 左右手版本按渠道的实际需求拆分。不确定时,先以主力版本为主;
- 外购件优先选通用规格。通用规格的轴承和标准件交期短、价格稳定,售后补件也容易;
- Logo先用激光雕刻。几乎没有工装费,改版也方便;
- 备件和首单一起下。线杯、握丸、刹车片、常用螺丝一起生产,以后做售后不用单独补单;
- 包装先用通用结构加定制印刷。等销量起来再做专属包装结构;
- 留出样机确认的时间。样机阶段多改一次,比量产后返工便宜得多。
07|从询价到第一批货,要经过哪几步?
| 阶段 | 品牌方要做的 | 工厂要做的 | 关键产出 |
|---|---|---|---|
| 1. 询价与路线 | 提供规格、参考渔轮和数量 | 判断路线、评估可制造性、报价 | 报价单与开发路线 |
| 2. 样机 | 确认外观、手感和功能 | 制作样机、记录问题、修改 | 签认样机和外观限度样 |
| 3. 试产 | 确认包装、说明书和标识 | 固定工艺、夹具、检具和检测方法 | 试产结果与检验标准 |
| 4. 量产与出货 | 验货(或委托第三方验货) | 按签认样机生产、出厂检测 | 出货 |
整个周期长短,主要取决于四件事:是否需要新模具、外购件的交期、阳极颜色确认的轮数、样机修改的轮数。平台贴牌最快,全定制最慢。
最关键的是第2步的签认样机。量产以后,手感、外观和功能是否合格,都以签认的样机和限度样为准。签样之前尽量把要求一次提完,签样之后再改,成本和时间都会增加。
08|询价时提供这些信息,报价才准
| 信息 | 为什么需要 |
|---|---|
| 渔轮类型与尺寸级别 | 水滴轮、圆形鼓轮、海钓鼓轮的结构和成本差别很大 |
| 参考渔轮或照片 | 快速对齐目标外观、尺寸和功能 |
| 目标市场与零售价区间 | 决定材料、轴承和表面处理的档次 |
| 使用场景 | 淡水或海水、目标鱼种,决定强度和防腐要求 |
| 速比、容线量、最大刹车力目标 | 决定齿轮、线杯和刹车系统的设计 |
| 轴承数量要求 | 直接影响外购件成本 |
| 颜色与Logo方式 | 决定阳极批次和工装 |
| 包装要求 | 决定印刷和包装成本 |
| 首单数量、颜色和左右手拆分、年用量 | 决定选CNC还是开模,以及每批次的成本分摊 |
| 目标交期 | 判断是否来得及开模,或必须先走CNC路线 |
如果某些规格还没想清楚,可以只给目标,例如“海钓用、比现有产品更轻、零售价在某个区间、首单200台”。工程团队可以先从结构、材料、工艺和成本四个方面给出建议。只采购零件时,询价资料的准备可以参考渔轮零件询价要准备什么;开发周期的安排,可以参考渔轮OEM交期怎么排。
09|仲德怎样承接渔轮OEM
- 两轴鼓轮OEM:包括水滴轮和圆形鼓轮等双轴结构,起订量为200台;
- 其他类型渔轮:数量达到一定规模,可以按项目评估承接;
- 只做零件也可以:如果已经有整机工厂,也可以把机架、侧盖、线杯、摇臂、握丸等精密零件交给我们加工;
- 厂内完成主要工序:模具设计制造、CNC精密加工、阳极氧化和涂装、组装与检测都在厂内完成,从样机到量产由同一个团队负责,问题可以在厂内直接追溯;
- 先签保密协议再看图纸:提交询价时可以勾选“需要先签署保密协议”,我们会在评估图纸之前先处理保密协议。
仲德与日本客户合作超过18年,对渔轮的手感、外观一致性和批次稳定性有长期的量产经验。
常见问题 FAQ
两轴鼓轮OEM最少要做多少台?
仲德的两轴鼓轮(包括水滴轮和圆形鼓轮等双轴结构)OEM起订量为200台。首单如果要拆分颜色或左右手版本,需要在报价时一起确认,因为拆分会影响阳极批次、外购件和包装的数量。其他类型的渔轮,数量达到一定规模也可以评估承接。
小批量做自有品牌渔轮,一定要开模吗?
不一定。机架、侧盖、线杯等金属结构件可以用铝合金实心料CNC加工,不需要压铸模具,代价是单件加工成本更高。握丸、离合按钮等塑料件,小批量时也可以先用CNC加工或沿用现有平台的零件。销量稳定以后,再评估是否改为压铸或注塑来降低单价。
模具是归品牌方还是归工厂?
取决于合同约定。品牌方出资的专用模具,应在报价和合同中写清楚归属、保管地点、维护责任、使用范围(是否只能用于本品牌产品)以及合作结束后的处理方式。工厂自有平台的公模,一般不归品牌方。
看起来差不多的渔轮,为什么不同工厂报价差很多?
差别通常在看不见的地方:轴承数量和等级、齿轮材料和加工方式、机架是压铸还是CNC、刹车片材料、阳极颜色数量、出厂检测项目、包装规格,以及首单数量和颜色拆分。比较报价时,应按同一份规格清单逐项对照,而不是只比较总价。
没有图纸,只有一个想法和参考渔轮,可以找OEM吗?
可以先询价。提供参考渔轮或照片、目标定位和零售价区间、使用场景、速比、容线量、轴承数量、刹车力目标、颜色和标识方式、首单数量和预计年用量,工程团队可以先判断适合贴牌、半定制还是全定制。需要注意,参考大品牌产品时,不能照搬受专利或外观设计保护的结构和外形。
