
本文内容
直接答案
做自己的渔轮品牌,从想法到第一批货,一般要经过七步:
定义产品和用户 → 写规格书 → 选路线 → 选工厂并签保密协议 → 样机与签样 → 试产 → 量产、验货与售后。
整个过程中最容易被低估的,是手感和一致性。外观问题一眼就能看到,手感问题却往往要装成整机、转起来、拉一拉刹车才会暴露。而且样机好不等于每台都好,这需要试产和验货来保证。
还有一个常见的误区:以为测绘一台现有的渔轮,就等于有了设计。测绘只能得到一台样品的尺寸,得不到原厂怎样分配公差、哪些零件要配对、组装时怎样调整。所以照着样品做出来的零件,单个检验合格,装在一起却可能卡顿、有异响。
首单的建议是:集中在一个型号、一到两种颜色,把一个产品做好。
01|找工厂之前,先回答四个问题
工厂报价和给建议,都需要知道你要做的是什么产品。下面四个问题想清楚了,后面每一步都会快很多。
| 问题 | 为什么重要 | 会影响哪些决定 |
|---|---|---|
| 卖给谁? | 淡水还是海水、目标鱼种、主要销售地区 | 强度、防腐、尺寸级别、说明书语言 |
| 卖多少钱? | 零售价区间决定成本上限 | 材料、轴承数量、表面处理、包装档次 |
| 和别人有什么不同? | 没有差异点,就只能拼价格 | 选平台贴牌、半定制还是全定制 |
| 第一年卖多少? | 决定首单数量和后续补单节奏 | 用CNC还是开模、颜色和版本怎么拆分 |
这四个问题不需要精确答案,但需要一个方向。比如“海钓用、零售价在中高端、主打轻量和外观、第一年先做几百台”,就已经足够让工厂开始评估了。
02|把想法写成工厂能报价的规格书
“做一台和某某型号差不多的渔轮”是最常见的需求描述,但也是最容易产生误解的描述:差不多是指外观、尺寸、手感,还是价格?
建议把需求写成一份简单的规格书。还没想清楚的地方,写目标,不写方案。
| 规格项 | 示例写法 |
|---|---|
| 渔轮类型与尺寸级别 | 水滴轮、圆形鼓轮或海钓鼓轮,以及对应的尺寸级别 |
| 速比 | 目标速比,或“高速 / 标准 / 低速”的定位 |
| 容线量 | 目标线号和容线长度 |
| 最大刹车力 | 目标值,或“比参考渔轮更大” |
| 重量目标 | 目标值,或“比参考渔轮更轻” |
| 轴承数量 | 要求的数量,或交给工厂建议 |
| 主要材料 | 机架、侧盖、线杯的材料要求,或“以轻量为优先” |
| 使用环境 | 淡水 / 海水,是否需要加强防腐 |
| 颜色与Logo | 颜色数量、Logo位置和方式 |
| 摇臂与握丸 | 单摇臂 / 双摇臂、握丸形状和材料 |
| 左右手版本 | 是否两种都要,大致比例 |
| 包装 | 彩盒、说明书语言、是否附送备件 |
| 首单数量和年用量 | 首单多少台,第一年预计多少台 |
规格书不用一次写完美,但它是后面所有讨论的基础。样机评估时,也要拿它逐项对照。
03|选路线:贴牌、半定制还是全定制?
路线决定了起订量、模具费、单价和开发周期。简单地说:
- 平台贴牌:沿用现有平台,改颜色、Logo和包装。最快、投入最低,但差异化有限;
- 半定制:内部机构沿用,侧盖、线杯、摇臂、握丸等外观件重新做。兼顾辨识度和投入;
- 全定制:机架、齿轮系、线杯、刹车系统都重新设计。差异化最大,但投入和周期也最大。
对第一次做渔轮的品牌,通常建议从平台贴牌或半定制开始,用第一款产品验证渠道和价格带。三条路线的成本结构,我们在另一篇文章里做了详细对比:渔轮OEM代工:起订量、模具费和单价是怎么定出来的。
04|怎么选OEM工厂?
选工厂不能只比报价。同样的规格,报价低的工厂可能在轴承、齿轮材料、检测项目上做了你看不到的取舍。
| 考察点 | 怎么判断 | 为什么重要 |
|---|---|---|
| 做过同类渔轮吗 | 看在产的实物和零件,客户名称可能需要保密 | 有经验的工厂知道问题会出在哪里 |
| 关键零件是否自制 | 机架、线杯、齿轮、阳极氧化是自己做还是外发 | 自制的工序,质量和交期更容易控制 |
| 组装和检测能力 | 有没有组装线、检测哪些项目、用什么检具 | 手感和一致性靠组装和检测保证 |
| 样机能力 | 样机怎么做、改一版要多久 | 样机阶段改得越快,开发周期越短 |
| 沟通方式 | 能否直接和工程人员沟通,语言是否顺畅 | 规格和问题的理解偏差,是返工的主要来源 |
| 保密 | 是否愿意先签保密协议,图纸怎么管理 | 保护你的设计和产品计划 |
| 起订量和付款条件 | 起订量、样机费、模具费、付款节点 | 直接影响你的资金安排 |
条件允许的话,最好实地看厂,或者请工厂通过视频展示加工、阳极、组装和检测现场。重点看的不是厂房大小,而是关键工序是否在自己手里。
05|样机阶段:手感问题大多出在尺寸链上
样机是整个流程里最值得花时间的阶段。这时候改设计,成本最低。
前面提到,测绘一台样品得不到原厂的公差设计。实际开发中常见的情况是:每个零件都按图纸检验合格,装成整机后却出现卡顿、转动不顺或异响。原因通常不在某一个零件,而在几个零件的公差叠加在一起,比如两侧轴承孔的同轴关系、齿轮中心距、线杯的轴向间隙。
所以,设计两轴鼓轮时,最好先确定线杯轴(小齿轮轴)、驱动齿轮轴和蜗杆轴这三条轴线的基准,再展开各个零件。轴线基准稳定了,后面的零件设计和组装调整都会简单很多。
评估样机时,建议逐项检查:
| 检查项 | 怎么检查 |
|---|---|
| 转动顺滑 | 摇动手感、线杯空转是否顺畅、有无顿挫 |
| 齿轮啮合 | 慢摇和快摇时有无异响、有无周期性的顿挫感 |
| 刹车 | 出线是否顺滑、刹车力能否达到目标、调节是否线性 |
| 离合 | 按下和复位是否干脆,有无卡滞 |
| 出线器 | 往复是否顺畅,与线杯转动是否同步 |
| 外观 | 色差、划伤、刻字或印刷、各零件颜色是否协调 |
| 重量与握持 | 整机重量、重心、摇臂和握丸的手感 |
| 和规格书对照 | 速比、容线量、轴承数量等是否符合 |
发现问题时,最好用照片和视频记录,方便工厂准确理解。样机一般需要修改一到几轮,不要为了赶时间跳过。
最后要签认样机:品牌方和工厂各留一台签字确认的样机,以后量产就以它为准。外观件还要一起确认外观限度样,明确什么程度的色差和瑕疵可以接受。
06|试产:把“做得出来”变成“每台都一样”
样机证明了“做得出来”,试产要证明的是“每台都能做成这样”。
试产阶段要固定的东西包括:
- 加工工艺、夹具和刀具;
- 关键尺寸的检具和检测方法;
- 阳极氧化的颜色和外观标准;
- 组装方法、调整方法和出厂检测项目;
- 包装方式和说明书。
试产数量通常只占首单的一小部分。试产后检查的重点,是这一批产品之间的差异,而不只是挑几台看。
07|量产与验货
量产时,验货是品牌方最后一道关口。可以自己验,也可以委托第三方验货公司。
验货一般按抽样标准进行(例如ISO 2859-1或ANSI/ASQ Z1.4的AQL抽样)。比抽样比例更重要的,是事先和工厂约定好缺陷怎么分级:
| 缺陷等级 | 示例 | 一般处理方式 |
|---|---|---|
| 致命 | 影响安全或完全无法使用,如离合失效、刹车失效 | 不允许 |
| 严重 | 影响主要功能,如明显卡顿、异响、刹车力不足 | 严格限制 |
| 轻微 | 不影响功能的外观瑕疵,如轻微划痕 | 按外观限度样判断 |
渔轮验货不能只看外观和数量,一定要抽检功能:转动顺滑度、刹车、离合、出线器同步和异响。
08|第一批货之外:售后和备件
品牌口碑很大程度上取决于售后。第一批货下单时,就应该同时考虑:
- 备件:线杯、握丸、刹车片、常用螺丝和弹簧,和首单一起生产最划算;
- 分解图和零件编号:方便经销商和用户识别、订购备件;
- 保养说明:尤其是海钓渔轮,使用后的清洗和上油说明能减少很多售后问题;
- 补单的一致性:保留签认样机和外观限度样,补单时阳极颜色和手感都以它们为准。
09|首单最常见的坑
| 常见的坑 | 后果 | 怎么避免 |
|---|---|---|
| 规格只写“和某某一样” | 双方理解不一致,样机反复修改 | 写成规格书,不确定的写目标 |
| 首单颜色和版本太多 | 单价变高、库存分散、交期变长 | 首单一到两种颜色,左右手按需求拆分 |
| 没签样就下量产单 | 量产后对合格标准有争议 | 签认样机和外观限度样后再下单 |
| 只看外观,不测手感 | 到用户手里才发现卡顿和异响 | 样机和验货都要检查功能 |
| 照搬大品牌的设计 | 知识产权风险,量产后可能出现配合问题 | 参考思路,不照搬受保护的结构和外形 |
| 包装和说明书最后才定 | 产品做好了,等包装 | 样机阶段同步开始包装设计 |
| 没有约定模具归属 | 换工厂时模具带不走 | 报价和合同里写清模具归属和使用范围 |
| 没有提前准备备件 | 售后无件可换,影响口碑 | 备件和首单一起下 |
10|仲德能做什么
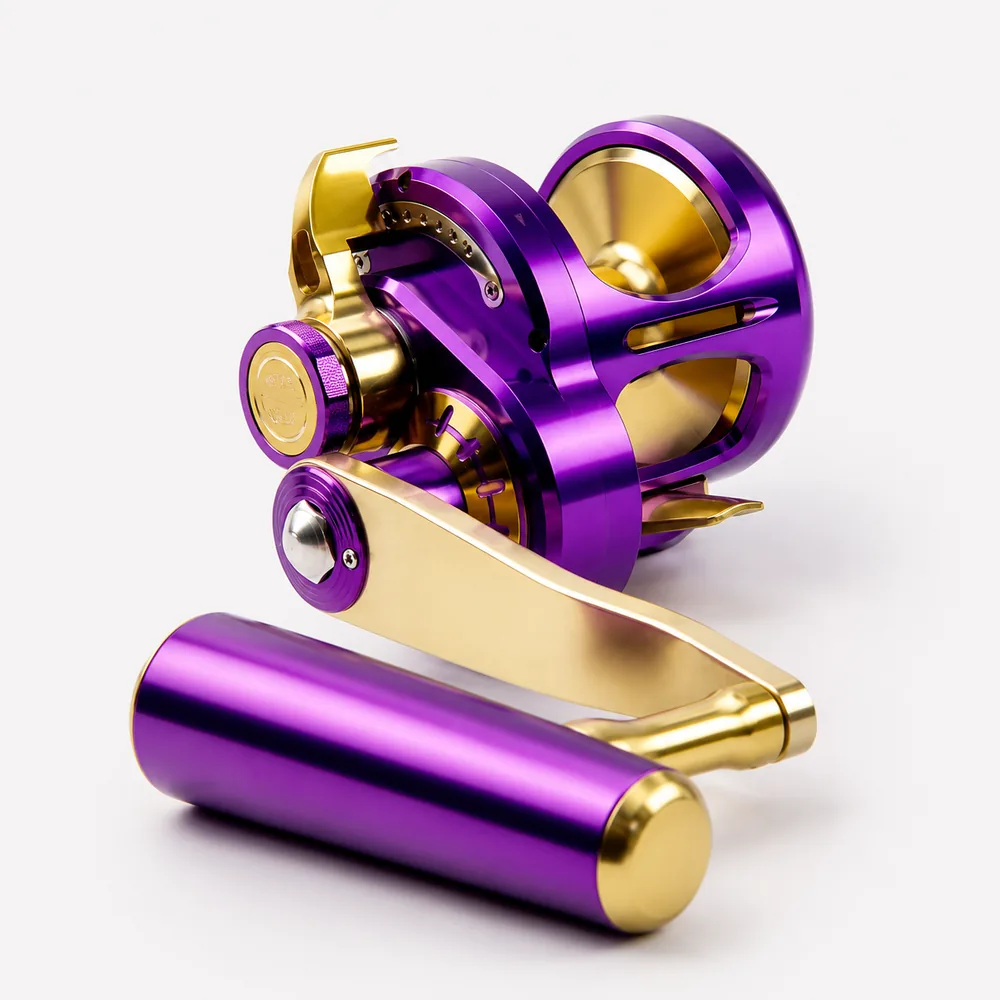
图:仲德参与制造的50级双轴渔轮。
- 两轴鼓轮OEM:包括水滴轮和圆形鼓轮等双轴结构,起订量为200台;其他类型的渔轮,数量达到一定规模可以按项目评估;
- 主要工序在厂内完成:模具设计制造、CNC精密加工、阳极氧化和涂装、组装与检测;
- 只做零件也可以:已经有整机工厂的品牌,可以把机架、侧盖、线杯、摇臂、握丸等精密零件交给我们;
- 先签保密协议:提交询价时勾选“需要先签署保密协议”,我们会在评估图纸之前先处理保密协议。
仲德与日本客户合作超过18年,熟悉渔轮在手感、外观一致性和批次稳定性上的要求。
常见问题 FAQ
做一个自有品牌渔轮,第一批大概要准备多少钱?
没有统一的数字,主要取决于路线和数量。费用通常包括样机费、模具或工装费(全定制才多)、首单货款、包装印刷、物流和关税,部分市场还可能涉及材料合规检测。平台贴牌和半定制的前期投入远低于全定制;小批量时用CNC代替开模,也能明显降低前期投入。
从找工厂到拿到第一批货,一般要多久?
取决于是否需要新模具、样机要改几轮、阳极颜色确认几次,以及外购件和包装的交期。平台贴牌最快,全定制最慢。最能缩短周期的做法,是一开始就把规格书写清楚,并在签样前一次性提完所有要求。
自己没有工程师,也能做渔轮品牌吗?
可以,很多品牌就是这样起步的。半定制路线可以沿用成熟的内部机构,由工厂工程师负责结构和工艺。但产品定义和验收标准必须由品牌方自己掌握:卖给谁、要什么手感、什么样算合格,这些不能交给工厂替你决定。
样机很满意,为什么量产后手感和样机不一样?
常见原因是样机由经验丰富的技术员精心调整,而量产时工艺、夹具、检具和组装方法还没有固定下来,或者零件的尺寸落在公差的另一端。应对方法是签认样机和外观限度样,用试产固定工艺和检验标准,并在验货时检查手感相关的功能项目。
照着大品牌的渔轮做,会有什么风险?
有两类风险。一是知识产权:受专利或外观设计保护的结构和外形不能照搬,产品卖得越好,被追究的可能性越大。二是质量:测绘只能得到一台样品的尺寸,得不到原厂的公差设计和组装调整方法,照抄出来的零件单个合格,装在一起却可能卡顿或有异响。
