
本文内容
直接答案
拿到渔轮样机,不要只是摇几下就下结论。评审前准备好规格书、对标机型、检查清单和工具,然后按顺序检查:
- 外观、重量和尺寸;
- 空载和负载下的转动手感与噪声;
- 线杯空转和抛投;
- 卸力的范围和顺滑度;
- 离合和止逆;
- 排线状态;
- 拆开检查毛刺、润滑脂、垫片和配合。
手感要和对标机型在相同条件下对比。所有问题记录在一份问题清单里,交给工厂逐项跟进。签样前,要确认最终规格、签样机、限度样本、色板、零件清单、包装和试验结果。
01|评审前要准备什么
| 准备项目 | 用途 |
|---|---|
| 规格书 | 对照检查重量、尺寸、速比、卸力等是否符合要求 |
| 对标机型 | 在相同条件下对比手感、抛投和卸力 |
| 检查清单 | 按顺序逐项检查,避免遗漏 |
| 工具 | 电子秤、卡尺、竿和线、拉线测力设备(如有) |
| 记录方式 | 照片、视频和问题清单的模板 |
评审最好安排几个人参加,包括熟悉产品的钓手,避免一个人的习惯影响判断。
02|样机评审清单
| 类别 | 检查内容 | 方法和工具 |
|---|---|---|
| 外观 | 颜色、表面、Logo、分界线、毛刺、划伤,按外观面分级检查 | 目视、色板、约定的光源 |
| 重量和尺寸 | 整机重量、主要尺寸、与竿座的配合 | 电子秤、卡尺、实际装竿 |
| 空载手感 | 摇柄转动是否顺滑,有无颗粒感、发涩、晃动 | 手感,与对标机型对比 |
| 负载手感 | 在负载下收线,手感和噪声的变化 | 挂重物或拉线,与对标机型对比 |
| 噪声 | 转动和换向时有无异响,出现的位置和频率 | 听感、录音 |
| 线杯空转 | 离合打开后线杯转动是否顺畅,有无摩擦声 | 用同样的方式拨动线杯比较 |
| 抛投 | 各刹车档位的抛投距离、炸线情况 | 固定的竿、线、饵和场地 |
| 卸力 | 调节范围、出线是否顺滑、起动时是否有顿挫 | 拉线测试,与对标机型对比 |
| 离合 | 按压手感、复位是否可靠、打开后小齿轮是否完全脱开 | 反复操作,负载下复位 |
| 止逆 | 摇柄是否会倒转,有无空程 | 负载下反向施力 |
| 排线 | 排线是否均匀、两端是否堆线、换向是否顺畅 | 用实际线材收线 |
| 拆检 | 毛刺、切屑、润滑脂的种类和用量、垫片、配合、齿轮接触痕迹 | 拆开检查,拍照记录 |
03|手感怎么评价
手感是用户最先感受到、也最难描述的部分。建议:
- 和对标机型对比:在相同条件下,交替摇转样机和对标机型。
- 盲测:遮住外观,请几个人分别评价,减少先入为主的影响。
- 空载和负载都要测:有些问题只在负载下出现。
- 具体描述:说明是空载还是负载、摇柄转到哪个位置出现、是每转一圈出现一次还是一直都有、是颗粒感、发涩、晃动还是异响,最好附上视频。
描述越具体,工厂越容易判断是齿轮、轴承、配合还是润滑的问题。手感问题的常见原因,可以参考渔轮齿轮、轴与轴承位如何影响顺滑度。
04|拆检要看什么
样机的问题,很多只有拆开才能看到:
- 毛刺和切屑:零件边缘、螺纹孔、齿轮和轴承周围是否干净。
- 润滑脂:种类是否符合规定,用量是否合适,有没有流到刹车片或刹车环上。
- 垫片:数量和位置,是否用很多垫片在“凑”间隙。
- 配合:轴承座、轴、齿轮的配合是否过紧或过松。
- 齿轮接触痕迹:齿面的接触位置是否均匀。
- 装配细节:卡簧、弹簧是否装到位,螺丝是否拧紧。
垫片特别多,往往说明零件的尺寸链还没有理顺,量产时容易出现不一致。
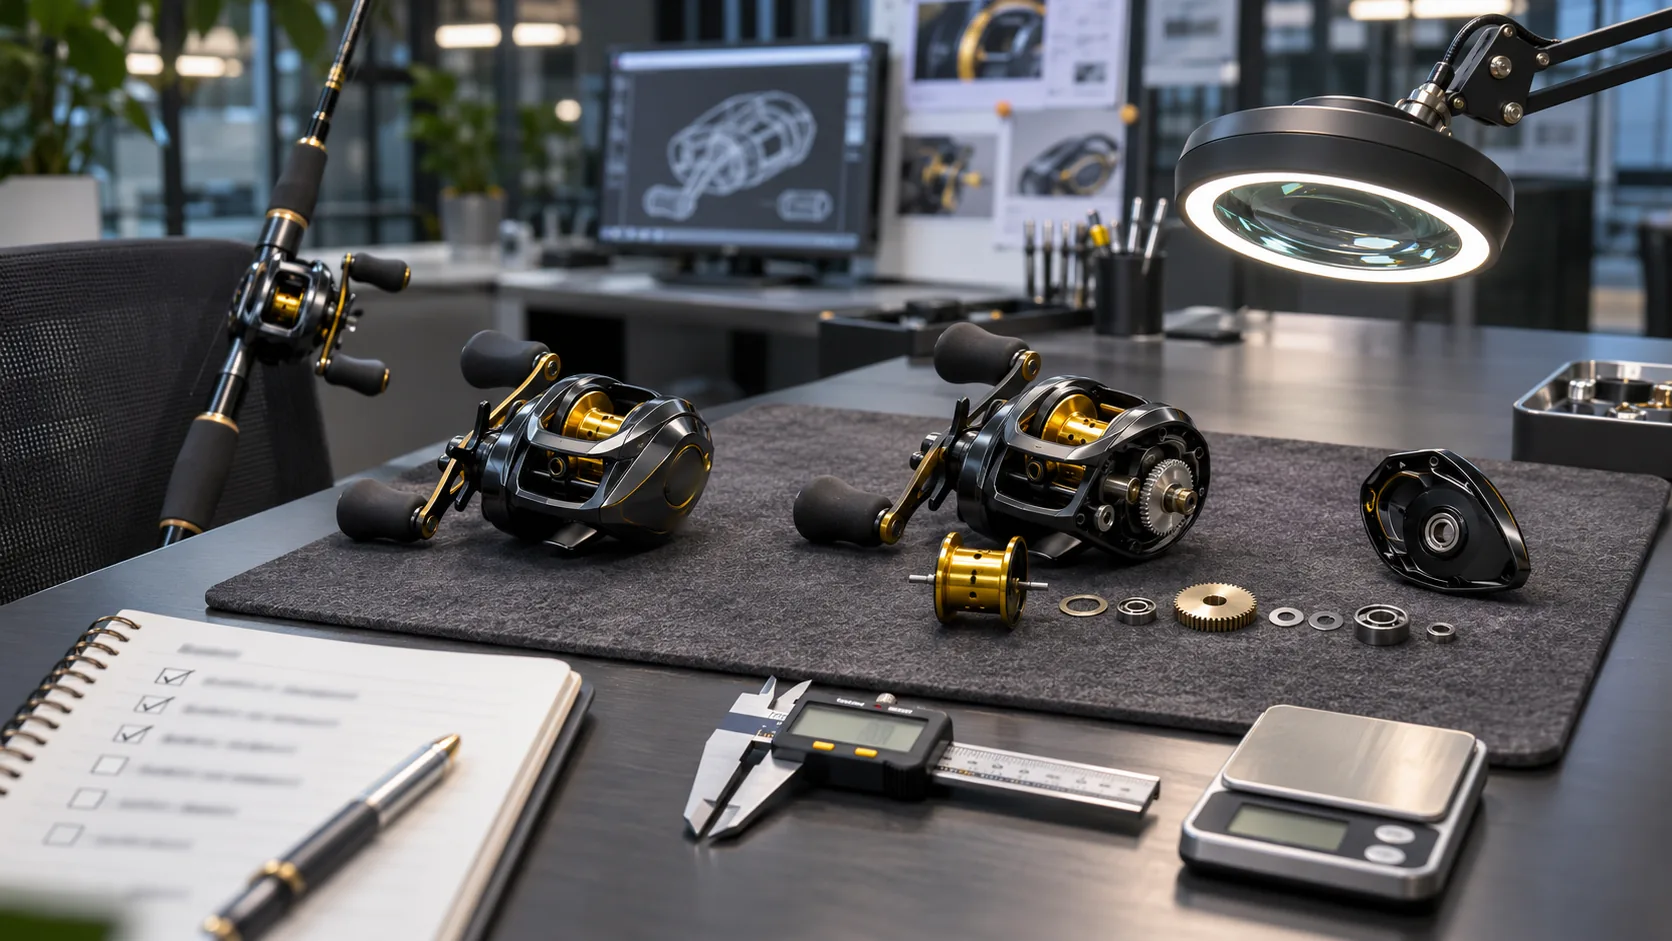
图:示意图。样机评审时,按清单逐项检查,并拆开样机,按顺序排列零件,检查加工和装配的状态。
05|问题怎么记录和反馈
每一轮评审,建议整理成一份问题清单,而不是零散地在聊天中提出:
| 栏目 | 内容 |
|---|---|
| 编号 | 方便跟进和引用 |
| 现象 | 具体描述,附照片或视频 |
| 条件 | 空载或负载、档位、出现的位置和频率 |
| 优先级 | 必须改、建议改、可以接受 |
| 负责方 | 品牌方、工厂、或双方确认 |
| 对策和期限 | 工厂提出的对策和完成时间 |
| 状态 | 未处理、处理中、已确认 |
下一轮样机到来时,先逐项确认上一轮的问题是否解决,再做新的评审。
06|样机一般有几轮
| 阶段 | 目的 | 重点 |
|---|---|---|
| 外观结构样 | 确认造型、尺寸和握持感 | 外观、尺寸、与竿座的配合 |
| 功能样机 | 确认手感和功能 | 转动、抛投、卸力、离合、拆检 |
| 试产样 | 用量产工艺和零件确认一致性 | 多台之间的一致性,与签样机的差异 |
每个阶段可能还要修改一两次。贴牌和换色的项目轮数较少,全新开发的项目轮数较多。样机常用CNC或手工方式制作和调整,与量产不同,所以签样后还要用试产样确认。
07|签样前要确认的事项
- 最终规格书:重量、尺寸、速比、卸力、刹车、轴承数量等。
- 签样机和限度样本:手感和外观的标准,双方各保留一套。
- 色板:外观件的颜色标准。
- 零件清单和图纸版本:零件号、材料、表面处理和版本。
- 包装和说明书:确认稿。
- 试验结果:耐久和环境试验的结果,可以参考渔轮可靠性试验怎么做。
- 检验标准:出货检验的抽样方案和判定标准,可以参考渔轮OEM出货检验与验货。
- 变更管理:以后的设计、材料、工艺和供应商变更,怎么通知和确认。
从产品定义到第一批货的整体流程,可以参考怎么做自己的渔轮品牌。
08|仲德可以做什么
- 样机制作:CNC加工和装配都在厂内完成,可以较快地制作和修改样机。
- 问题清单跟进:按问题清单逐项分析原因、提出对策,并在下一轮样机中确认。
- 卸力曲线:可以用拉线式卸力测试机记录样机和对标机型的卸力曲线,便于对比。
- 两轴鼓轮OEM:两轴鼓轮起订量200个;其他类型渔轮,有一定数量也可以承接。
- 先签保密协议:询价时勾选“需要先签署保密协议”,我们会在看图之前先完成NDA。
仲德与日本客户合作超过18年,长期生产对外观和品质要求严格的渔轮零件。
常见问题 FAQ
拿到渔轮样机,最先检查什么?
建议先对照规格书检查外观、重量和主要尺寸,确认做的是不是想要的东西;然后检查空载和负载下的转动手感,这是用户最先感受到的;接着检查抛投、卸力、离合和止逆等功能;最后拆开检查内部的加工和装配状态。每一项都最好和对标机型对比。
样机手感不好,怎么向工厂描述问题?
尽量具体。说明是空载还是负载、摇柄转到哪个位置出现、是每转一圈出现一次还是一直都有、是颗粒感、发涩、晃动还是异响,并和对标机型对比,最好附上视频。只说手感不好,工厂很难找到原因;描述越具体,越容易判断是齿轮、轴承、配合还是润滑的问题。
渔轮样机一般需要几轮?
要看定制的程度。一般会经过外观结构样(确认造型和尺寸)、功能样机(确认手感和功能)和试产样(用量产工艺确认一致性)几个阶段,每个阶段可能还要改一两次。贴牌和换色的项目轮数较少,全新开发的项目轮数较多。
样机通过了,为什么量产还会有差异?
样机常用CNC或手工方式制作和调整,零件和装配状态与量产不同;量产时改用压铸、注塑等量产工艺,或者换了零件批次,尺寸和表面都可能变化。所以签样后还要做试产样,用量产工艺和零件确认手感、功能和外观,再开始量产。
签样时要留下哪些东西?
建议至少留下:确认合格的签样机,外观的限度样本和色板,最终版的规格书,零件清单和图纸版本,包装和说明书的确认稿,以及试验结果。双方各保留一套,并约定以后的设计、材料、工艺和供应商变更要怎么通知和确认。
