
目次
直接回答
リールOEMの出荷検査で大切なのは、何台抜き取るかではなく、どう判定するかを事前に工場と取り決めておくことです。
- 抜取検査:一般にISO 2859-1(JIS Z 9015-1)やANSI/ASQ Z1.4のAQL抜取検査で行い、致命欠点・重欠点・軽欠点の区分ごとに判定基準を設定します。
- AQL合格は全数良品ではない:重要な機能は生産ラインで全数検査し、検品の抜取検査は最終確認と位置づけます。
- 外観:承認見本と限度見本を用意し、外観面のランクと検査条件を取り決めます。
- 機能:ハンドルの回転、クラッチ、逆転防止、ドラグ、キャスティングブレーキ、スプールの空転、レベルワインドを必ず確認します。
- 梱包と表示:取扱説明書、バーコード、販売先市場で求められる表示もあわせて確認します。
発注前に、これらを注文書や検査協定書に明記しておくことをおすすめします。
01|出荷前の検査の段階
| 検査 | 実施者 | 時期 | 重点 |
|---|---|---|---|
| 受入検査(IQC) | 工場 | 部品や購入品の入荷時 | 寸法、材料、外観、ベアリングなどの購入品 |
| 工程内検査(IPQC) | 工場 | 加工と組立の途中 | 初品、巡回検査、重要特性 |
| 最終検査・出荷検査(FQC/OQC) | 工場 | 組立完了後、梱包の前後 | 機能の全数検査、外観、梱包 |
| 顧客検品・第三者検品 | ブランドまたは検品会社 | 出荷前 | 取り決めた抜取方式による最終確認 |
ブランド側が目にするのは、通常は最後の段階だけです。しかし出荷品質は、その前の各段階の検査によって決まります。工場を選ぶ際には、受入・工程内・最終検査をどのように行っているかも確認することをおすすめします。
02|AQL抜取検査の正しい理解
検品は一般に、ISO 2859-1(JIS Z 9015-1)や、それに対応するANSI/ASQ Z1.4の計数抜取検査で行います。
- ロットの大きさと検査水準(通常検査水準IIが最も一般的)からサンプルの大きさを決めます。
- 欠点の区分ごとにAQLの値を設定します。
- サンプルで見つかった不良の数を合格判定個数と不合格判定個数と照らし合わせ、ロット全体の合否を判定します。
注意すべき点は次のとおりです。
- AQLは「許される不良率」の約束ではない:抜取方式のパラメーターであり、合格はロットの不良の水準がおおむね許容範囲にあることを示すだけです。
- サンプルの合格は全数良品を意味しない:安全や主要な機能に関わる項目は、生産ラインで全数検査する必要があります。
- 値は事前に取り決める:検査水準や各区分のAQLの値に共通の決まりはなく、双方が注文書や検査協定書に明記します。
03|欠点の区分
| 区分 | 定義 | リールの例 |
|---|---|---|
| 致命欠点 | 安全に関わる、または法規制に反するおそれがある | 鋭いバリやエッジ、部品の脱落、販売先市場で求められる警告表示の欠落 |
| 重欠点 | 主要な機能に影響する、またはユーザーがはっきり気づく | クラッチが戻らない、逆転防止がすべる、ドラグが調整できない、明らかなゴロつきや異音、部品の誤組・欠品 |
| 軽欠点 | 機能に影響しない小さな問題 | 二次面の軽いキズ、限度内のわずかな色差、梱包の軽微な傷み |
区分の具体的な内容は、製品とブランドの要求に合わせてリストにまとめ、写真や見本を添えます。同じ欠点でも、主要外観面にあるか非外観面にあるかで区分が変わることがあります。
04|外観の判定:承認見本と限度見本
外観は、検品で最も争いになりやすい部分です。事前に次のものを準備しておくことをおすすめします。
- 承認見本:双方が確認した合格品で、外観と感触の基準になります。
- 限度見本:ぎりぎり合格となる外観の状態で、たとえば許容できる最大のキズや色差の範囲です。対比のために不合格の見本を用意することもできます。
- 外観面のランク:製品の表面を主要外観面、二次面、非外観面に分け、それぞれに要求を設定します。
- 検査条件:照明、観察距離、角度、観察時間を取り決め、検査する人によって見方が変わらないようにします。
双方が封印した見本を一式ずつ保管し、判定は見本を基準に行います。色、表面処理、工程を変更したときは、見本をあらためて承認する必要があります。アルマイト部品の外観管理については、釣りリールのアルミ外観部品の表面処理をご覧ください。
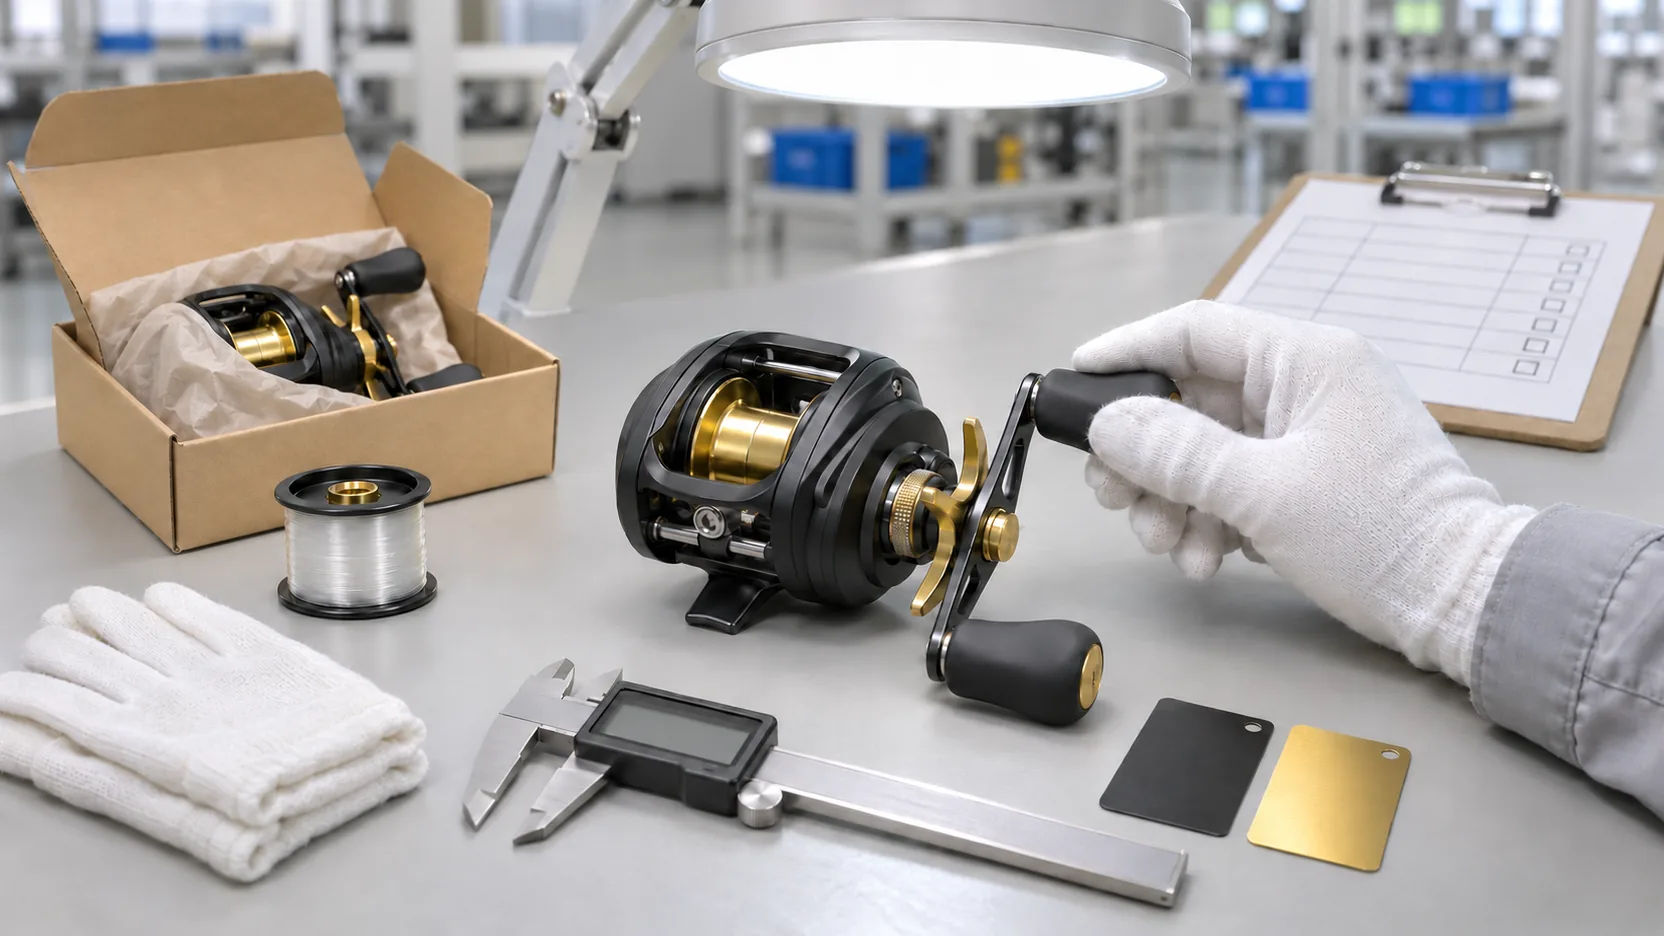
図:模式図。出荷検査では、取り決めた照明条件のもとで外観と機能を確認し、外観比較用のサンプルプレート、承認見本、検査表を使って判定をそろえます。
05|機能チェックの項目
| 項目 | 確認内容 |
|---|---|
| ハンドルの回転 | 滑らかか。ゴロつき、引っかかり、異音がないか |
| クラッチ | 切り替えが滑らかか。ハンドルを回したときに確実に戻るか |
| 逆転防止 | ハンドルが逆転しないか。目立つガタがないか |
| ドラグ | 調整範囲が正常か。ラインの出が滑らかか |
| キャスティングブレーキ | 調整が正常か。設定ごとに変化があるか |
| スプールの空転 | 滑らかか。異音や擦れがないか |
| レベルワインド | 往復が滑らかか。スプールと同期しているか |
| 締結部品 | ネジやノブに緩みがないか |
| 感触の比較 | 回転の感触と音を承認見本と比べる |
チェックの方法も事前に取り決めます。たとえば、ドラグを手の感触で判断するのか、試験機で測定するのか、どの条件で測るのか、といった点です。ドラグの試験方法については、リールのドラグワッシャー材料とドラグ力の安定性をご覧ください。
06|寸法、付属品、互換性
- 重要寸法:図面に従って重要特性を抜き取りで確認します。特に組立と互換性に関わる寸法です。
- 交換部品の互換性:替えスプールや交換用ハンドルが付属する場合は、正しく取り付けられるか確認します。
- 付属品:工具、予備のワッシャー、取扱説明書などがそろっているか確認します。
- 型番と色:注文と一致しているか、混入がないかを確認します。
07|梱包、表示、輸送
| 項目 | 確認内容 |
|---|---|
| 製品の識別 | 型番、色、バーコードが正しく、読み取れるか |
| 取扱説明書 | 言語の版が正しく、最新版か |
| 警告表示と表示事項 | 販売先市場の要求を満たしているか。原産国表示を含む |
| 化粧箱と内装 | 印刷、色、寸法。製品がしっかり固定されているか |
| 外箱 | ケースマーク、入り数、重量、箱の強度 |
| 防湿・緩衝 | 乾燥剤が入っているか。緩衝が十分か |
| 輸送試験 | 必要に応じて、ISTAなどの規格に基づく落下・振動試験を取り決める |
警告表示や表示事項の要求は国ごとに異なるため、ブランド側で確認し、工場に提供してください。内装材、防湿・防錆、輸送試験の詳細は、リールの梱包と輸出輸送を参考にしてください。
08|不合格になったときの対応
- 隔離:不合格ロットの出荷を止め、合格品と分けて保管します。
- 全数選別と手直し:工場がロット全体を全数検査し、不良品を手直しまたは交換します。
- 再検品:手直し後、あらためて抜き取りで検品します。
- 原因分析と対策:工場が原因分析と是正処置(8Dレポートなど)を提出し、以降のロットで効果を確認します。
- トレーサビリティ:ロット番号で部品と工程をさかのぼり、他のロットへの影響を判断します。
手直しと再検品の時期、費用の負担は、発注時に取り決めておくのが望ましいです。
09|発注前に工場と取り決めておくこと
- 検査基準:欠点の区分リスト、外観面のランク、検査条件。
- 抜取方式:抜取検査の規格、検査水準、各区分のAQLの値。
- 見本:承認見本と限度見本。双方が一式ずつ保管します。
- 機能チェック:項目、方法、判定基準。
- 梱包仕様:化粧箱、取扱説明書、ラベル、外箱、梱包方法。
- 検品の方法:自社で検品するか第三者に委託するか、いつ、どこで行うか。
- 不合格時の対応:手直しと再検品の段取りと費用。
- 検査記録:工場が提出すべき検査記録と報告書。
これらは早く文書にするほど、初回発注で問題が起きにくくなります。製品企画から初回出荷までの全体の流れについては、オリジナルリールブランドの立ち上げ方をご覧ください。
10|仲徳精密にできること
- 検査体制:受入、工程内、最終検査を重要特性に基づいて管理し、対応する検査設備をそろえています。
- 検品への協力:お客様や第三者検品会社による検品に、取り決めた基準と抜取方式で対応し、検査記録を提出できます。
- 両軸リールのOEM:最小ロットは200台です。その他のリールも、ある程度の数量があればお受けできます。
- まず秘密保持契約から:お問い合わせの際に「事前に秘密保持契約(NDA)を希望する」にチェックを入れていただければ、図面を拝見する前にNDAの手続きを行います。
仲徳精密は18年以上にわたり日本のお客様と取引しており、外観と品質に厳しい要求のあるリール部品を長年生産しています。
よくある質問 FAQ
リールの検品では、一般にどの抜取検査規格を使いますか?
よく使われるのは、ISO 2859-1(JIS Z 9015-1)や、それに対応するANSI/ASQ Z1.4の計数抜取検査の規格です。ロットの大きさと検査水準からサンプルの大きさを決め、致命欠点・重欠点・軽欠点の区分ごとにAQLの値と合否判定個数を設定します。検査水準やAQLの値に共通の決まりはなく、ブランドと工場が注文書や検査協定書で取り決めます。
AQL抜取検査に合格すれば、そのロットに不良品はないのですか?
そうではありません。AQL抜取検査は、サンプルをもとにロット全体を受け入れるかどうかを判断する方法です。合格は、そのロットの不良の水準がおおむね許容範囲にあることを示すだけで、全数が良品であることを保証するものではありません。そのため、安全や主要な機能に関わる項目は生産ラインで全数検査し、検品の抜取検査は唯一の保証ではなく、最終確認と位置づけます。
外観の判定で意見が分かれたときは、どうすればよいですか?
最も効果的なのは、承認見本と限度見本を事前に用意し、外観面のランク(主要外観面、二次面、非外観面)と、照明、観察距離、角度、観察時間などの検査条件を取り決めておくことです。双方が封印した見本を一式ずつ保管し、判定は見本を基準に行います。色や工程を変更したときは、見本をあらためて承認する必要があります。
検品で機能チェックは必ず必要ですか?
必要です。リールの問題の多くは、外観からはわかりません。たとえばクラッチが戻らない、逆転防止がすべる、ドラグが調整できない、回転にゴロつきや異音がある、といった問題です。検品では、事前に取り決めたリストに沿って機能を抜き取りで確認し、承認見本と感触を比べます。外観と数量だけを確認することは、初回発注で最もよくある抜けの一つです。
第三者検品では、工場に何を準備してもらう必要がありますか?
一般には、工場が事前に検品日を確認し、梱包まで済んだ完成品を準備し、十分な照明のある検査場所と必要な道具を用意し、承認見本、限度見本、検査基準を提示し、開梱、抜き取り、機能チェックに立ち会う人員を手配します。不合格になった場合の手直しと再検品の段取りや費用は、発注時に取り決めておくのが望ましいです。
