
目次
直接回答
リールのドラグ力が安定するかどうかは、ドラグワッシャーの材料、潤滑の方法、周辺部品の製造品質の三つで決まります。
- フェルト:滑らかで低コストですが、長期間圧縮されると変形しやすくなります。
- PTFE系材料:摩擦係数が低く滑らかですが、最大ドラグ力は小さめです。
- カーボン:耐熱性があり、最大ドラグ力が大きく寿命も長いため、中高級機でよく選ばれます。
ドラグ力がばらつく主な原因は、滑り出し時のスティックスリップ、発熱、グリスのばらつき、ワッシャーの圧縮永久ひずみ、浸水、そしてワッシャー、プレッシャープレート、キー溝、皿ばねといった部品の製造上の問題です。
安定させるには、これらを重要特性として管理し、定速ライン引き出し試験でドラグ力の曲線を記録して、平均値、変動、滑り出しのピーク、再現性、発熱後の変化を確認します。
01|両軸リールのドラグの仕組み
両軸リールのドラグには、主に二つの方式があります。
- スタードラグ:ハンドルの根元にある星形のノブを回すと皿ばねが圧縮され、ドラグワッシャーにかかる圧力が変わります。
- レバードラグ:レバーでプレッシャープレートを動かし、ドラグワッシャーにかかる圧力を変えます。調整が素早く、大型のソルトリールによく使われます。
ドラグの積層は一般に、摩擦ワッシャーと、キー溝や耳のある金属ワッシャーを交互に重ねて構成します。金属ワッシャーの一部は回転する部品(ギアやスプールなど)にかみ合い、残りは回転しない部品にかみ合います。魚が設定値を超えてラインを引くと、ワッシャーどうしが相対的にすべって摩擦が生じ、スプールは制御された抵抗のもとでラインを出します。
ほかの条件が同じなら、ラインが出るときのドラグ力は、おおむね摩擦係数、圧力、摩擦面の数、有効摩擦半径に比例し、スプール上のライン層の半径に反比例します。
この関係から、次の二点がわかります。
- 摩擦係数が変わると(発熱、グリス、水)、ドラグ力も直接変わります。
- スプールのラインが少ないほど、同じドラグトルクでもライン張力は大きくなります。最大ドラグ力を比較するときは、測定時にスプールにどれだけラインが巻かれていたかを確認する必要があります。
02|主なドラグワッシャー材料
| 材料 | 特徴 | 注意点 | 主な用途 |
|---|---|---|---|
| フェルト | 滑らかで低コスト | 長期間の圧縮で変形しやすく、水を含むと特性が変わる。最大ドラグ力に限りがある | エントリーモデル、ライトモデル |
| PTFE系材料 | 摩擦係数が低く、滑らか | 最大ドラグ力が小さめ | ライトで繊細な用途 |
| カーボン | 耐熱性・耐摩耗性があり、最大ドラグ力が大きく長寿命 | コストが高い。グリスや相手部品の表面状態の影響を受けやすい | 中高級機、ソルトモデル |
| その他の複合材料 | 摩擦特性や耐熱性を目的に合わせて調整できる | 安定性と寿命を個別に検証する必要がある | 設計の必要に応じて |
ドライかグリス塗布か:グリスを塗ったワッシャーは滑り出しが滑らかでスティックスリップが少ない一方、最大ドラグ力は一般に下がります。ドライのワッシャーは最大ドラグ力が大きい一方、滑り出しにピークが出やすくなります。設計段階でドライかグリス塗布か、グリスの種類と量を決め、量産でそれを一定に保つことが重要です。
03|ドラグ力がばらつく理由
| 現象 | 主な原因 |
|---|---|
| 魚がラインを引き出し始めるときに「ガクッ」とくる | スティックスリップ:静摩擦が動摩擦より大きく、滑り出しにピークが出る |
| 長くラインが出るとドラグ力が変わる | 摩擦熱で摩擦係数やグリスの粘度が変わる |
| 同じロット内でドラグ力の差が大きい | グリスの種類や量のばらつき、部品の寸法や表面のばらつき |
| 保管後にドラグ力が弱くなる | ワッシャーの圧縮永久ひずみ、グリスの変化 |
| ラインが出るときに周期的に強弱がある | ワッシャーやプレッシャープレートの平面度不良、ギア端面の振れ、キー溝の引っかかり |
| 海で使った後にドラグが不安定になる | 水や塩分がドラグに入り、摩擦の状態が変わる |
| ノブを回したときの変化が直線的でない | 皿ばねの特性のばらつきや向きの誤り、はめあいの問題 |
つまり、ドラグ力のばらつきはドラグワッシャーの材料だけの問題ではなく、多くは相手部品の製造と組立に原因があります。
04|ドラグ力の安定性に影響する製造要因
| 部品・要素 | ドラグ力への影響 | 管理方法 |
|---|---|---|
| 金属ワッシャーの厚さと平面度 | 平面度が悪いと圧力分布が偏り、周期的な変動が出る | 厚さと平面度を規定し、抜き取りまたは全数検査 |
| プレッシャープレートとギア端面 | 平面度、粗さ、端面の振れが接触と摩擦に影響する | 重要特性として管理し、加工と表面処理を管理する |
| キー溝と軸・ギアのはめあい | きつすぎると引っかかり、緩すぎるとガタや異音が出る | はめあい寸法を管理し、バリを除去する |
| 皿ばね | ばねの特性が調整の感触を決め、向きを誤ると特性が変わる | 受入時に特性を確認し、組立でポカヨケを行う |
| グリス | 種類と量が摩擦係数を直接変える | 種類と量を規定し、定量で塗布する |
| 清浄度 | 切りくず、ほこり、油汚れが摩擦の状態を変える | 部品を洗浄し、清浄な環境で組み立てる |
これらの要素は図面と検査基準に書き込み、重要特性(CTQ)として管理することをおすすめします。考え方は重要特性(CTQ)管理をご覧ください。
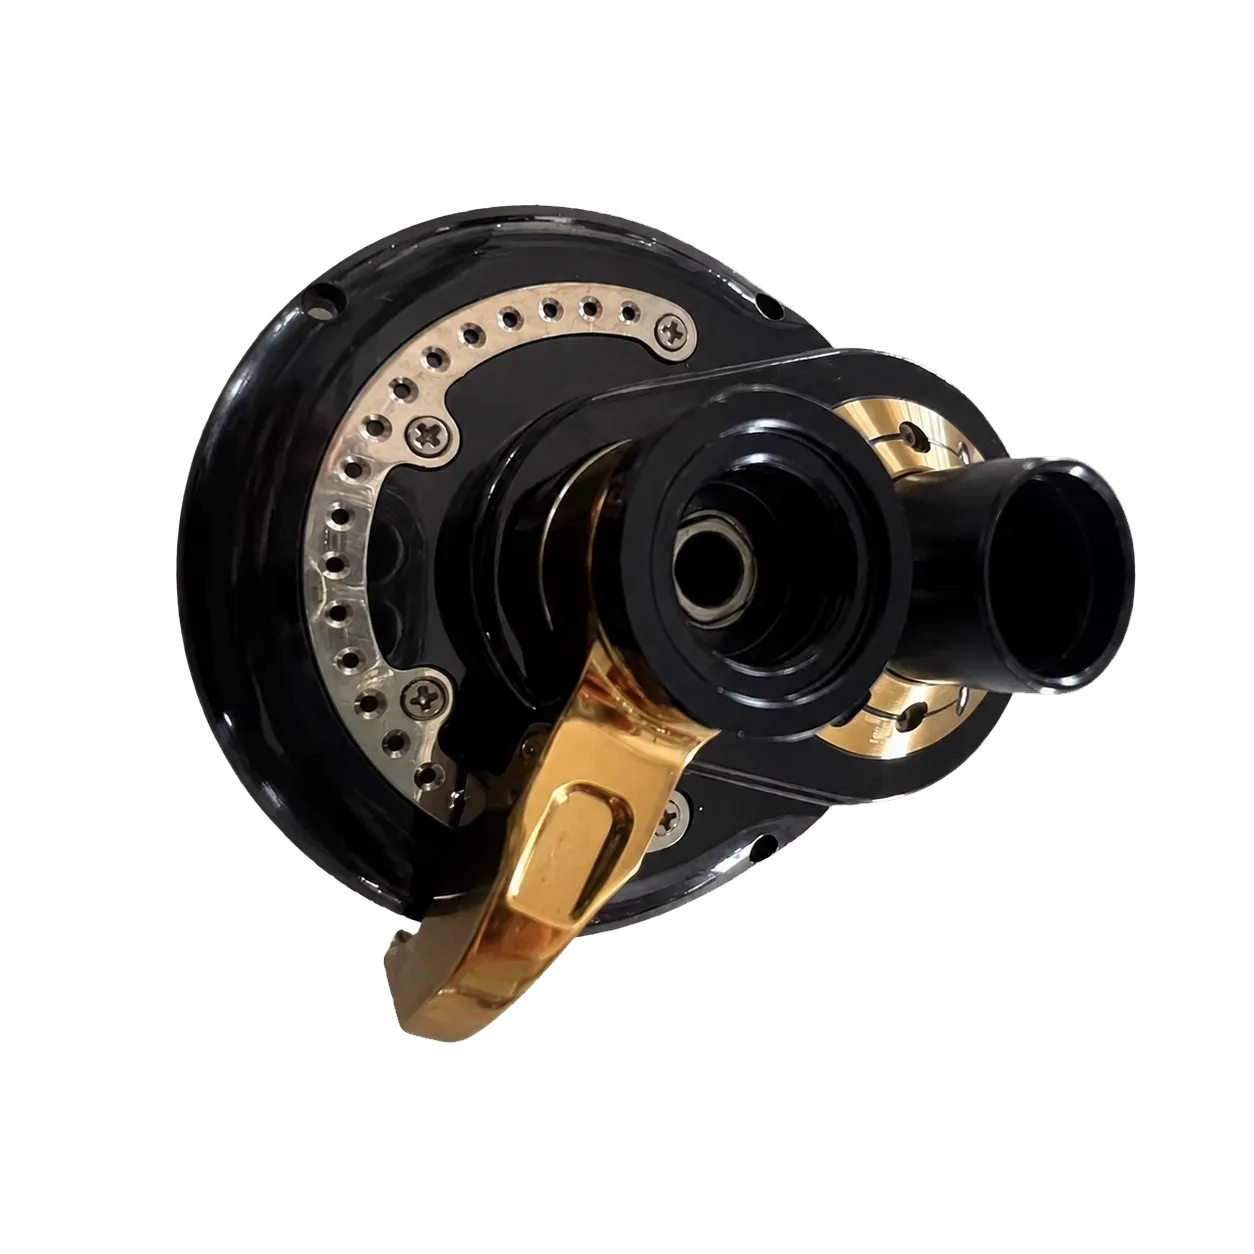
図:駆動側には、ドラグ調整などの操作機構が集まっていることが一般的です。ドラグの安定性は、この側の部品の平面度、はめあい、組立状態と密接に関係しています。
05|ドラグ力の安定性を試験する方法
最も効果的なのは定速ライン引き出し試験です。試験機で一定の速度でラインを引き出しながら張力を連続して記録し、ドラグ力の曲線を得ます。曲線からは次のことがわかります。
| 確認項目 | 内容 |
|---|---|
| 平均ドラグ力 | 設定値に達しているか |
| 変動幅 | ラインが出ている間の張力の上下動 |
| 滑り出しのピーク | 引き出し始めの瞬間のピーク。小さいほどラインブレイクしにくい |
| 再現性 | 同じ設定で繰り返し測定したときの一致度 |
| 発熱後の変化 | 一定時間ラインを出し続けた後にドラグ力がずれないか |
| 調整特性 | ノブの位置ごとのドラグ力の変化が滑らかで予測しやすいか |
| 保管後・浸水後の変化 | 保管後や浸水後に再測定し、ドラグ力が保たれているか確認する |
試験では条件を固定します。スプールのライン量、引き出し速度、周囲温度、なじませた後かどうかなどです。条件が違えば、結果をそのまま比較することはできません。
06|仕様書に明記したい内容
- 最大ドラグ力と測定条件:スプールのライン量、引き出し速度、測定方法。
- 調整範囲と調整の感触:ノブやレバーの調整範囲、クリック感が必要かどうか。
- ワッシャーの材料と潤滑方法:ドライかグリス塗布か、グリスの種類。
- 安定性の要求:許容する変動幅と滑り出しのピーク。双方で事前に取り決めます。
- 耐久の要求:どの条件で何回ラインを出した後も、要求を満たす必要があるか。
- 防水の要求:シールドドラグが必要かどうか。
これらに共通の標準値はありません。製品の位置づけ、対象魚、比較用サンプルをもとに決め、試作の段階でサプライヤーと一緒に検証します。
07|ソルトモデルのドラグ
ソルトモデルのドラグでは、防水を特に考える必要があります。海水や塩分がドラグに入ると摩擦の状態が変わり、金属ワッシャーが腐食することもあります。一般には、ドラグ部にシール構造を採用し、耐食性のあるワッシャー材料を選び、取扱説明書で水洗いの前にドラグを締めるよう案内します。防食設計の全体的な考え方は、ソルト用リールの防錆・防食設計をご覧ください。
08|ユーザーへの取扱説明
取扱説明書に次の点を明記するだけで、「ドラグが合わない」という問い合わせを大きく減らせます。
- 保管時はドラグを緩める:ワッシャーの圧縮永久ひずみを減らします。
- ドライのワッシャーに自分でオイルを差さない:ドラグ力が大きく下がります。
- 水洗いの前にドラグを締める:ドラグへの浸水を減らします。
- 定期的なメンテナンス:海で長く使った後は、修理窓口でのメンテナンスをおすすめします。
09|お問い合わせの際にお知らせいただきたい情報
| 情報 | 必要な理由 |
|---|---|
| ドラグの方式 | スタードラグかレバードラグか |
| 最大ドラグ力の目標と測定条件 | ワッシャーの材料、寸法、枚数が決まる |
| 対象魚と使用環境 | 淡水か海水か、シールドドラグが必要か |
| ワッシャーの材料と潤滑方法 | 指定があるか、または一緒に検討するか |
| 安定性の要求 | 変動、滑り出しのピーク、耐久の判定方法 |
| 比較用サンプル | ドラグ力の曲線と感触の比較に使う |
10|仲徳精密にできること
- ドラグ関連部品の加工:プレッシャープレート、金属ワッシャー、サイドカバー、ノブなどを図面どおりに加工し、平面度、はめあい、バリを重要特性として管理します。
- 組立での検証:リール全体に組み込んだ状態で、ドラグの調整と感触を確認できます。
- ドラグ力の試験:ライン引き出し式のドラグ試験機で、ラインが出るときの張力の曲線を連続して記録し、平均ドラグ力、変動、滑り出しのピークを、試作の検証やベンチマーク機との比較に使っています。
- カーボンドラグワッシャーの開発:自社でカーボンドラグワッシャーを開発しており、純正のカーボンワッシャーとの比較試験を行っています。プロジェクトで必要な場合は、ワッシャーの選定と試験も一緒に検討できます。
- 両軸リールのOEM:最小ロットは200台です。その他のリールも、ある程度の数量があればお受けできます。
- まず秘密保持契約から:お問い合わせの際に「事前に秘密保持契約(NDA)を希望する」にチェックを入れていただければ、図面を拝見する前にNDAの手続きを行います。
仲徳精密は18年以上にわたり日本のお客様と取引しており、外観と品質に厳しい要求のあるリール部品を長年生産しています。
よくある質問 FAQ
リールのドラグ力がばらつくのはなぜですか?
主な原因は、静摩擦が動摩擦より大きいことによる滑り出し時のスティックスリップ、長いラインの引き出しによる発熱、グリスの種類や量のばらつき、長期間の圧縮によるワッシャーの永久ひずみ、ドラグへの浸水、そしてワッシャーの平面度、プレッシャープレートの表面、キー溝のはめあい、皿ばねのばらつきといった部品の製造上の問題です。まず定速ライン引き出し試験でドラグ力の曲線を記録し、滑り出しのピークか、周期的な変動か、発熱後のドリフトかを見極めてから、対応する原因を探します。
カーボンとフェルトのドラグワッシャーは何が違いますか?
フェルトのワッシャーは滑らかで低コストですが、長期間圧縮されると変形しやすく、水を含むと特性が大きく変わり、最大ドラグ力にも限りがあります。カーボンのワッシャーは耐熱性と耐摩耗性があり、最大ドラグ力が大きく寿命も長いため、強いドラグ力が必要なモデルやソルトモデルに向いていますが、コストは高く、グリスや相手部品の表面状態の影響を受けやすくなります。対象魚、最大ドラグ力、価格帯をふまえて選びます。
ドラグワッシャーにグリスを塗るべきですか?
設計によります。グリスを塗ったワッシャーは滑り出しが滑らかでスティックスリップが少ない一方、最大ドラグ力は一般に下がります。ドライのワッシャーは最大ドラグ力が大きい一方、滑り出しにピークが出やすくなります。重要なのは、設計段階でドライかグリス塗布か、グリスの種類と量を決め、量産でそれを一定に保つことです。ユーザーがドライのワッシャーに自分でオイルを差すべきではありません。
しばらく保管したリールのドラグ力が弱くなるのはなぜですか?
よくある原因は圧縮永久ひずみです。ワッシャーが長期間の圧力で変形して薄くなり、同じノブ位置でも圧力が小さくなります。グリスの変化も影響します。そのため多くのリールの取扱説明書では、保管時にドラグを緩めることをすすめています。製品開発では、保管後のドラグ力の再測定を検証項目に加えることもできます。
各社が公表している最大ドラグ力は、そのまま比較できますか?
必ずしも比較できません。最大ドラグ力は、スプールに巻いたラインの量、引き出し速度、ドライかグリス塗布か、なじませた後かどうかといった測定条件に左右されます。スプールのラインが少ないほど、同じドラグトルクでもライン張力は大きくなります。比較する前に測定条件を確認し、自社製品の仕様書には測定方法を明記してください。
