
目次
直接回答
リールメーカーが新しい部品サプライヤーを立ち上げるとき、最大のリスクはサンプルが作れないことではありません。量産になってから操作感が変わる、外観のロットがそろわない、問題が起きても原因を追跡できないことです。
そのため、立ち上げはサンプルが一度合格したら発注、で終わらせず、段階を追って4つのことを確認します。
| 確認すること | 着眼点 |
|---|---|
| 作れるか | 工程ルート、設備、主要工程が内製かどうか |
| 安定して作れるか | 工程管理、検査方法、CTQの工程能力 |
| 問題を追跡できるか | ロットのトレーサビリティ、変化点管理 |
| 図面が漏れないか | 秘密保持契約、図面の閲覧権限、外注時の管理 |
一般的な立ち上げの流れは次のとおりです。
見積と工程確認 → 工場監査 → 全寸法の初品検査 → 組付け検証 → 量産試作ロット → 小ロット量産 → 本量産と定期評価。
リール部品が一般的な機械加工部品と最も違うのは、初品が全寸法で合格しても、組み付けると操作感が現行品と変わることがある点です。合否の判定に加えて、重要寸法の実際の分布を比較し、組み付けた状態で検証することが欠かせません。
01|立ち上げ段階でメーカー側が本当に心配していること
| リスク | 量産での現れ方 | 立ち上げ段階での確認方法 |
|---|---|---|
| 操作感の変化 | 回転が重い、異音、ドラグやクラッチの感触が違う | 現行の相手部品との組付け検証、寸法分布の比較 |
| 外観のロット差 | アルマイトの色や光沢が現行品や前ロットと違う | 外観限度見本、複数ロット・複数の吊り位置の比較 |
| 寸法のドリフト | 最初のロットは合格、その後少しずつずれる | 量産試作ロットでのCTQ工程能力、工程内検査の記録 |
| 無断変更 | 材料、刃具、外注先が通知なく変わる | 変化点管理とロットトレーサビリティの取り決め |
| 納期の不安定 | 割り込み生産や外注の遅れで欠品する | 主要工程の内製比率と生産能力の確認 |
| 図面の流出 | 設計が他社の製品に現れる | 秘密保持契約、図面の閲覧権限と外注時の管理 |
これらのリスクの多くは、立ち上げ段階で兆候をつかめます。立ち上げの進め方をきちんと設計しておくほうが、量産後に原因を追うよりはるかに安上がりです。
02|7つの段階と、それぞれの合格基準
| 段階 | メーカー側が提供するもの | サプライヤーが提出するもの | 合格基準 |
|---|---|---|---|
| 1. 見積と工程確認 | 2D/3D図面、CTQ、年間数量、検査規格 | 見積、工程ルート、製作可否の検討 | 工程ルートが妥当で、リスクが洗い出されている |
| 2. 工場監査 | 監査チェックリスト | 設備、検査、工程管理、トレーサビリティの説明と現場 | 主要工程が管理されている |
| 3. 初品検査 | 検査規格、外観要求 | 全寸法の検査成績書、材料証明、表面処理の記録 | 全寸法と外観が適合 |
| 4. 組付け検証 | 現行の相手部品または完成品 | 初品の部品 | 組み付け後の操作感と機能が現行品と同等 |
| 5. 量産試作ロット | 外観限度見本、梱包要求 | ロットの検査データ、CTQの工程能力、外観比較 | CTQの工程能力と外観が安定 |
| 6. 小ロット量産 | 注文 | 出荷検査の記録 | 連続したロットで重大な問題がない |
| 7. 本量産 | 定期評価の要求 | 変化点の連絡、品質データ | 継続して安定 |
ポイントは、各段階で提出物と合格基準を明確にし、前の段階に合格してから次へ進むことです。組付け検証や量産試作ロットを省略することが、立ち上げ後に問題が出る最も多い原因です。
03|工場監査で重点的に見るべきこと
監査は現地で行うほか、最初のふるい分けとして動画による監査を使う方法もあります。建屋の広さや設備台数よりも、次のような点を確認することが大切です。
| 監査の区分 | 主な確認事項 |
|---|---|
| 工程と設備 | この部品の工程ルートは何か。どの工程が内製で、どれが外注か。外注はどう管理しているか |
| 検査能力 | 重要寸法を何で測るか(三次元測定機、輪郭、粗さ、硬度、トルクなど)。誰が測るか |
| 工程管理 | 初品・中間・終品の検査をどう行うか。異常時はどう処置するか。記録は何年保管するか |
| 表面処理 | アルマイトは内製か外注か。色はどう承認するか。吊り位置やロットによる差をどう管理するか |
| トレーサビリティ | 完成品のロット番号から、材料ロット、加工日、設備、作業者までたどれるか |
| 変化点管理 | 材料、設備、工程、外注先を変更するとき、社内でどう承認し、顧客にどう連絡するか |
| 秘密保持 | 顧客図面はどこに保管され、誰が閲覧できるか。外注時に版数と範囲をどう管理するか |
監査では、現在生産中の類似部品を一つ取り上げ、図面、工程表、初品記録、中間検査の記録から出荷検査までたどってもらうのが効果的です。その流れをよどみなく追えることは、どんな会社紹介資料よりも説得力があります。
04|初品検査:全寸法、材料、外観
初品検査は、図面どおりに作れたことを初めて正式に確認する場です。次のものを求めることをおすすめします。
- 全寸法の検査:図面のすべての寸法に番号を振り、実測値を一つずつ記録します。CTQだけを測るのではありません。
- CTQを区別して明記:重要寸法の測定方法、測定位置、使用する測定具をメーカー側と合わせます。
- 材料の証明:材料記号、質別、材料メーカーのミルシート。
- 表面処理の記録:アルマイトの膜厚、色の承認、皮膜が機能寸法に与える影響。
- 外観の確認:外観要求に照らしたキズ、打痕、色差、刻印の確認。
初品の数量は1〜2個に限らないほうがよいでしょう。数個あれば、寸法のばらつきを早い段階で把握できます。
05|組付け検証:単品の合格は、組み付けた状態の同等を意味しない
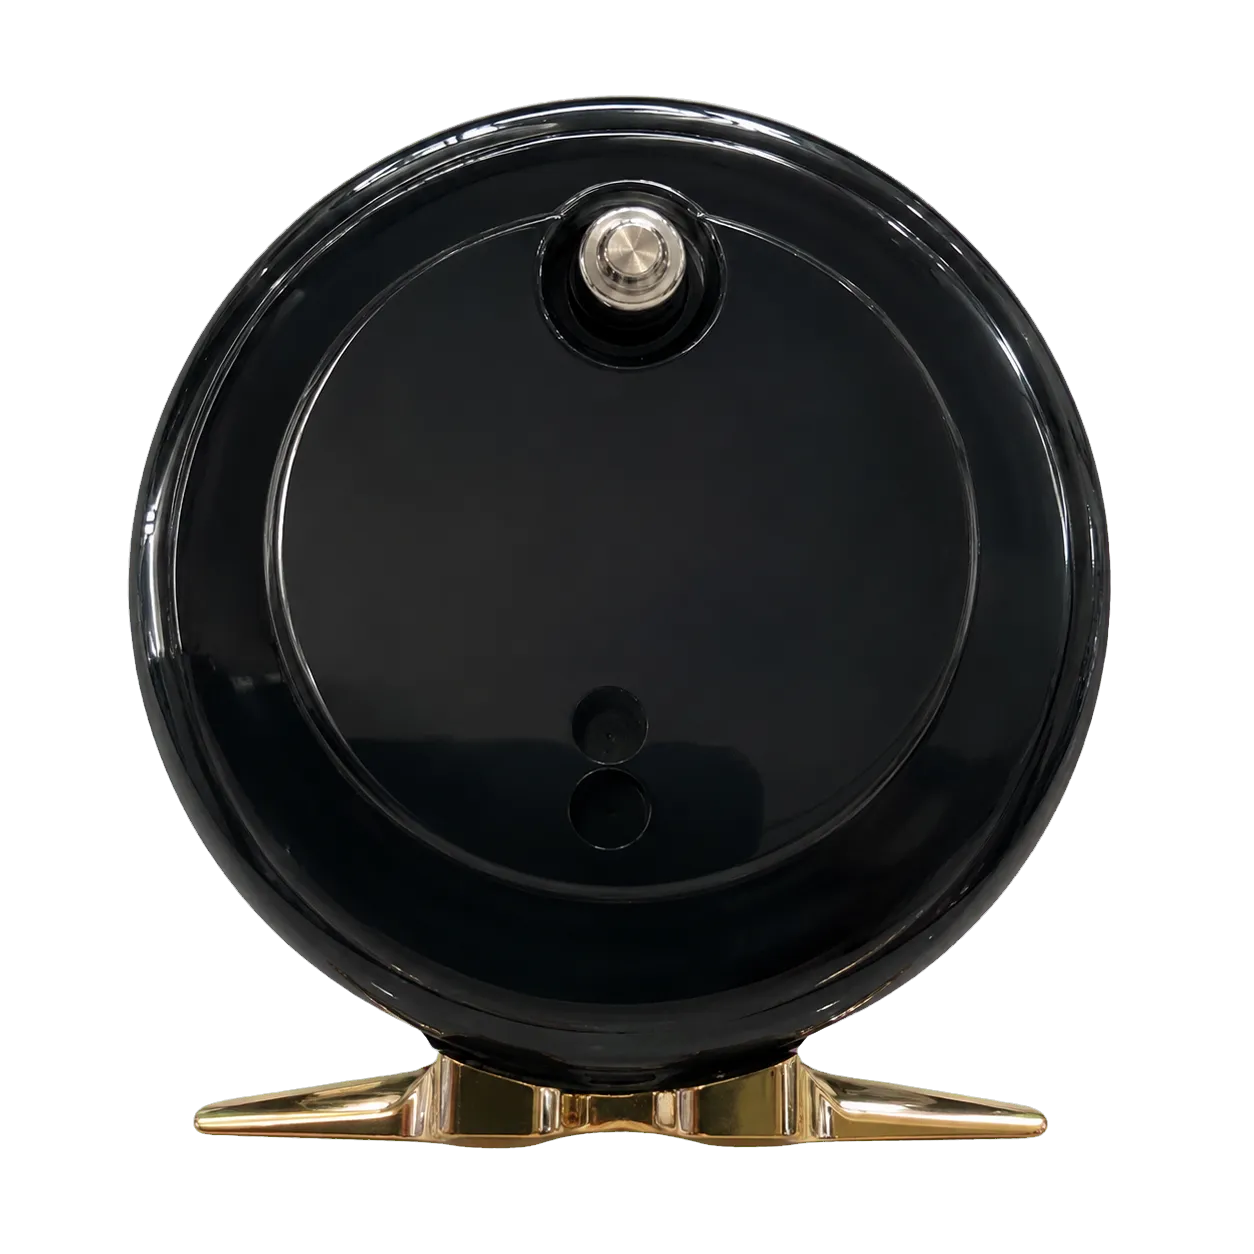
図:サイドカバーはベアリングの位置決めと調整機構の支持を担い、反対側のカバーとともに軸線を決めます。こうした部品は単品で合格しても、現行の相手部品と組み付けた状態が同じになるとは限りません。
リール部品の立ち上げで、最も見落とされやすいのがこの段階です。
合格というのは、寸法が公差内にあるという意味にすぎず、公差のどの位置にあるかまでは示しません。現行サプライヤーのベアリング穴、ギアの軸間距離、軸方向の寸法が長年公差の片側で安定しており、リールの操作感、シムの選択、予圧もその状態を前提に調整されていることがあります。新しいサプライヤーの寸法が公差の反対側に寄れば、単品はすべて合格でも、組み付けたときのガタや予圧が変わり、ユーザーは「操作感が変わった」と感じます。
そのため、組付け検証は次のように進めるのが効果的です。
| 方法 | 目的 |
|---|---|
| 重要寸法の実際の分布を比較する | 新規品と現行品が公差の同じ領域にあるかを確認する |
| 現行の相手部品と組み付ける | ガタ、予圧、シムの選択を変える必要がないかを確認する |
| 新規品を使った完成品と現行の完成品を比較する | 回転の滑らかさ、ドラグ、クラッチ、異音を項目ごとに比べる |
| 必要に応じてブラインド評価を行う | 製品をよく知る人が、どちらの部品か知らない状態で評価する |
| 必要に応じて耐久・環境試験を行う | 長期使用や海水環境での性能を確認する |
差が見つかった場合は、サプライヤーと協力して加工の狙い値を調整し、新規品の寸法分布を現行品に近づけることができます。後になって組立ラインで選択組み付けを繰り返すより、はるかに手間がかかりません。
06|量産試作ロット:1〜2個ではなく、安定性を見る
初品と組付け検証で示されるのは「作れる」ことです。量産試作ロットで示すべきは、「毎回そのように作れる」ことです。
量産試作の段階では、次の点を確認することをおすすめします。
- CTQの工程能力:重要寸法のロットデータと工程能力指数(Cpkなど)で、工程が安定しているかを確認します。
- ロット間の一貫性:できれば1ロットだけでなく、材料ロット、刃具交換、勤務帯による変化が見えるようにします。
- アルマイトの外観:ロットや吊り位置による色と光沢を、外観限度見本と比較します。
- 検査方法の一致:サプライヤーの出荷検査とメーカー側の受入検査の方法を合わせ、双方で測り方が違うという事態を避けます。
- 梱包の保護性:外観部品が輸送中にこすれ合ってキズがつかないかを確認します。
07|外観部品のロット間一貫性
サイドカバー、スプール、ハンドルアームなどの外観部品では、アルマイト色のロット間一貫性が、寸法以上に調達担当者を悩ませることが少なくありません。事前に次のことを取り決めておくと安心です。
- 外観限度見本:色、光沢、キズの許容範囲を、文章ではなく現物の見本で示します。
- 観察条件:どの光源、どの距離、どの角度で判定するか。たとえば標準光源の下での目視比較などです。
- 組み合わせの関係:同じリールに使う複数のアルマイト部品の色を調和させる必要があるか、同一ロットでそろえて出荷する必要があるか。
アルマイト色の具体的な管理方法は、別の記事リール用アルミ部品のアルマイト外観管理で解説しています。
08|変化点管理と秘密保持
立ち上げ完了後に最も多い品質問題は、連絡のなかった変更から生まれます。立ち上げの段階で、次の取り決めを契約に盛り込んでおくことをおすすめします。
| 取り決め事項 | 内容 |
|---|---|
| 変化点の連絡 | 人・機械・材料・方法(4M)や外注先の変更は、事前に連絡し承認を得る |
| 再検証 | 重要な変更の後は、初品や量産試作のデータを再提出する |
| ロットトレーサビリティ | 完成品のロット番号から、材料ロット、加工記録、検査記録までたどれる |
| 図面管理 | 図面の使用範囲、保管、版数管理、外注時の管理 |
| 秘密保持契約 | 立ち上げ前に締結し、図面、サンプル、製品計画を対象とする |
| 金型・検査具 | メーカー側が費用を負担した金型や検査具の所有権、表示、保管 |
09|どの部品から立ち上げると安全か
新しいサプライヤーとの最初の取引で、最も重要な部品から任せる必要はありません。よく使われる安全な進め方は2つあります。
- 易しいものから難しいものへ:リールの操作感への影響が比較的小さく、それでいてサプライヤーの力量を確かめられる部品、たとえばノブ、外観用のサイドカバー、ハンドルアームから始めます。合格した後で、スプール、フレーム、ギアなど操作感や寿命への影響が大きい部品に広げます。
- まず二社購買として:既存部品の一部の数量を新しいサプライヤーに任せ、現行サプライヤーとしばらく並行して運用し、実際のロットデータで判断します。
どちらの方法も、リスクを抑えながら新しいサプライヤーの実力を見極めることができます。
10|仲徳精密の立ち上げへの対応
- 段階に沿った対応:製作可否の検討、初品、組付け検証、量産試作ロットまで、メーカー側の立ち上げ手順に沿って資料を提出します。
- 検査能力:三次元測定機、輪郭投影、硬度、トルク、軸方向ガタの測定などに対応しています。詳しくは検査設備と品質検証をご覧ください。
- 主要工程を社内で対応:金型、CNC精密加工、アルマイト・塗装、組立・検査を社内で行っており、トレーサビリティと変化点管理に役立ちます。
- 秘密保持:図面を拝見する前に秘密保持契約を締結できます。情報セキュリティのページもご覧ください。
- 部品でも完成品でも:部品のみの供給も、両軸リール完成品のOEM製造(最小ロット200台)も承ります。
仲徳精密は18年以上にわたり日本のお客様と取引しており、初品、外観限度見本、変化点管理について日本のお客様が求める水準をよく理解しています。
よくある質問 FAQ
新しいリール部品サプライヤーの立ち上げには、どのような段階がありますか?
一般に、見積と工程確認、工場監査、全寸法の初品検査、現行の相手部品との組付け検証、量産試作ロット、小ロット量産を経て、本量産と定期評価に移ります。各段階で提出物と合格基準を明確にし、前の段階に合格してから次へ進めます。
初品は全寸法合格なのに、組み付けると操作感が違うのはなぜですか?
合格というのは寸法が公差内にあるという意味で、公差のどの位置にあるかまでは示しません。現行サプライヤーのベアリング穴、ギアの軸間距離、軸方向の寸法が長年公差の片側で安定しており、リールの操作感もその状態を前提に調整されていることがあります。新しいサプライヤーの寸法が反対側に寄れば、単品は合格でも、組み付けたときのガタや予圧が変わります。重要寸法の実際の分布を比較し、現行の相手部品と組み付けて検証します。
量産試作ロットでは、どのデータを確認すべきですか?
重要寸法(CTQ)のロットデータと工程能力(Cpkなど)、そしてロットや治具の吊り位置によるアルマイトの色と外観の違いが中心です。あわせて、検査方法がメーカー側と一致しているか、輸送中のキズを防げる梱包か、組み付け後の機能を抜き取りで確認します。
サプライヤーによる材料や工程の無断変更を防ぐにはどうすればよいですか?
立ち上げの段階で変化点管理を取り決めます。人・機械・材料・方法(4M)や外注先に変更がある場合は、事前に通知してメーカー側の承認を得ること、必要に応じて初品や量産試作のデータを再提出することを定めます。あわせて、完成品のロット番号から材料ロットや加工記録までたどれるトレーサビリティを求めます。
新しいサプライヤーとの最初の取引は、どの部品から始めるのが安全ですか?
リールの操作感への影響が比較的小さく、それでいてサプライヤーの力量を確かめられる部品、たとえばノブ、外観用のサイドカバー、ハンドルアームから始める方法があります。合格した後で、スプール、フレーム、ギアなど操作感や寿命への影響が大きい部品に広げます。既存部品の一部の数量を新しいサプライヤーに任せ、二社購買としてしばらく並行運用する方法もあります。
