
本文内容
直接答案
渔轮品牌导入新的零件供应商,最大的风险不是样品做不出来,而是量产后手感变了、外观批次不一致,或者出了问题追不到原因。
所以导入不能看一次样品合格就下单,而要分阶段验证四件事:
| 要验证的事 | 关注点 |
|---|---|
| 能不能做 | 工艺路线、设备、关键工序是否自制 |
| 能不能稳定地做 | 过程控制、检测方法、CTQ工程能力 |
| 出了问题能不能追溯 | 批次追溯、变化点管理 |
| 图纸会不会泄露 | 保密协议、图纸权限、外发管理 |
典型的导入流程是:
资料与报价 → 工厂审核 → 全尺寸首件检验 → 装配验证 → 试产批次 → 小批量量产 → 正式量产与定期评审。
渔轮零件和一般机加工件最不一样的地方在于:首件全部尺寸合格,装到渔轮上的手感仍可能和现行件不同。所以除了判断合格与否,还要对比关键尺寸的实际分布,并在装配状态下验证。
01|导入阶段,品牌方真正担心什么?
| 风险 | 量产后的表现 | 导入阶段怎么验证 |
|---|---|---|
| 手感变化 | 转动变涩、异响、刹车或离合感觉不同 | 和现行配合件一起装配验证,对比尺寸分布 |
| 外观批次差 | 阳极颜色和光泽与现行件或上一批不一致 | 外观限度样、多批次和多挂具位置的对比 |
| 尺寸漂移 | 前几批合格,后面逐渐偏移 | 试产批次的CTQ工程能力、过程检验记录 |
| 擅自变更 | 材料、刀具、外协厂换了却没有通知 | 约定变化点管理和批次追溯 |
| 交期不稳 | 插单、外协延误导致缺件 | 确认关键工序自制比例和产能 |
| 图纸泄露 | 设计出现在别的品牌产品上 | 保密协议、图纸权限和外发管理 |
这些风险,大部分在导入阶段就能看出端倪。导入流程设计得好,比量产后再追查便宜得多。
02|导入流程:七个阶段,每个阶段都要有通过标准
| 阶段 | 品牌方提供 | 供应商提交 | 通过标准 |
|---|---|---|---|
| 1. 资料与报价 | 2D/3D图纸、CTQ、年用量、检验规格 | 报价、工艺路线、可制造性评估 | 工艺路线合理,风险点已识别 |
| 2. 工厂审核 | 审核清单 | 设备、检测、过程控制和追溯的说明与现场 | 关键工序可控 |
| 3. 首件检验 | 检验规格、外观要求 | 全尺寸检验报告、材料证明、表面处理记录 | 全部尺寸和外观符合 |
| 4. 装配验证 | 现行配合件或整机 | 首件零件 | 装配后手感和功能与现行件一致 |
| 5. 试产批次 | 外观限度样、包装要求 | 批次检验数据、CTQ工程能力、外观对比 | CTQ能力和外观稳定 |
| 6. 小批量量产 | 订单 | 出货检验记录 | 连续批次无重大问题 |
| 7. 正式量产 | 定期评审要求 | 变化点通知、质量数据 | 持续稳定 |
关键是每个阶段都有明确的提交资料和通过标准,前一阶段通过后才进入下一阶段。跳过装配验证或试产批次,是导入后出问题最常见的原因。
03|工厂审核时重点看什么?
工厂审核可以现场进行,也可以先用视频审核做初筛。比起厂房规模和设备数量,更值得看的是下面几类问题:
| 审核类别 | 重点问题 |
|---|---|
| 工艺与设备 | 这个零件的工艺路线是什么?哪些工序自制,哪些外发?外发的怎么管? |
| 检测能力 | 关键尺寸用什么测(三坐标、轮廓、粗糙度、硬度、扭矩等)?谁来测? |
| 过程控制 | 首件、巡检、末件怎么做?发现异常时怎么处理?记录保存多久? |
| 表面处理 | 阳极是自制还是外发?颜色怎么确认?挂具位置和批次差异怎么控制? |
| 追溯 | 能否从成品批号追到材料批次、加工日期、设备和操作人员? |
| 变化点管理 | 材料、设备、工艺、外协变更时,内部怎么审批,怎么通知客户? |
| 保密 | 客户图纸存在哪里?谁能看?外发时怎么控制版本和范围? |
审核时,可以请工厂拿一个正在生产的类似零件,从图纸、工艺卡、首件记录、巡检记录一路追到出货检验。能顺畅地追下来,比任何介绍资料都有说服力。
04|首件检验:全尺寸、材料和外观
首件检验是第一次正式确认“按图纸做出来了”。建议要求:
- 全尺寸检验:在图纸上给每个尺寸编号,逐一记录实测值,不只测CTQ;
- CTQ单独标注:关键尺寸的测量方法、测量位置和使用的量具要和品牌方一致;
- 材料证明:材料牌号、状态和供应商的材质证明;
- 表面处理记录:阳极膜厚、颜色确认,以及膜层对功能尺寸的影响;
- 外观确认:按外观要求检查划伤、压痕、色差和刻字。
首件数量不宜只有一两件。多做几件,可以初步看出尺寸的离散程度。
05|装配验证:零件合格,不等于装起来一样
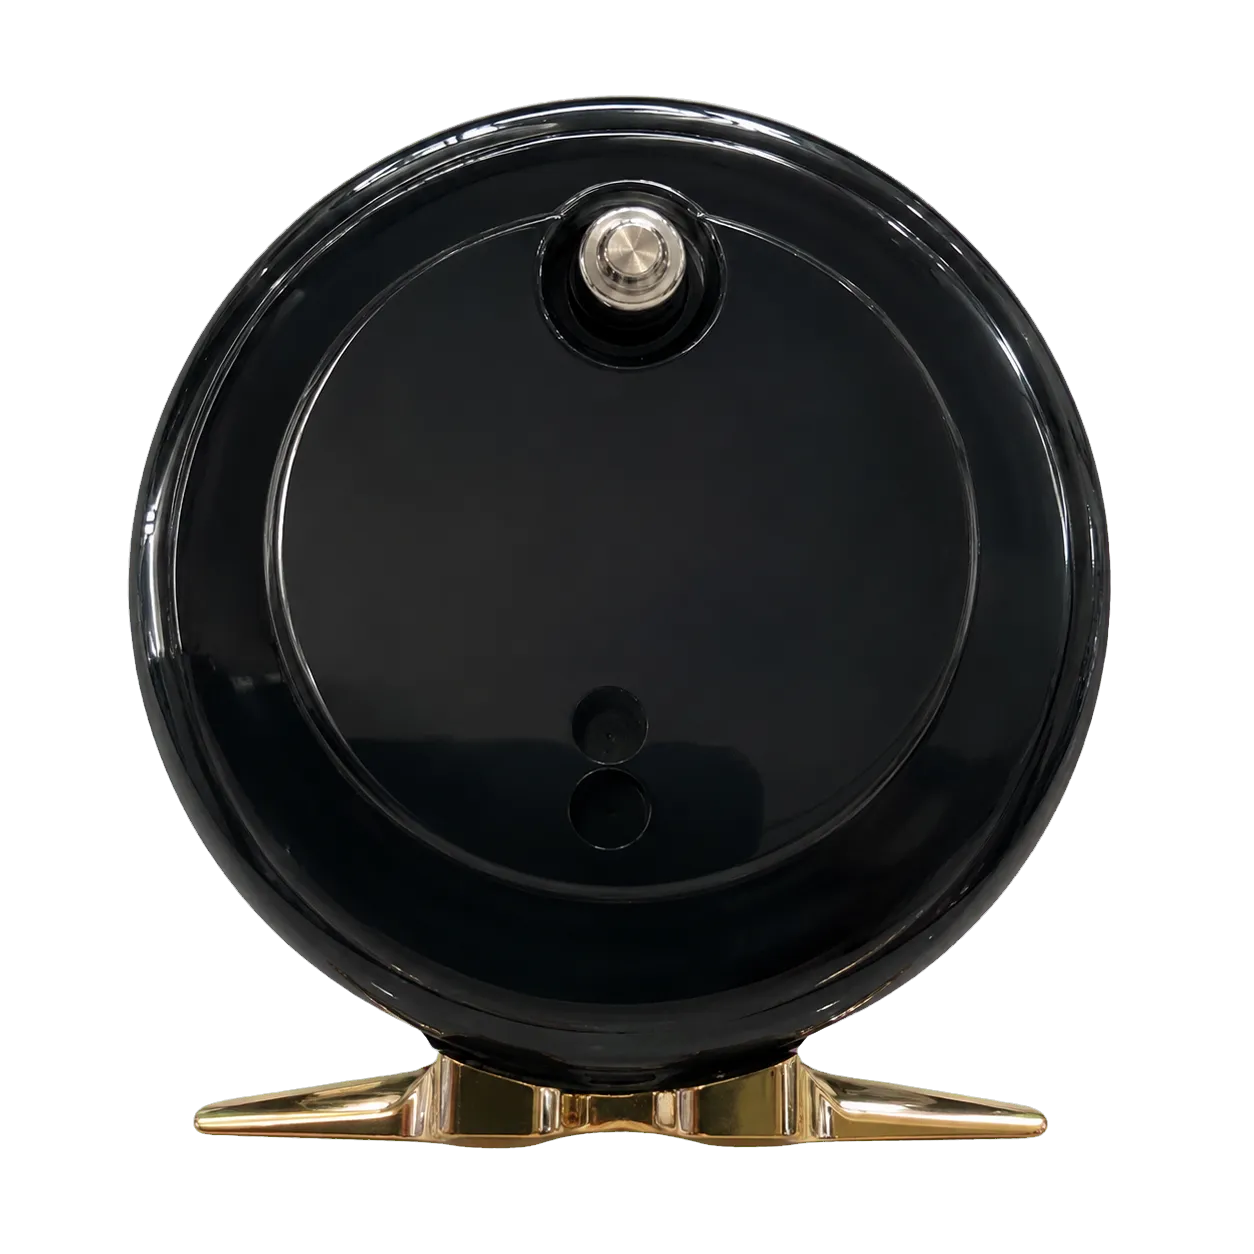
图:侧盖要定位轴承、支撑调节机构,并和对侧侧盖共同决定轴线。这类零件单件合格,并不代表和现行配合件装在一起的状态相同。
这是渔轮零件导入中最容易被忽视的一步。
“合格”只说明尺寸在公差范围内,不说明落在公差的哪个位置。现行供应商的轴承孔、齿轮中心距或轴向尺寸,可能长期稳定在公差的某一侧,整机的手感、垫片选配和预紧也是按这个状态调出来的。新供应商的尺寸如果落在公差的另一侧,单件全部合格,整机的间隙和预紧却会发生变化,用户感受到的就是“手感变了”。
所以装配验证建议这样做:
| 做法 | 目的 |
|---|---|
| 对比关键尺寸的实际分布 | 看新件和现行件是否落在公差的同一区域 |
| 和现行配合件一起装配 | 确认间隙、预紧、垫片选配不需要改变 |
| 新件整机与现行整机对比 | 转动顺滑度、刹车、离合、异响逐项比较 |
| 必要时做盲测 | 让熟悉产品的人在不知道是哪个件的情况下评价 |
| 需要时做耐久或环境验证 | 确认长期使用和海水环境下的表现 |
如果发现差异,可以和供应商一起调整加工的目标值,让新件的尺寸分布向现行件靠拢。这比事后在组装线上反复选配要省事得多。
06|试产批次:看稳定性,而不是看一两件
首件和装配验证证明的是“做得出来”,试产批次要证明的是“每一批都能这样做”。
试产阶段建议确认:
- CTQ工程能力:关键尺寸的批次数据和工程能力指数(例如Cpk),确认过程是否稳定;
- 跨批次的一致性:最好不止一个批次,能看到材料批次、刀具更换、不同班次带来的变化;
- 阳极外观:不同批次、不同挂具位置的颜色和光泽,和外观限度样对比;
- 检测方法一致:供应商的出货检验方法和品牌方的进货检验方法要对得上,避免“两边测的不一样”;
- 包装防护:外观件在运输中是否会互相摩擦、划伤。
07|外观件的批次一致性
对于侧盖、线杯、摇臂这类外观件,阳极颜色的批次一致性往往比尺寸更让采购头疼。导入时最好事先约定:
- 外观限度样:颜色、光泽和瑕疵的可接受范围,用实物样件而不是文字描述;
- 观察条件:在什么光源、什么距离、什么角度下判定,例如在标准光源下目视比较;
- 配套关系:同一台渔轮上的多个阳极件,颜色要协调,是否需要同批次配套出货。
阳极颜色控制的具体做法,可以参考我们的另一篇文章:渔轮铝件阳极外观怎么控制。
08|变化点管理和保密
导入完成后,最常见的质量问题来自没有通知的变化。建议在导入阶段就把规则写进协议:
| 约定事项 | 内容 |
|---|---|
| 变化点通知 | 人员、设备、材料、方法(常称4M)或外协厂变化时,事先通知并经批准 |
| 重新验证 | 重大变化后重新提交首件或试产数据 |
| 批次追溯 | 能从成品批号追到材料批次、加工记录和检验记录 |
| 图纸管理 | 图纸的使用范围、保管、版本管理和外发控制 |
| 保密协议 | 导入前签署,涵盖图纸、样品和产品计划 |
| 模具与工装 | 品牌方出资的模具和检具的归属、标识和保管 |
09|从哪些零件开始导入更稳妥?
第一次和新供应商合作,不一定要一开始就交出最关键的零件。常见的两种稳妥做法:
- 由易到难:先从对整机手感影响较小、但能检验供应商能力的零件开始,例如握丸、侧盖外观件、摇臂。验证通过后,再逐步导入线杯、机架、齿轮等影响手感和寿命的零件;
- 先做第二供应商:把现有零件的一部分份额交给新供应商,和现行供应商并行运行一段时间,用实际批次数据说话。
这两种做法都能在控制风险的同时,积累对新供应商的真实了解。
10|仲德怎样配合供应商导入
- 按阶段配合:从可制造性评估、首件、装配验证到试产批次,按品牌方的导入流程提交资料;
- 检测能力:三坐标、轮廓投影、硬度、扭矩、轴向间隙等检测设备,具体可以查看检测设备与质量验证;
- 主要工序在厂内:模具、CNC精密加工、阳极氧化和涂装、组装与检测,便于追溯和变化点管理;
- 保密:可以在评估图纸之前先签署保密协议,信息安全管理可参考信息安全页面;
- 整机或零件都可以:可以只供应零件,也可以承接两轴鼓轮的整机OEM(起订量200台)。
仲德与日本客户合作超过18年,熟悉日系客户在首件、外观限度样和变化点管理上的要求。
常见问题 FAQ
导入一家新的渔轮零件供应商,一般要经过哪些阶段?
通常是:资料与报价、工厂审核、全尺寸首件检验、和现行配合件一起的装配验证、试产批次、小批量量产,最后进入正式量产并定期评审。每个阶段都应有明确的提交资料和通过标准,前一阶段通过后再进入下一阶段。
首件全尺寸合格,为什么装到渔轮上手感还是不一样?
因为“合格”只说明尺寸在公差范围内,不说明落在公差的哪个位置。现行供应商的轴承孔、齿轮中心距或轴向尺寸,可能长期稳定在公差的某一侧,整机的手感也是按这个状态调出来的。新供应商的尺寸如果落在另一侧,单件合格,整机的间隙和预紧却会变化。导入时应对比关键尺寸的实际分布,并和现行配合件一起装配验证。
试产批次应该看哪些数据?
重点看关键尺寸(CTQ)的批次数据和工程能力,例如Cpk,以及不同批次、不同挂具位置的阳极颜色和外观。还要确认检测方法与品牌方一致、包装能防止运输中的划伤,并抽检装配后的功能表现。
怎样防止供应商擅自更改材料或工艺?
在导入阶段就约定变化点管理:人员、设备、材料、方法(常称4M)或外协厂发生变化时,必须事先通知并经品牌方批准,必要时重新提交首件或试产数据。同时要求批次追溯,能从成品批号追到材料批次和加工记录。
第一次和新供应商合作,从哪些零件开始比较稳妥?
可以从对整机手感影响较小、但能检验供应商能力的零件开始,例如握丸、侧盖外观件、摇臂。验证通过后,再逐步导入线杯、机架、齿轮等对手感和寿命影响更大的零件;也可以先把现有零件的一部分份额交给新供应商,作为第二供应商运行一段时间。
