
本文内容
直接答案
把现有的渔轮零件转给新供应商,或者为它增加第二供应商,最常听到的抱怨是:图纸一点没变,手感却变了。
原因在于,现行零件的实际状态往往没有完全写在图纸上。下面这些信息,在转厂时最容易丢失:
- 尺寸长期落在公差的哪一侧;
- 图纸上没写的去毛刺、倒角、清洗做法;
- 阳极前后的尺寸补偿;
- 组装时按实测选配的垫片;
- 长期让步接收、但没有改进图纸的项目。
稳妥的转厂一般分五步:
实测现行件 → 交接隐性工艺 → 转移并复检模具和检具 → 验证新件 → 分批切换。
01|为什么“图纸没变,手感却变了”?
图纸规定的是公差范围,但整机的手感是由零件的实际状态决定的。转厂时,这些不在图纸上的信息很容易断档:
| 隐性信息 | 例子 | 转厂时的风险 |
|---|---|---|
| 尺寸落点 | 轴承孔长期稳定在公差的下半区 | 新供应商按中值加工,整机间隙变大 |
| 图纸外的工艺 | 齿轮去毛刺、孔口倒角、清洗方式 | 出现异响、毛刺或装配划伤 |
| 表面处理补偿 | 阳极前为膜厚预留的尺寸 | 膜厚或补偿量不同,配合变紧或变松 |
| 组装选配 | 按实测选择垫片厚度,或成对加工的零件 | 新件尺寸分布不同,原来的选配规则不再适用 |
| 长期让步接收 | 某个尺寸一直略超图纸,但组装已经按它调好 | 新供应商按图纸做反而“不对” |
| 口头的外观约定 | 哪些面可以有轻微刀纹、哪些面必须无瑕疵 | 外观判定标准不一致,退货或争议 |
最后一种“长期让步接收”尤其值得注意。现行件如果一直带着某个偏差在用,整机的调整已经适应了这个偏差。新供应商严格按图纸做,结果反而和现行件不一样。
02|转厂前先盘点:实测一批现行件
转厂的第一步,不是把图纸发给新供应商,而是先弄清楚现行件实际是什么样子。
建议这样做:
- 从几个不同批次抽取现行件,例如二三十件,覆盖不同生产时间;
- 测量关键尺寸的实际分布,特别是轴承孔、齿轮中心距、轴向尺寸、配合面;
- 整理组装数据,例如垫片的选配记录、常见的调整方法;
- 收集进货检验和不良记录,了解现行件历史上出过哪些问题;
- 把实测分布作为新供应商的加工目标值,而不只是给出图纸公差。
这样,新件的目标从“落在公差内”变成了“落在和现行件相同的区域”,转厂前后的手感才有保障。
03|隐性工艺怎么交接?
| 交接项目 | 从哪里获得 |
|---|---|
| 最新图纸和设计变更记录 | 品牌方的设计部门 |
| 检验规格和测量方法 | 品牌方的质量部门、现行供应商的检验记录 |
| 外观限度样 | 从现行生产中挑选,品牌方确认 |
| 让步接收和特采记录 | 品牌方的进货检验记录 |
| 组装选配规则 | 品牌方的组装部门或整机厂 |
| 图纸外的工艺要点 | 现行供应商(如果愿意配合),或从现行件实物分析 |
| 包装方式 | 现行供应商的包装和运输经验 |
现实中,现行供应商不一定愿意配合交接,尤其是因为价格或质量问题转厂的时候。这时候,现行件实物和组装线上的经验就是最可靠的信息来源。品牌方的组装人员往往最清楚哪些零件“差一点就装不顺”。
04|模具、夹具和检具的转移
如果零件用到压铸模、注塑模、锻模或专用检具,转厂时还要处理工装的转移:
| 步骤 | 要做的事 |
|---|---|
| 确认归属 | 确认模具和检具归品牌方所有,办理转移手续 |
| 转移前检查 | 检查模具状态、磨损和损伤,取得维修记录和生产数量 |
| 运输与入厂 | 做好防锈和防护,入厂后再次检查 |
| 试模 | 在新工厂的设备上试模,调整工艺参数 |
| 首批对比 | 新工厂的首批产品和原供应商的零件对比尺寸和外观 |
| 检具校准 | 检具重新校准,确认新旧两边的测量结果一致 |
新工厂的压铸机或注塑机吨位、规格和原来不同时,工艺参数往往要重新调试。试模后的首批产品,应该按首件流程完整检验,不能因为“模具是同一副”就省略。
05|新件验证:分布对比和装配对比
新件的验证方法,和导入新供应商时的装配验证相同:
- 对比关键尺寸的分布:新件是否和现行件落在公差的同一区域;
- 和现行配合件一起装配:确认间隙、预紧和垫片选配不需要改变;
- 整机对比:用新件装的整机和现行整机,逐项比较转动、刹车、离合和异响;
- 必要时盲测:让熟悉产品的人在不知道是哪种零件的情况下评价。
导入和验证的完整流程,可以参考我们的另一篇文章:渔轮品牌如何导入新的零件供应商。
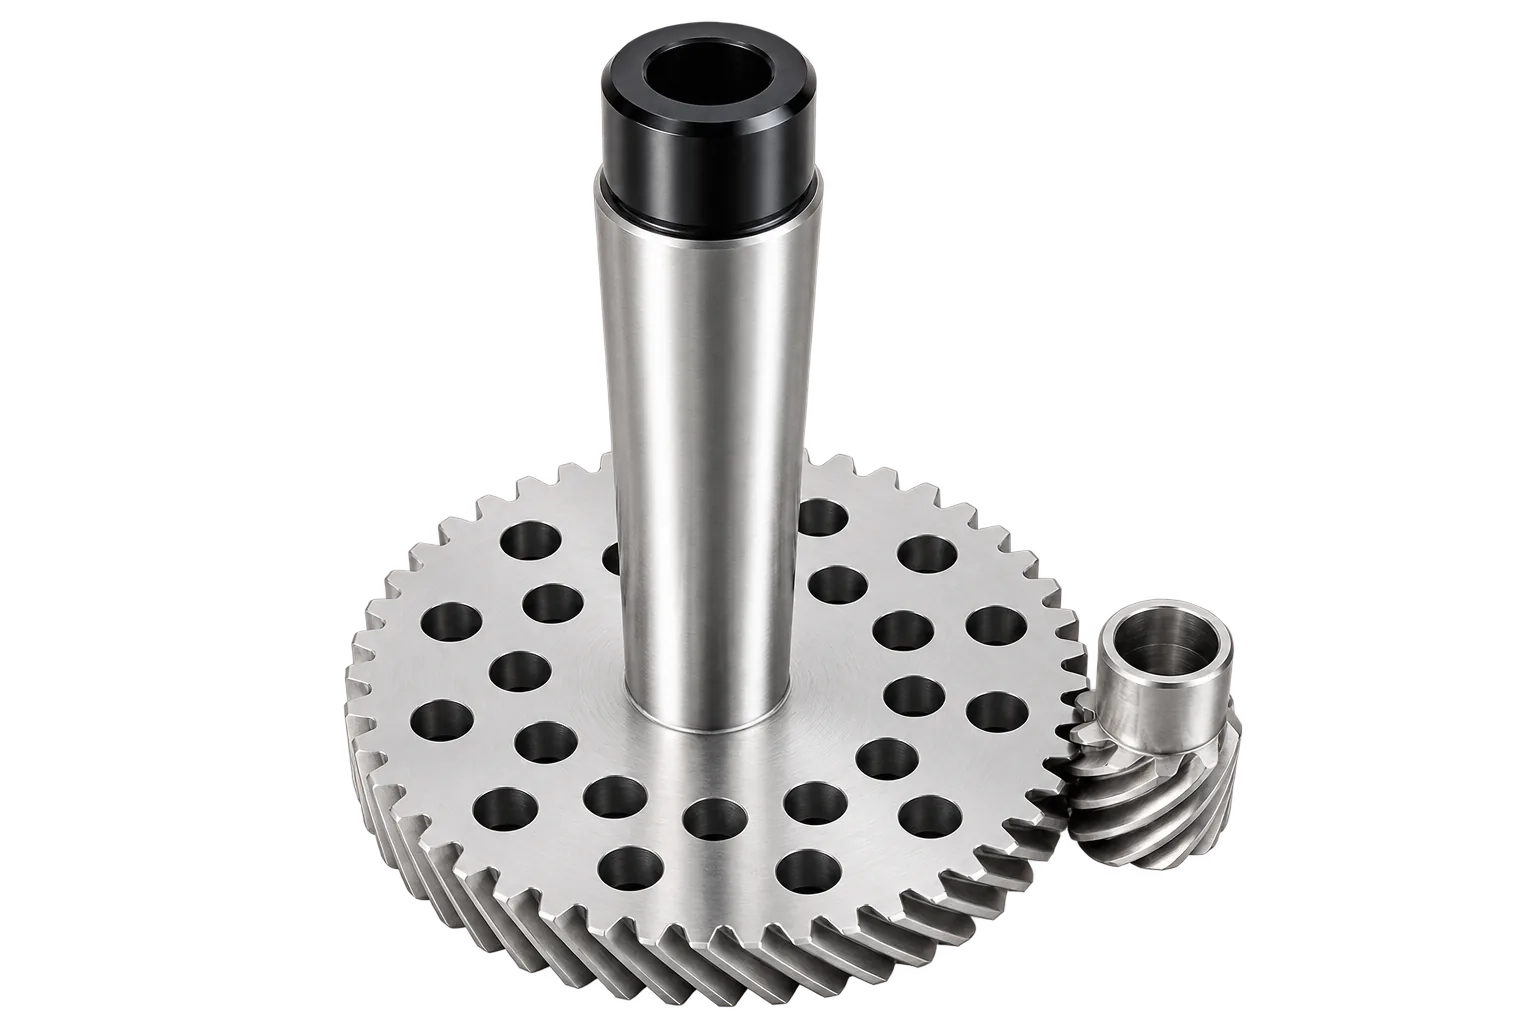
图:齿轮的齿形、中心距和孔轴配合共同决定传动手感。齿轮类零件转厂时,应和侧盖轴承位置、机架基准一起验证,而不是只看齿轮本身是否合格。
06|切换计划:安全库存、分批切换、不混批
验证通过之后,也不建议一次性全部切换。比较稳妥的节奏是:
| 步骤 | 内容 |
|---|---|
| 1. 建立安全库存 | 在现行供应商处备足库存,覆盖整个验证和爬坡期 |
| 2. 试产批次 | 新供应商小批量生产,完整检验并装机验证 |
| 3. 部分切换 | 新件先承担一部分用量,和现行件并行一段时间 |
| 4. 全部切换 | 批次数据稳定后,全部改用新件 |
| 5. 保留退路 | 切换后一段时间内,保留回到现行供应商的可能 |
切换过程中有三条规则:
- 记录切换点:按批次或序列号记录从哪一批开始使用新件,出问题时才能追溯;
- 不混批:同一批组装不混用新旧零件,尤其是同一台渔轮上需要颜色协调的阳极件;
- 售后件新旧通用:确认已售出的渔轮能装上新件,新渔轮也能用库存中的旧件。
安全库存的数量没有固定答案,取决于验证时间、交期和风险。原则是要能覆盖整个验证和爬坡期,并留出一次验证失败、需要重新调整的余量。
07|外观件转厂:颜色要对上旧件和售后件
侧盖、线杯、摇臂这类阳极件转厂时,颜色要同时对上两样东西:
- 现行生产的零件:新旧零件不会装在同一台渔轮上,但会在同一个货架上被比较;
- 已售渔轮的售后件:用户换一个侧盖或摇臂,颜色不能和原来的差太多。
建议从现行生产中挑选外观限度样,作为新供应商阳极配色的目标,并约定观察条件(光源、距离、角度)。同一个阳极颜色,用在不同牌号的铝合金上,色调也可能不同,所以材料牌号也要和现行件保持一致。
08|转厂最常见的坑
| 常见的坑 | 后果 | 怎么避免 |
|---|---|---|
| 只给图纸,不测现行件 | 新件合格,手感变了 | 实测现行件,交实际目标值 |
| 忽略长期让步接收的项目 | 新件按图纸做,反而装不顺 | 整理让步记录,必要时先修改图纸 |
| 模具转过来直接量产 | 试模和首件问题流到量产 | 试模、首批对比、完整首件检验 |
| 没有安全库存就切换 | 验证失败时断货 | 安全库存覆盖验证和爬坡期 |
| 新旧零件混批 | 问题无法追溯,颜色不协调 | 记录切换点,同批不混用 |
| 忘了售后件 | 已售渔轮的维修件不通用或颜色不对 | 确认新旧互换,售后件用同一外观标准 |
09|仲德怎样承接转厂零件
- 从现行件出发:可以根据品牌方提供的现行件实测关键尺寸分布,把它作为加工目标值,而不只是按图纸公差加工;
- 按阶段验证:首件、装配对比、试产批次,按品牌方的切换计划配合;
- 模具和检具:厂内有模具设计制造能力,可以配合模具的入厂检查、试模和调整;
- 保密:可以在评估图纸和现行件之前先签署保密协议;
- 零件或整机:可以只承接零件,也可以承接两轴鼓轮的整机OEM(起订量200台)。
仲德与日本客户合作超过18年,熟悉日系客户在首件、外观限度样和变化点管理上的要求。
常见问题 FAQ
转厂时,只把图纸给新供应商够吗?
通常不够。图纸规定的是公差范围,而现行零件的实际尺寸落点、未写进图纸的去毛刺和倒角做法、阳极前后的尺寸补偿、组装时的垫片选配和长期让步接收的项目,都会影响整机手感。建议同时提供检验规格、外观限度样、最新的设计变更记录,并实测一批现行件作为实际目标。
为什么要先实测一批现行件?
因为整机的手感、垫片选配和预紧,是按现行件的实际尺寸调出来的。从几个不同批次中抽取现行件,测量关键尺寸的实际分布,交给新供应商作为加工目标值,新件才能落在和现行件相同的区域,而不只是落在公差范围内。
模具从原供应商转过来,要注意什么?
先确认模具归属和转移手续,转移前检查模具状态并取得维修记录,到新工厂后先试模,把首批产品和原供应商的零件对比。新工厂的设备吨位、规格和原来不同时,工艺参数要重新调试,首批产品需要按首件流程完整检验。
切换时,新旧零件可以混在一起用吗?
尽量不要。建议约定明确的切换点,按批次或序列号记录从哪一批开始使用新件,同一批组装不混用新旧零件,尤其是同一台渔轮上需要颜色协调的阳极件。还要确认售后件新旧通用,已售出的渔轮能装上新件。
转厂时要准备多少安全库存?
没有固定数量,取决于新件验证需要的时间、新供应商从试产到稳定量产的时间、零件交期和风险高低。原则是安全库存要能覆盖整个验证和爬坡期,并留出一次验证失败、需要重新调整的余量。
