
目次
直接回答
リールメーカーが現行部品を新しいサプライヤーに移す、あるいは二社目を追加するときに最もよく聞く不満は、図面はまったく変わっていないのに、操作感が変わったというものです。
原因は、現行部品の実際の状態が図面にすべて書かれているわけではないことにあります。転注の際に最も失われやすいのは、次のような情報です。
- 寸法が長年、公差のどちら側にあるか。
- 図面に書かれていないバリ取り、面取り、洗浄のやり方。
- アルマイト前後の寸法の見込み。
- 組立時に実測に基づいて選んでいるシム。
- 図面を変えないまま、長年特採で受け入れてきた項目。
安全な転注は、一般に5つの段階で進めます。
現行品の実測 → 暗黙の工程ノウハウの引き継ぎ → 金型と検査具の移管と再確認 → 新規品の検証 → ロット単位での切り替え。
01|なぜ「図面は同じなのに操作感が変わる」のか
図面が定めるのは公差の範囲ですが、リールの操作感を決めるのは部品の実際の状態です。転注では、図面にないこうした情報が途切れやすくなります。
| 暗黙の情報 | 例 | 転注時のリスク |
|---|---|---|
| 寸法の位置 | ベアリング穴が長年、公差の下半分で安定している | 新しいサプライヤーが中央値で加工し、ガタが大きくなる |
| 図面外の工程 | ギアのバリ取り、穴の面取り、洗浄の方法 | 異音、バリ、組立時のキズ |
| 表面処理の見込み | アルマイト前に膜厚分の寸法を残している | 膜厚や見込み量の違いで、はめあいがきつく、またはゆるくなる |
| 選択組み付け | 実測でシム厚を選ぶ、または対で加工している部品 | 新規品の寸法分布が違い、従来の選択ルールが合わなくなる |
| 長年の特採 | ある寸法が図面をわずかに外れたまま、組立がそれに合わせて調整されている | 図面どおりに作った新規品のほうが「合わない」 |
| 口頭の外観基準 | どの面は軽い刃物目を許容し、どの面は無傷が必要か | 判定基準が食い違い、返品やトラブルになる |
最後の「長年の特採」は特に注意が必要です。現行品がある偏差を抱えたまま使われ続けていれば、リールの調整はその偏差に適応しています。新しいサプライヤーが図面どおりに正確に作ると、かえって現行品と違うものになってしまいます。
02|転注の前に:現行品を実測する
転注の最初の段階は、新しいサプライヤーに図面を送ることではありません。まず現行品が実際にどうなっているかを把握することです。
次の進め方をおすすめします。
- 複数のロットから現行品を抜き取ります。たとえば20〜30個程度、異なる生産時期をカバーするようにします。
- 重要寸法の実際の分布を測定します。特にベアリング穴、ギアの軸間距離、軸方向の寸法、はめあい面です。
- 組立のデータを整理します。シムの選択記録や、よく行う調整の方法などです。
- 受入検査と不良の記録を集めます。現行品が過去にどんな問題を起こしてきたかを把握します。
- 実測した分布を新しいサプライヤーの加工の狙い値として渡します。図面の公差だけを渡すのではありません。
こうすることで、新規品の目標は「公差内に入ること」から「現行品と同じ領域に入ること」に変わり、転注前後の操作感を守ることができます。
03|暗黙の工程ノウハウをどう引き継ぐか
| 引き継ぎ項目 | 入手先 |
|---|---|
| 最新の図面と設計変更の記録 | メーカー側の設計部門 |
| 検査規格と測定方法 | メーカー側の品質部門、現行サプライヤーの検査記録 |
| 外観限度見本 | 現行の生産品から選び、メーカー側が承認 |
| 特採・偏差の記録 | メーカー側の受入検査の記録 |
| 選択組み付けのルール | メーカー側の組立部門または完成品の組立先 |
| 図面外の工程のポイント | 現行サプライヤー(協力が得られる場合)、または現行品の分析 |
| 梱包方法 | 現行サプライヤーの梱包と輸送の経験 |
実際には、現行サプライヤーが引き継ぎに協力してくれるとは限りません。価格や品質の問題で転注する場合は、なおさらです。そのときは、現行品の現物と組立ラインの経験が最も信頼できる情報源になります。どの部品が「あと少しで組み付けにくくなる」のかは、組立担当者が最もよく知っています。
04|金型・治具・検査具の移管
部品にダイカスト金型、射出成形金型、鍛造型、専用の検査具を使っている場合は、それらの移管も必要です。
| 段階 | 行うこと |
|---|---|
| 所有権の確認 | 金型と検査具がメーカー側の所有であることを確認し、移管手続きを行う |
| 移管前の点検 | 金型の状態、摩耗、損傷を確認し、修理記録とショット数を入手する |
| 輸送と受け入れ | 防錆と保護を行い、到着後にもう一度点検する |
| 試打ち | 新しい工場の設備で試打ちを行い、成形条件を決める |
| 初回品の比較 | 新しい工場の初回品を現行サプライヤーの部品と、寸法と外観で比較する |
| 検査具の校正 | 検査具を校正し直し、新旧双方の測定結果が一致することを確認する |
新しい工場のダイカストマシンや射出成形機のトン数や仕様が異なる場合は、成形条件を出し直すことがほとんどです。試打ち後の初回品は、初品の手順どおりに全項目を検査すべきで、「同じ金型だから」という理由で省略してはいけません。
05|新規品の検証:寸法分布の比較と組み付けた状態の比較
新規品の検証方法は、新しいサプライヤーの立ち上げ時の組付け検証と同じです。
- 重要寸法の分布を比較する:新規品が現行品と公差の同じ領域にあるか。
- 現行の相手部品と組み付ける:ガタ、予圧、シムの選択を変える必要がないかを確認します。
- 完成品で比較する:新規品を使ったリールと現行のリールで、回転、ドラグ、クラッチ、異音を項目ごとに比べます。
- 必要に応じてブラインド評価を行う:製品をよく知る人が、どちらの部品か知らない状態で評価します。
立ち上げと検証の全体の流れは、リールメーカーが新しい部品サプライヤーを立ち上げるにはで解説しています。
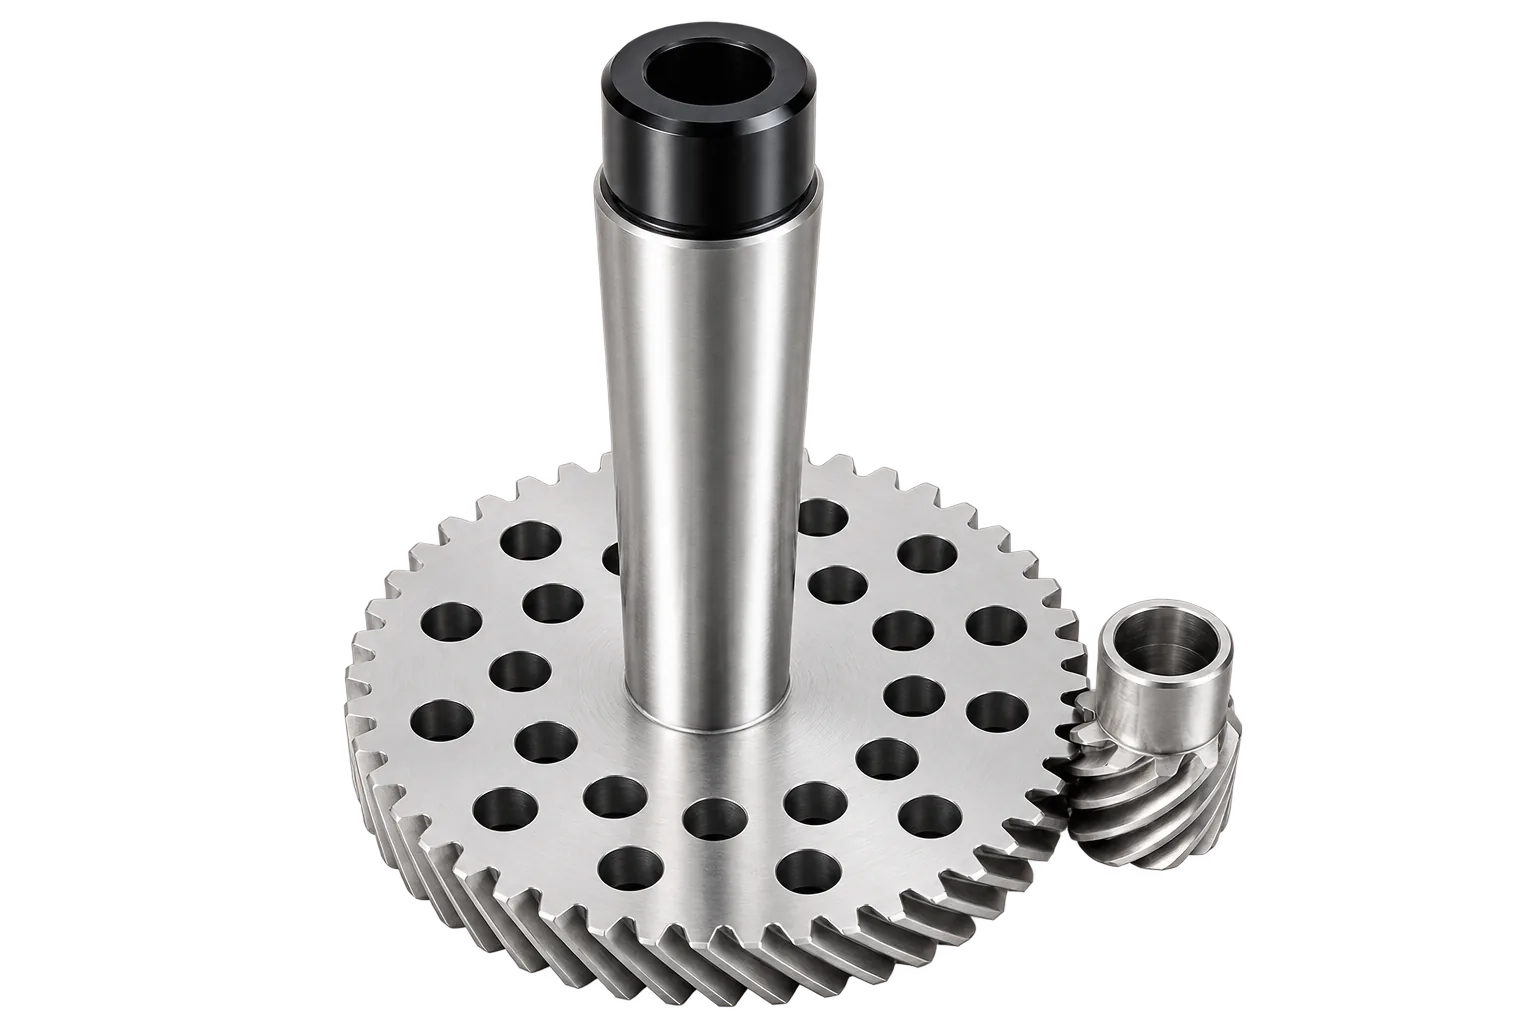
図:歯形、軸間距離、穴と軸のはめあいが、ドライブの操作感を決めます。ギア部品を転注する場合は、ギア単体の合否だけでなく、サイドカバーのベアリング位置やフレームの基準とあわせて検証します。
06|切り替え計画:安全在庫、段階的な切り替え、混在させない
検証に合格した後でも、一度にすべてを切り替えるのはおすすめしません。安全な進め方は次のとおりです。
| 段階 | 内容 |
|---|---|
| 1. 安全在庫の確保 | 現行サプライヤーで、検証と立ち上がりの期間をまかなう在庫を確保する |
| 2. 量産試作ロット | 新しいサプライヤーが小ロットを生産し、全項目を検査してリールに組み付けて確認する |
| 3. 一部切り替え | 新規品に数量の一部を任せ、しばらく現行品と並行して運用する |
| 4. 全面切り替え | ロットデータが安定してから、すべてを新規品に切り替える |
| 5. 戻れる道を残す | 切り替え後しばらくは、現行サプライヤーに戻せる状態を保つ |
切り替え中は、次の3つのルールを守ります。
- 切り替え点を記録する:どのロットまたは製造番号から新規品を使い始めたかを記録し、問題が起きたときに追跡できるようにします。
- 混在させない:同じ組立ロットで新旧の部品を混ぜないようにします。特に同じリールで色をそろえる必要があるアルマイト部品に注意します。
- 補修部品の互換性を保つ:販売済みのリールに新規品が取り付けられ、新しいリールに在庫の旧部品も使えることを確認します。
安全在庫の量に決まった答えはなく、検証期間、納期、リスクによって変わります。原則として、検証と立ち上がりの期間全体をまかなえる量に、検証が一度不合格になって調整し直す分の余裕を加えます。
07|外観部品の転注:現行品とも補修部品とも色を合わせる
サイドカバー、スプール、ハンドルアームなどのアルマイト部品を転注する場合、色は次の2つの両方に合わせる必要があります。
- 現行の生産品:新旧の部品が同じリールに組み付けられることはなくても、同じ店頭で見比べられます。
- 販売済みリールの補修部品:ユーザーがサイドカバーやハンドルを交換したときに、元の色と大きく違ってはいけません。
現行の生産品から外観限度見本を選んで新しいサプライヤーのアルマイト色の目標とし、観察条件(光源、距離、角度)も取り決めます。同じアルマイト色でも、アルミ合金の種類によって色調が変わることがあるため、材料の種類も現行品と同じにします。
08|転注でよくある失敗
| よくある失敗 | 結果 | 防ぎ方 |
|---|---|---|
| 図面だけを渡し、現行品を測らない | 新規品は合格なのに、操作感が変わる | 現行品を実測し、実際の狙い値を渡す |
| 長年の特採項目を見落とす | 図面どおりの新規品のほうが組み付けにくい | 特採の記録を整理し、必要なら先に図面を改訂する |
| 移管した金型でそのまま量産する | 試打ちや初品の問題が量産に持ち込まれる | 試打ち、初回品の比較、全項目の初品検査 |
| 安全在庫なしで切り替える | 検証が不合格になったときに欠品する | 検証と立ち上がりの期間をまかなう安全在庫 |
| 新旧の部品を混在させる | 問題を追跡できず、色もそろわない | 切り替え点を記録し、同じロットでは混ぜない |
| 補修部品を忘れる | 販売済みリールの修理部品が合わない、色が違う | 互換性を確認し、補修部品も同じ外観基準にする |
09|仲徳精密の転注品への対応
- 現行品から出発:メーカー側から提供いただいた現行品の重要寸法の実測分布を、図面の公差だけでなく加工の狙い値として使えます。
- 段階に沿った検証:初品、組み付け比較、量産試作ロットを、メーカー側の切り替え計画に合わせて進めます。
- 金型と検査具:社内に金型の設計・製作の体制があり、移管された金型の受け入れ点検、試打ち、調整に対応できます。
- 秘密保持:図面や現行品を拝見する前に秘密保持契約を締結できます。
- 部品でも完成品でも:部品のみのご依頼も、両軸リール完成品のOEM製造(最小ロット200台)も承ります。
仲徳精密は18年以上にわたり日本のお客様と取引しており、初品、外観限度見本、変化点管理について日本のお客様が求める水準をよく理解しています。
よくある質問 FAQ
転注のとき、新しいサプライヤーに図面を渡すだけで十分ですか?
多くの場合、十分ではありません。図面が定めるのは公差の範囲であり、現行部品の実際の寸法の位置、図面に書かれていないバリ取りや面取りのやり方、アルマイト前後の寸法の見込み、組立時のシムの選択、長年特採で受け入れてきた項目は、いずれも操作感に影響します。検査規格、外観限度見本、最新の設計変更の記録もあわせて渡し、現行品を実測して実際の狙い値とすることをおすすめします。
なぜ先に現行品を実測する必要があるのですか?
リールの操作感、シムの選択、予圧は、現行部品の実際の寸法に合わせて調整されているからです。複数のロットから現行品を抜き取り、重要寸法の実際の分布を測定して新しいサプライヤーの加工の狙い値とすることで、新規品は公差内に入るだけでなく、現行品と同じ領域に入るようになります。
現行サプライヤーから金型を移管するとき、何に注意すべきですか?
まず金型の所有権と移管の手続きを確認し、移管前に金型の状態を点検して修理記録を入手します。新しい工場では試打ちを行い、最初の製品を現行サプライヤーの部品と比較します。新しい工場の設備のトン数や仕様が異なる場合は成形条件を出し直す必要があり、最初の製品は初品の手順どおりに全項目を検査します。
切り替え時に、新旧の部品を混ぜて使ってもよいですか?
できるだけ避けてください。明確な切り替え点を決め、どのロットまたは製造番号から新規品を使うかを記録し、同じ組立ロットで新旧を混ぜないようにします。特に同じリールで色をそろえる必要があるアルマイト部品は注意が必要です。補修部品の互換性も確認し、販売済みのリールにも新規品が取り付けられることを確かめます。
転注には、どのくらいの安全在庫が必要ですか?
決まった数量はありません。新規品の検証にかかる期間、新しいサプライヤーが量産試作から安定量産に至るまでの期間、部品の納期、リスクの大きさによって変わります。原則として、検証と立ち上がりの期間全体をまかなえる量に、検証が一度不合格になって調整し直す分の余裕を加えます。
