
本文内容
直接答案
渔轮卸力是否稳定,取决于三方面:刹车片材料、润滑方式和零件制造质量。
- 毛毡:平顺、成本低,但长期受压容易变形。
- PTFE类材料:摩擦系数低,平顺,但最大卸力较小。
- 碳纤维:耐热、最大卸力大、寿命长,是中高端机型的常见选择。
卸力时大时小,常见原因有起动粘滑、出线发热、润滑脂不一致、刹车片受压变形、进水,以及垫片、压板、键槽、碟簧等零件的制造问题。
要做到稳定,需要把这些零件当作关键特性来管理,并用恒速拉线测试记录卸力曲线,检查平均值、波动、起动峰值、重复性和发热后的变化。
01|两轴鼓轮的刹车系统怎么工作
两轴鼓轮常见两种卸力方式:
- 星形卸力:旋转摇柄根部的星形旋钮,压缩碟形弹簧,改变刹车片组上的压力。
- 杠杆卸力:用杠杆推动压板,通过压板改变刹车片上的压力,调节更快,常见于大型海钓机型。
刹车片组一般由摩擦片和带键槽或卡耳的金属垫片交替叠放组成。一部分垫片与转动的零件(如齿轮或线杯)卡在一起,另一部分与不转的零件卡在一起。鱼拉线超过设定值时,这些片之间发生相对滑动,产生摩擦,从而让线杯在受控的阻力下出线。
在其他条件不变时,出线时的卸力大致与摩擦系数、压力、摩擦面数量、有效摩擦半径成正比,并与线杯上线层的半径成反比。
从这个关系可以看出两点:
- 摩擦系数变化(发热、润滑脂、进水)会直接让卸力变化。
- 线杯上的线越少,同样的刹车扭矩下出线阻力越大。所以比较最大卸力时,要确认测量时线杯上的线量。
02|常见刹车片材料
| 材料 | 特点 | 注意点 | 常见用途 |
|---|---|---|---|
| 毛毡 | 平顺,成本低 | 长期受压易变形,吸水后性能变化大,最大卸力有限 | 入门级、轻型机型 |
| PTFE类材料 | 摩擦系数低,平顺 | 最大卸力较小 | 轻型、精细的用途 |
| 碳纤维 | 耐热、耐磨,最大卸力大,寿命长 | 成本较高;对润滑脂和配合零件的表面状态更敏感 | 中高端机型、海钓机型 |
| 其他复合材料 | 可按需要调整摩擦和耐热特性 | 需要逐项验证稳定性和寿命 | 按设计需要 |
干式还是加润滑脂:加润滑脂的刹车片起动更顺、粘滑更少,但最大卸力通常会降低;干式刹车片最大卸力更大,但起动时更容易出现峰值。设计时要确定是干式还是加脂,以及润滑脂的种类和用量,并在量产中保持一致。
03|卸力为什么时大时小
| 现象 | 常见原因 |
|---|---|
| 鱼开始拉线时有一下“顿” | 起动粘滑:静摩擦大于动摩擦,起动瞬间出现峰值 |
| 长时间出线后卸力变化 | 摩擦生热,摩擦系数和润滑脂粘度变化 |
| 同一批产品卸力差异大 | 润滑脂种类或用量不一致,零件尺寸和表面不一致 |
| 存放一段时间后卸力变小 | 刹车片长期受压后永久变形,润滑脂变化 |
| 出线时周期性忽大忽小 | 垫片或压板不平,齿轮端面跳动,键槽卡滞 |
| 下海后卸力不稳 | 进水或盐分进入刹车系统,摩擦状态改变 |
| 调节旋钮时变化不线性 | 碟簧特性不一致或装反,零件配合问题 |
可以看出,卸力不稳不只是刹车片材料的问题,很多原因来自配合零件的制造和装配。
04|影响卸力稳定性的制造因素
| 零件或要素 | 对卸力的影响 | 控制方法 |
|---|---|---|
| 金属垫片的厚度和平面度 | 不平会让压力分布不均,出线时周期性波动 | 规定厚度和平面度,抽检或全检 |
| 压板和齿轮端面 | 平面度、粗糙度、端面跳动影响接触和摩擦 | 作为关键特性管理,控制加工和表面处理 |
| 键槽与轴、齿轮的配合 | 过紧会卡滞,过松会产生间隙和异响 | 控制配合尺寸,去除毛刺 |
| 碟形弹簧 | 弹簧特性决定调节手感;方向装反会改变特性 | 来料确认特性,装配时防错 |
| 润滑脂 | 种类和用量直接改变摩擦系数 | 规定种类和用量,定量涂布 |
| 清洁度 | 切屑、粉尘、油污会改变摩擦状态 | 清洗零件,在洁净条件下组装 |
这些要素建议写进图纸和检验标准,作为关键特性(CTQ)管理。具体做法可以参考关键特性管理。
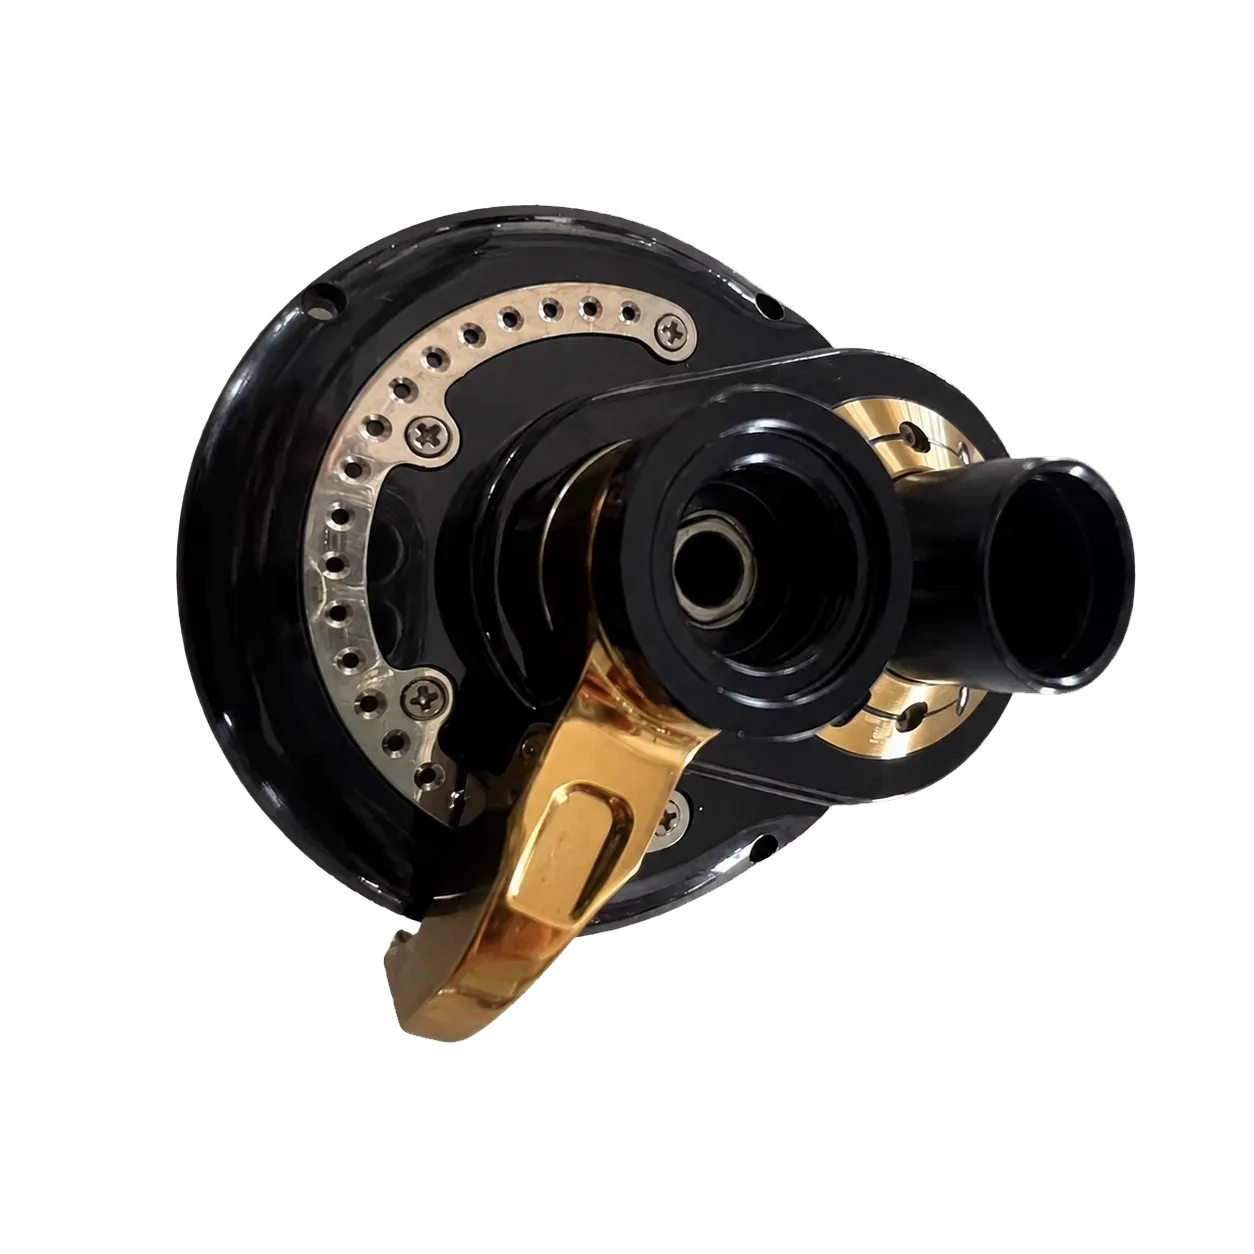
图:驱动侧通常集中了卸力调节等控制机构。刹车是否稳定,与这一侧零件的平面度、配合和组装状态密切相关。
05|怎么测试卸力稳定性
最有效的方法是恒速拉线测试:用设备以固定速度拉出线,连续记录拉力,得到卸力曲线。从曲线中可以看到:
| 检查项目 | 说明 |
|---|---|
| 平均卸力 | 是否达到设定值 |
| 波动幅度 | 出线过程中拉力的上下变化 |
| 起动峰值 | 开始出线瞬间的峰值,越小越不容易断线 |
| 重复性 | 同一设定下多次测试的一致性 |
| 发热后的变化 | 连续出线一段时间后卸力是否漂移 |
| 调节特性 | 不同旋钮位置下卸力变化是否平顺、可预测 |
| 存放和进水后的变化 | 存放后、进水后复测,确认卸力是否保持 |
测试时要固定条件:线杯上的线量、拉线速度、环境温度、是否经过磨合等。条件不同,结果不能直接比较。
06|规格书中建议写明的内容
- 最大卸力及测量条件:线杯上的线量、拉线速度、测量方法。
- 调节范围和调节手感:旋钮或杠杆的调节范围,是否需要档位感。
- 刹车片材料和润滑方式:干式还是加脂,润滑脂的种类。
- 稳定性要求:允许的波动幅度和起动峰值,由双方事先约定。
- 耐久要求:在什么条件下出线多少次后,卸力仍需满足要求。
- 防水要求:是否需要密封刹车。
这些要求没有通用的标准值,应根据产品定位、目标鱼种和对标样品来确定,并在打样阶段与供应商一起验证。
07|海钓机型的刹车
海钓机型的刹车需要特别考虑防水。海水和盐分进入刹车系统后,摩擦状态会改变,金属垫片也可能腐蚀。常见做法是在刹车部位采用密封结构,选用耐腐蚀的垫片材料,并在使用说明中写明清洗前先拧紧卸力。防腐设计的整体思路,可以参考海钓渔轮的防腐设计。
08|给用户的使用说明
使用说明里写清楚以下几点,可以减少很多“卸力不准”的投诉:
- 存放时把卸力调松,减少刹车片长期受压变形。
- 不要随意给干式刹车片加油,否则卸力会明显下降。
- 清洗前先拧紧卸力,减少水进入刹车系统。
- 定期保养,长期在海水中使用后,建议送修保养。
09|询价时请提供的信息
| 信息 | 用途 |
|---|---|
| 卸力方式 | 星形卸力还是杠杆卸力 |
| 最大卸力目标和测量条件 | 决定刹车片材料、尺寸和片数 |
| 目标鱼种和使用环境 | 淡水还是海水,是否需要密封刹车 |
| 刹车片材料和润滑方式 | 是否有指定,或需要我们一起评估 |
| 稳定性要求 | 波动、起动峰值、耐久的判定方法 |
| 对标样品 | 用于对比卸力曲线和手感 |
10|仲德可以做什么
- 刹车相关零件加工:压板、金属垫片、侧盖、旋钮等零件可以按图加工,并把平面度、配合、毛刺等作为关键特性管理。
- 装配验证:结合整机装配,检查卸力调节和手感。
- 卸力测试:我们有拉线式卸力测试机,可以连续记录出线时的拉力曲线,对比平均卸力、波动和起动峰值,用于打样验证,以及与对标样品对比。
- 碳纤维刹车片开发:我们正在自主开发碳纤维刹车片,并与原装碳纤维刹车片做对比测试。如果您的项目需要,可以一起评估刹车片的选型和测试。
- 两轴鼓轮OEM:两轴鼓轮起订量200个;其他类型渔轮,有一定数量也可以承接。
- 先签保密协议:询价时勾选“需要先签署保密协议”,我们会在看图之前先完成NDA。
仲德与日本客户合作超过18年,长期生产对外观和品质要求严格的渔轮零件。
常见问题 FAQ
渔轮卸力为什么时大时小?
常见原因有:起动时静摩擦大于动摩擦造成的粘滑,出线时间长导致发热,润滑脂种类和用量不一致,刹车片长期受压后永久变形,刹车系统进水,以及垫片平面度、压板表面、键槽配合、碟簧一致性等零件制造问题。排查时可以先用恒速拉线测试记录卸力曲线,判断是起动峰值、周期性波动还是发热后的漂移,再找对应的原因。
碳纤维刹车片和毛毡刹车片有什么区别?
毛毡刹车片平顺、成本低,但长期受压容易变形,吸水后性能变化较大,最大卸力也有限。碳纤维刹车片耐热、耐磨,最大卸力大,寿命长,适合需要大卸力的机型和海钓机型,但成本更高,并且对润滑脂和配合零件的表面状态更敏感。选择时要结合目标鱼种、最大卸力和价格带来决定。
刹车片要不要加润滑脂?
要看设计。加润滑脂的刹车片起动更顺、粘滑更少,但最大卸力通常会降低;干式刹车片最大卸力更大,但起动时更容易出现峰值。重要的是在设计时确定是干式还是加脂,以及润滑脂的种类和用量,并在量产中保持一致。用户不应随意给干式刹车片加油。
为什么渔轮放一段时间后卸力变小了?
常见原因是刹车片在长期受压下发生永久变形,变薄后在同样的旋钮位置压力变小。润滑脂的变化也会有影响。因此,很多渔轮的使用说明会建议存放时把卸力调松。产品开发时,也可以把存放后的卸力复测加入验证项目。
不同渔轮宣传的最大卸力可以直接比较吗?
不一定能直接比较。最大卸力与测量条件有关,例如线杯上的线量、拉线速度、是干式还是加脂、是否经过磨合等。线杯上的线越少,同样的刹车扭矩下出线阻力越大。比较时应确认测量条件,并在规格书中写明本公司产品的测量方法。
