
本文内容
直接答案
渔轮改装件大多是CNC加工的铝合金零件,不需要开模,适合多型号、多颜色、小批量。做好改装件,关键在四件事:
- 配合:轴端形状、螺纹、轴承位、刹车系统和间隙,都要和原厂渔轮对上。用多台实机测量,每批出货前再确认。
- 轻量化线杯:越轻起动越快,但壁薄后容易变形和跳动,要实机抛投验证。
- 颜色批次:同一套改装件最好同批阳极氧化。
- 知识产权:可以用描述性的方式说明适用型号,但不能使用原厂商标,也不要照抄受保护的外观设计。
01|改装件市场:常见零件和买家
| 零件 | 用户为什么换 | 常见制造方式 |
|---|---|---|
| 摇臂 | 手感、力量、外观 | CNC铝合金或钛合金,阳极氧化 |
| 握丸 | 握感、重量、外观 | CNC铝合金、碳纤维、EVA、软木、木材 |
| 线杯 | 轻饵抛投、容线量 | CNC铝合金,打孔减重 |
| 星形旋钮 | 外观、调节手感 | CNC铝合金,阳极氧化 |
| 刹车片 | 卸力更大、更稳定 | 碳纤维等材料 |
| 轴承 | 转动顺滑、防锈 | 外购的标准件 |
| 刹车旋钮、离合杆 | 外观和操作手感 | CNC铝合金,阳极氧化 |
买家主要有四类:改装件品牌、做改装服务的渔具店、推出升级件系列的渔轮品牌,以及网店卖家。
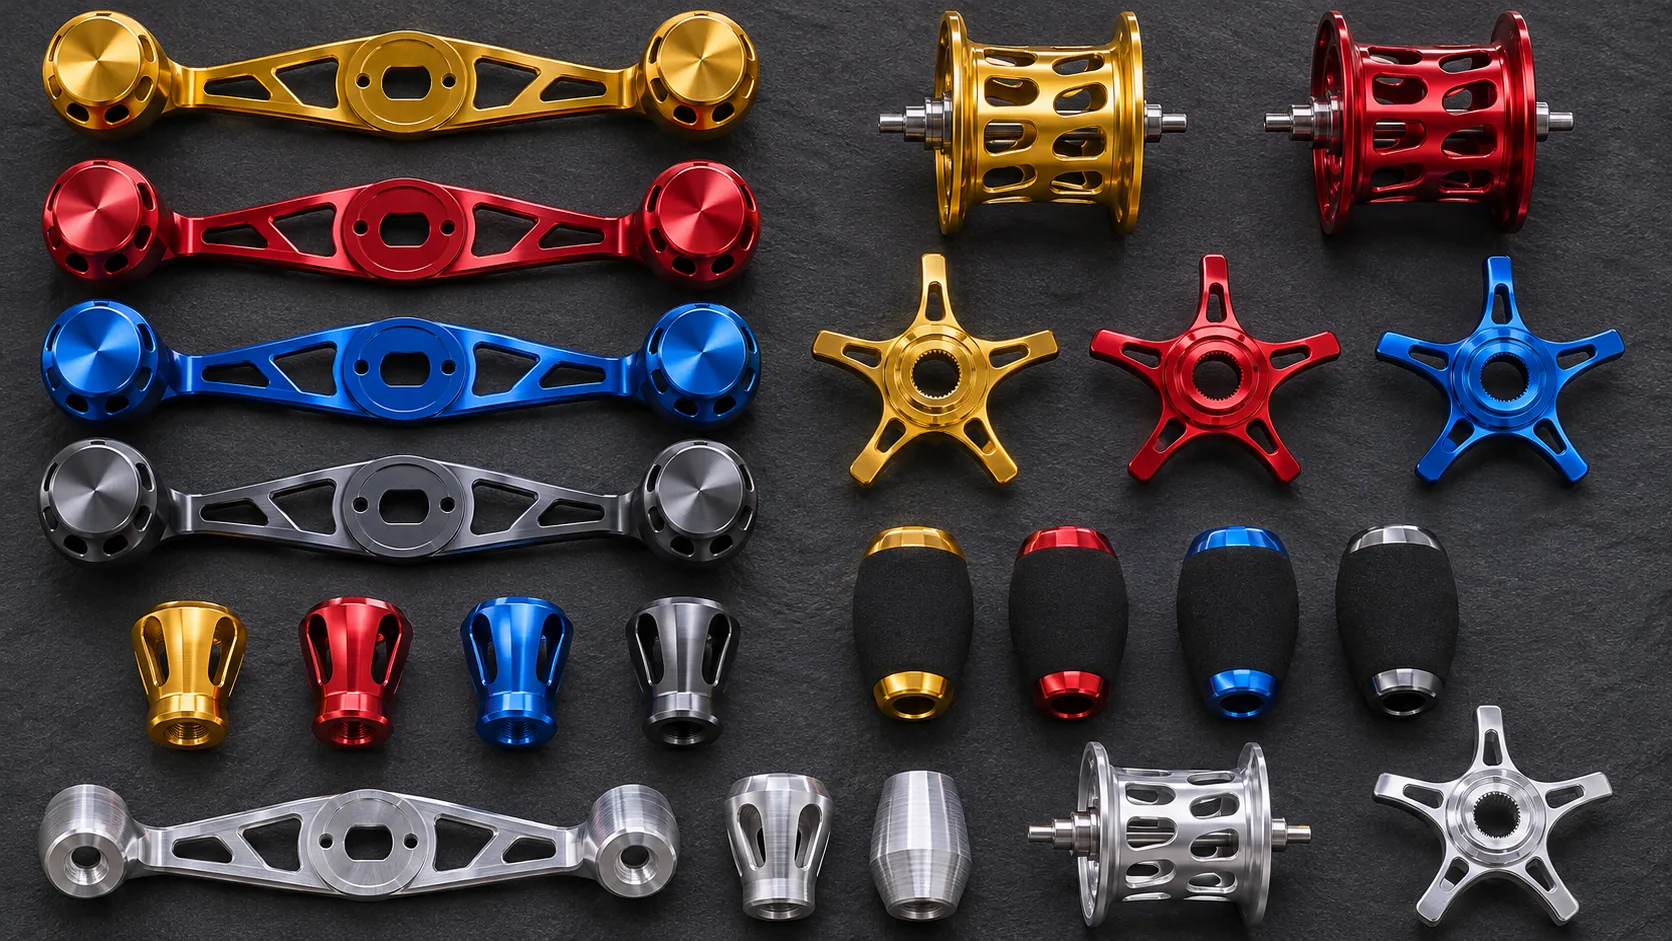
图:示意图。改装件大多是CNC加工后再阳极氧化,同一个零件常常要做多种颜色。
02|最大的风险:和原厂渔轮的配合
| 零件 | 要对上的配合尺寸 |
|---|---|
| 摇臂 | 轴端的形状和尺寸,固定螺母的螺纹和方向,止退片,与机身和星形旋钮的间隙 |
| 握丸 | 握丸轴的直径和长度,轴承或衬套,固定方式 |
| 线杯 | 线杯轴的直径和长度,轴承位,刹车系统的配合,离合销,与机身和排线器的间隙 |
| 星形旋钮 | 螺纹,形状,与摇臂的间隙 |
几点要特别注意:
- 年款和左右手:同一个系列,不同年款、左右手、不同速比的渔轮,配合尺寸可能不同。
- 原厂零件也有公差:只测一台渔轮,可能刚好测到公差的一端。要用多台实机测量,确认范围。
- 刹车系统:线杯要和原厂的刹车系统配合,例如磁力刹车的作用位置和线杯的材料,或离心刹车的刹车块和安装位置。
- 间隙:摇臂加长或弯度改变后,握丸和星形旋钮、机身之间的间隙可能不够。
握丸的接口方式,可以参考握丸材料与定制。
03|开发流程
- 确定适用型号:先选少数几个销量大的型号,并准备多台实机,包括左右手。
- 测量配合尺寸:测量轴、螺纹、轴承位和间隙,整理成接口图纸。
- 设计:在接口图纸的基础上设计外形,确定目标重量和材料。
- 样件:CNC加工样件,在多台实机上装配确认。
- 功能测试:转动、离合、卸力、抛投,线杯还要测跳动和动平衡。
- 颜色签样:做色板,确认颜色和Logo的位置。
- 小批量生产:按签样生产,每批出货前用实机或检具确认配合。
04|轻量化线杯的注意点
轻量化线杯是改装件里技术要求最高的零件:
- 越轻起动越快:适合轻饵抛投,但壁厚变薄后,加工和使用中都容易变形。
- 打孔的影响:减重孔会影响强度和动平衡,孔的位置和形状要均匀对称。
- 跳动和动平衡:高速旋转时,跳动和不平衡会造成异响和抛投不稳。
- 和刹车系统的配合:线杯换了材料或形状,刹车效果也会改变。
每个设计都要实机抛投验证。线杯的加工控制,可以参考线杯加工、跳动与动平衡;减重的方法和代价,可以参考渔轮轻量化设计。
05|材料和表面处理
| 材料 | 特点 | 适合的零件 |
|---|---|---|
| 6061铝合金 | 加工性好,阳极颜色较均匀 | 握丸、星形旋钮、侧盖 |
| 7075铝合金 | 强度高,但阳极颜色较难做均匀 | 摇臂、线杯 |
| 钛合金 | 强度高、耐腐蚀,加工成本较高,颜色选择有限 | 摇臂、螺丝 |
表面处理上,常见的有单色阳极、双色阳极、高光切边和激光刻印Logo。同一套改装件,例如摇臂、握丸和星形旋钮,最好同批阳极氧化,颜色才会一致。颜色和Logo的做法,可以参考小品牌渔轮怎么做定制。
06|多型号、多颜色、小批量怎么做
改装件的特点是型号多、颜色多、每个型号的数量少。建议:
- 通用零件共用:例如握丸和星形旋钮,尽量在多个型号之间共用,减少零件种类。
- 集中生产:同一个零件的不同颜色,尽量在同一次加工中生产,再分批阳极氧化。
- 颜色计划:首批颜色控制在少数几种,销量起来再扩充。
- 库存和预测:热销的颜色和型号提前备货,冷门的少量生产。
- 包装和说明:单个零件的包装要防刮伤,附上安装说明,以及需要的螺丝和垫片。
每次生产都有编程、治具和阳极氧化的准备工作,数量太少时单价会高。数量和成本的关系,可以参考零件报价构成与VA/VE降本。
07|知识产权和适用型号的标示
- 不要使用原厂的商标:产品、包装和网店页面上,都不能使用原厂的商标和Logo。
- 适用型号用描述性的方式说明:例如说明适用于某些型号,但不能让人误以为是原厂产品或原厂授权的产品。
- 不要照抄受保护的外观:原厂零件的外观可能受外观设计专利保护,结构也可能有专利。
- 保护自己的设计:自己的原创设计,也要在公开前考虑申请外观设计专利,给工厂看图前先签保密协议。
各国的法律不同,上市前建议请当地律师确认。可以参考代工时怎么保护自己的设计。
08|每批出货前的检验
- 配合尺寸:用螺纹规、塞规等检具检查轴孔和螺纹。
- 实机装配:每批抽样装在实机上,确认装得上、转动顺、没有干涉。
- 外观:阳极颜色与签样比对,检查刮伤、夹痕和切边。
- 重量:轻量化零件要称重,确认在目标范围内。
- 线杯:抽检跳动和动平衡。
09|仲德可以做什么
- CNC加工和阳极氧化在厂内:摇臂、握丸、线杯、星形旋钮等零件,可以从加工到阳极氧化、双色、高光切边一起完成。
- Logo:激光刻印、丝印和移印都在厂内完成。
- 刹车片和卸力测试:有拉线式卸力测试机,可以测试卸力的大小和稳定性;同时正在自主开发碳纤维刹车片。
- 只做零件也可以:可以只承接改装件,数量按零件和颜色评估;两轴鼓轮整机OEM的起订量为200个。两轴鼓轮和纺车轮的改装件询价,见改装线杯、改装摇臂、改装握丸页面。日本客户的下单流程、发货和日本税费,见日本客户小批量下单指南。
- 先签保密协议:询价时勾选“需要先签署保密协议”,我们会在看图之前先完成NDA。
仲德与日本客户合作超过18年,长期生产对外观和品质要求严格的渔轮零件。
常见问题 FAQ
做改装件,最大的风险是什么?
最大的风险是配合问题。改装件要装在原厂渔轮上,轴的形状和尺寸、螺纹、轴承位,以及和机身之间的间隙都要对上;不同年款和左右手的渔轮,配合尺寸可能不同。所以要用多台实机测量,每批出货前再用实机或检具确认。
改装件可以写适用哪些型号吗?
一般可以用描述性的方式说明适用型号,但不能使用原厂的商标和Logo,也不能让人误以为是原厂产品;外观也不要照抄受外观设计专利保护的零件。各国的法律不同,建议上市前请当地律师确认。
改装件可以小批量做吗?
可以。CNC加工的改装件不需要开模,适合多型号、多颜色、小批量。但每次生产都有编程、治具和阳极氧化的准备工作,数量太少时单价会高。建议把通用的零件,例如握丸,在多个型号之间共用。
不同批次的颜色会不一样吗?
阳极氧化的颜色在批次之间会有差异,7075等合金的颜色也比6061更难做均匀。建议保留色板和签样,同一套改装件,例如摇臂、握丸和星形旋钮,最好同批处理。
轻量化线杯要注意什么?
线杯越轻,起动越快,但壁变薄后容易变形和跳动,打孔也会影响强度和动平衡。还要确认和原厂刹车系统的配合,例如磁力刹车的作用位置,或离心刹车的刹车块。每个设计都要实机抛投验证。
