
本文内容
直接答案
渔轮品牌的采购每年都会面对降本压力。但渔轮和很多产品不同:手感一旦变了,降下来的成本很可能在售后和口碑上加倍还回去。
所以降本要先回答两个问题:
- 钱花在哪里?拆开报价,看材料、加工、表面处理、检测、良率各占多少;
- 哪些地方能动?分清决定手感的尺寸和与功能无关的尺寸。
真正能降本又不影响手感的地方,通常集中在:
毛坯近净成形、合并装夹、放宽非功能公差、外观分区、减少遮蔽和颜色、零件合并、标准化,以及稳定的预测和批量。
01|一件渔轮零件的报价由哪些部分组成?
| 成本项 | 包含什么 | 主要影响因素 |
|---|---|---|
| 材料与毛坯 | 棒料、板料、锻件或压铸件 | 材料牌号、材料利用率、毛坯路线 |
| 加工 | 车、铣、钻、攻牙 | 装夹次数、切削时间、机床类型、刀具消耗 |
| 辅助工序 | 去毛刺、倒角、清洗 | 毛刺位置、是否需要人工 |
| 表面处理 | 阳极氧化、喷砂、抛光、遮蔽、Logo | 颜色数量、遮蔽部位、外观等级 |
| 检测 | 首件、巡检、出货检验、外观检验 | 检测比例、三坐标测量时间、外观全检 |
| 良率损失 | 尺寸不良、外观不良 | 外观等级、搬运和包装防护 |
| 包装物流 | 吸塑盘、隔层、外箱、运输 | 外观件的防护要求 |
| 管理和利润 | 工程、计划、品质管理 | 订单批量、交期要求、插单频率 |
不同零件,成本结构差别很大。线杯、摇臂这类外观件,加工时间之外,表面处理和外观良率往往占很大比重;机架这类结构件,材料利用率和装夹次数影响更大。
02|为什么外观件常常比结构件贵?
很多采购会疑惑:一个线杯或摇臂,加工并不复杂,为什么价格不低?原因通常在看不见的地方:
- 外观良率:一道划痕、一点色差就是不良,外观件的报废和返工比例明显高于结构件;
- 搬运防护:加工、阳极、检验、包装的每一步都要防止磕碰和划伤,工时和包材都会增加;
- 抛光和喷砂:外观面的前处理往往需要人工;
- 遮蔽:轴承位、螺纹和导电面需要遮蔽,遮蔽越多,工时越多;
- 配色:多种颜色意味着多次阳极批次,每个颜色的批量更小。
所以,外观件的降本,很多时候从外观标准入手比从加工入手更有效。
03|先分清:哪些尺寸决定手感,哪些可以讨论
| 类别 | 例子 | 降本时的态度 |
|---|---|---|
| 决定手感和寿命 | 轴承孔尺寸与位置、两侧轴承孔同轴、齿轮中心距、线杯跳动、刹车面平面度、轴向间隙相关尺寸 | 不建议为了降本放宽 |
| 影响装配但有调整余地 | 部分螺纹孔位置、定位面、配合间隙 | 需要设计方根据尺寸链评估 |
| 与功能无关 | 外形轮廓(非配合部分)、装饰倒角、通孔、装配后看不见的面 | 往往有放宽空间 |
降本最怕的是一刀切:比如所有公差统一放宽一级,或者所有外观面统一降低等级。正确的做法是逐个尺寸、逐个表面判断,把精度和成本投在真正决定手感的地方。
04|九种常见的VA/VE做法
| 做法 | 怎么做 | 降本来源 | 需要验证什么 |
|---|---|---|---|
| 毛坯近净成形 | 棒料或厚板改为锻造或压铸毛坯 | 材料用量、粗加工时间 | 强度、内部缺陷、变形、表面处理效果 |
| 合并装夹 | 用多面或五轴加工减少装夹次数 | 装夹工时,同时精度更稳定 | 首件和关键尺寸 |
| 放宽非功能公差 | 与配合无关的尺寸放宽公差 | 加工和检测时间 | 设计方确认尺寸链 |
| 外观分区 | 按看得见的程度把表面分为几个等级 | 外观良率、返工 | 外观限度样 |
| 减少遮蔽 | 调整遮蔽范围,或改变工序顺序 | 表面处理工时 | 功能面的导电或配合要求 |
| 减少颜色 | 同系列共用颜色,减少特殊色 | 阳极批次和配色 | 品牌和外观认可 |
| 零件合并 | 把几个零件合并成一个(DFM) | 件数、组装工时、累积公差 | 装配、强度和维修方式 |
| 标准化 | 不同型号共用螺丝、轴承、垫片等 | 采购批量、库存 | 兼容性和售后 |
| 包装改进 | 用分格吸塑盘或隔层,减少运输划伤 | 外观不良 | 运输试验 |
除了这些技术做法,稳定的年度预测和批量也是重要的降本来源:批量越稳定,换型次数越少,插单和加急越少,供应商越容易把成本降下来。
05|材料替换要特别谨慎
把7075换成6061、把黄铜齿轮换成其他材料,看起来能明显降本,但风险也最大:
- 强度和耐磨:材料强度和硬度不同,需要验证负载、磨损和寿命;
- 加工变形:不同材料的内应力和加工变形不同;
- 阳极颜色:同一个阳极颜色,用在不同牌号的铝合金上,色调可能不同;
- 耐腐蚀:海钓渔轮对材料和表面处理的耐蚀要求更高。
材料替换属于重大变化,一般需要重新做首件、装配验证和必要的耐久试验。
06|降本提案的流程
降本方案最好由供应商提出,因为供应商最清楚成本花在哪里。比较顺畅的流程是:
| 步骤 | 内容 |
|---|---|
| 1. 提案 | 供应商说明现状、方案、预计降本幅度、风险和验证方法 |
| 2. 评估 | 品牌方的设计和质量人员评估对手感、外观和寿命的影响 |
| 3. 样件验证 | 按变化大小做首件、装配验证或耐久验证 |
| 4. 批准 | 品牌方按变化点管理流程批准 |
| 5. 切换 | 约定切换点,记录批次,必要时修改图纸和检验规格 |
验证范围要和变化大小相匹配。毛坯、材料、加工基准、关键工序改变,属于需要重新提交首件的重大变化;包装或检测流程的调整,通常只需确认记录。具体规则可以参考我们的另一篇文章:渔轮品牌如何导入新的零件供应商中的变化点管理部分。
07|比较报价时,按同一份规格逐项对照
同一个零件,不同供应商的报价有时差很多。在判断谁更便宜之前,先确认双方的假设是否相同:
| 对照项目 | 要确认的内容 |
|---|---|
| 材料 | 牌号、状态、材料来源 |
| 毛坯路线 | 棒料、板料、锻造还是压铸 |
| 外观等级 | 各表面的外观要求是否一致 |
| 检测 | 全检还是抽检,关键尺寸的测量方法 |
| 表面处理 | 膜厚、颜色、遮蔽范围 |
| 包装 | 包装方式和防护要求 |
| 模具和工装 | 是一次性收取,还是分摊进单价 |
| 交货条件 | 贸易条件、交期、最小批量 |
报价时请供应商说明主要成本项,比只比较总价更能找到真正的降本空间。
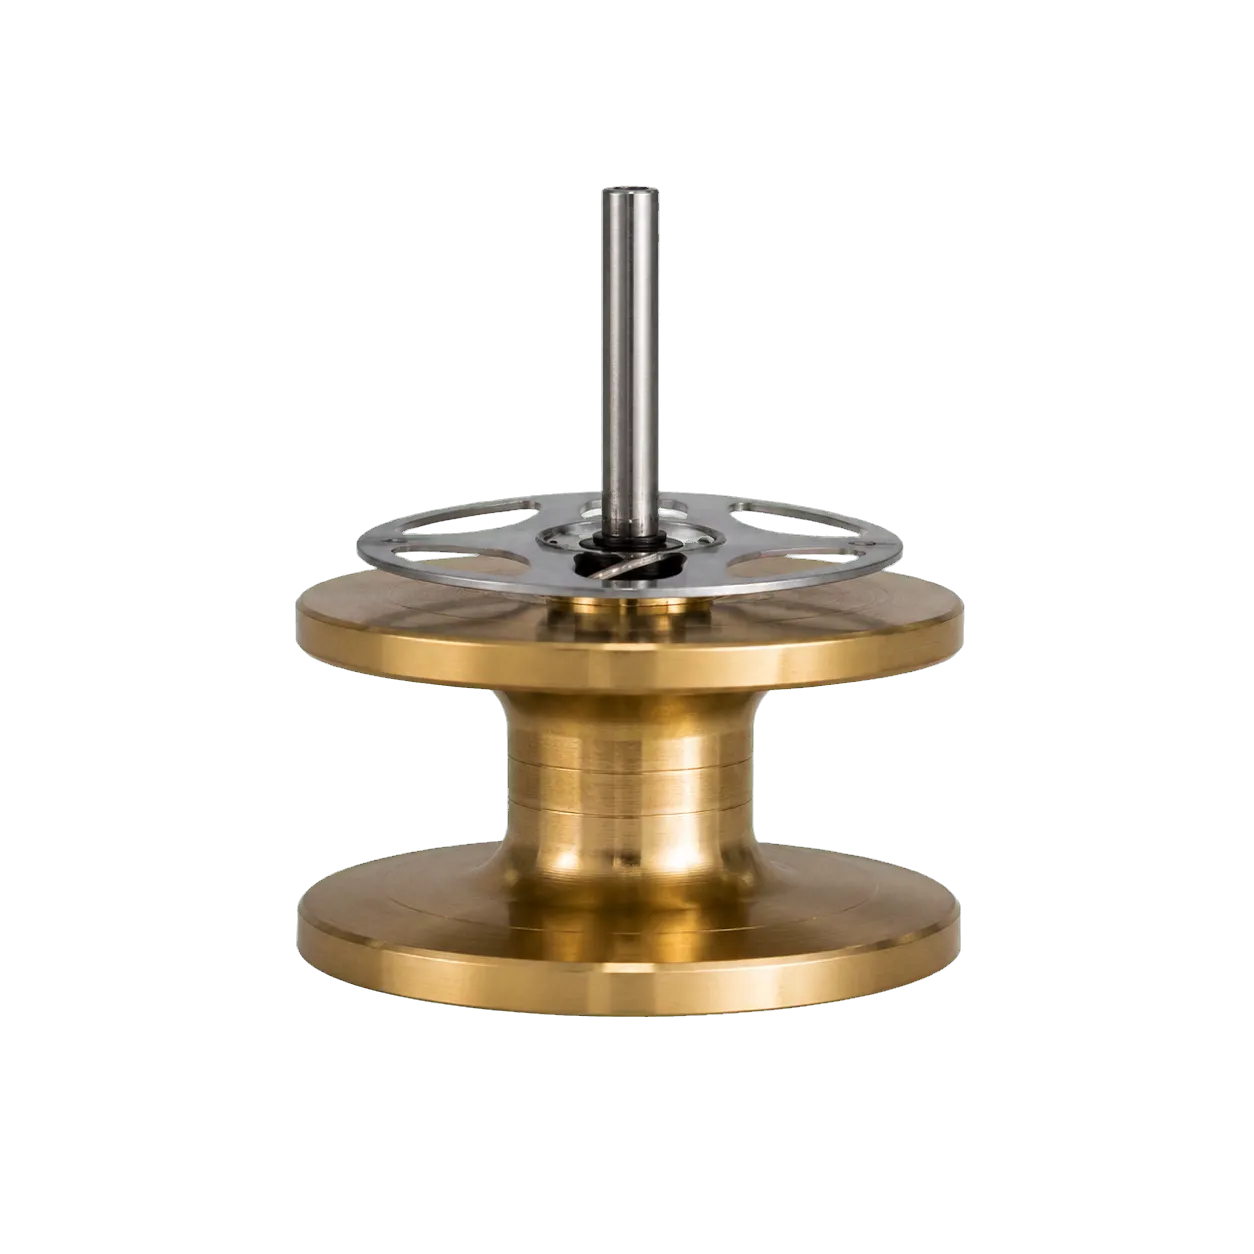
图:线杯是典型的“精度和外观都要”的零件:跳动和平衡决定转动手感,阳极外观决定外观良率。降本时两方面都要兼顾。
08|仲德怎样配合降本
- 从可制造性评估出发:在报价和导入阶段,结合加工、阳极和组装经验提出降本建议,并说明对手感和外观的影响;
- 毛坯路线可以一起评估:厂内有模具设计制造、CNC精密加工、阳极氧化和涂装、组装与检测,棒料、锻造、压铸等路线可以一起比较;
- 按变化点管理执行:降本方案经品牌方批准后再切换,按要求提交首件和验证数据;
- 零件或整机:可以只承接零件,也可以承接两轴鼓轮的整机OEM(起订量200台)。
仲德与日本客户合作超过18年,熟悉日系客户对手感和外观一致性的要求,降本方案也以不改变这两点为前提。
常见问题 FAQ
渔轮零件降本,最先可以从哪里入手?
先看报价里占比最大的几项,通常是加工时间、外观良率和表面处理。对应的做法是合并装夹、放宽与功能无关的公差、按区域设定外观等级、减少遮蔽和颜色数量。这些做法一般不改变决定手感的尺寸,验证范围也比较小。
放宽公差会不会影响手感?
取决于放宽的是哪个尺寸。轴承孔、齿轮中心距、线杯跳动、刹车面平面度、轴向间隙相关的尺寸决定手感和寿命,不建议为了降本放宽。与配合无关的外形、装饰倒角、通孔、装配后看不见的面,往往有放宽的空间。是否放宽应由设计方根据尺寸链确认。
从棒料改为锻造或压铸毛坯,要验证什么?
要验证强度和刚性、内部气孔或缺陷、加工后的变形,以及阳极或涂装后的外观。压铸铝合金的阳极效果受合金限制,外观件改压铸时往往要改为涂装。毛坯改变属于重大变化,应重新做首件、装配验证和必要的耐久验证。
为什么同一个零件,两家供应商的报价差很多?
常见原因是双方假设不同:毛坯路线、装夹方案、外观等级、检测比例、包装方式、模具费是否分摊、交货条件都可能不一样。比较报价时应按同一份规格逐项对照,并请供应商说明主要成本项。
降本方案需要重新做首件吗?
要看变化的大小。毛坯路线、材料、加工基准或关键工序改变,应重新提交首件,并和现行配合件一起装配验证;只是包装方式或检测流程的调整,通常只需确认相关记录。具体范围应在变化点管理规则中事先约定。
