
目次
直接回答
リールメーカーの調達担当者は、毎年コストダウンの目標に向き合っています。しかしリールは、多くの製品と事情が違います。一度操作感が変わってしまえば、下げたコスト以上のものが、修理対応や評判の低下として返ってくる可能性があるからです。
そのため、コストダウンはまず次の2つの問いから始めます。
- お金はどこにかかっているか。見積を材料、加工、表面処理、検査、歩留まりに分解し、それぞれの比率を確認します。
- どこなら変えられるか。操作感を決める寸法と、機能に関係しない寸法を区別します。
操作感を変えずにコストを下げられるのは、多くの場合、次のような部分です。
ニアネット素材、工程集約、機能に関係しない公差の見直し、外観の区分、マスキングと色数の削減、部品統合、標準化、そして安定した計画とロットサイズ。
01|リール部品の見積の内訳
| コスト項目 | 内容 | 主な要因 |
|---|---|---|
| 材料と素材 | 棒材、板材、鍛造品、ダイカスト品 | 材料の種類、材料歩留まり、素材の工法 |
| 加工 | 旋削、フライス、穴あけ、ねじ立て | 段取り回数、加工時間、機械の種類、刃具の消耗 |
| 付帯工程 | バリ取り、面取り、洗浄 | バリの位置、手作業の比率 |
| 表面処理 | アルマイト、ブラスト、研磨、マスキング、ロゴ | 色数、マスキング箇所、外観グレード |
| 検査 | 初品、工程内、出荷、外観検査 | 検査比率、三次元測定の時間、外観の全数検査 |
| 歩留まりロス | 寸法不良、外観不良 | 外観グレード、運搬と梱包の保護 |
| 梱包・物流 | トレー、仕切り、外装箱、輸送 | 外観部品に必要な保護 |
| 管理費と利益 | 技術、生産計画、品質管理 | ロットサイズ、納期、割り込みの頻度 |
部品によって、コスト構成は大きく異なります。スプールやハンドルアームのような外観部品では、加工時間に加えて表面処理と外観歩留まりの比重が大きくなりがちです。フレームのような構造部品では、材料歩留まりと段取り回数の影響が大きくなります。
02|外観部品が構造部品より高くなりがちな理由
「スプールやハンドルアームは加工が難しいわけではないのに、なぜ安くならないのか」と疑問に思う調達担当者は少なくありません。理由は、多くの場合、見えない部分にあります。
- 外観歩留まり:キズ一つ、わずかな色の違い一つで不良になるため、廃棄や手直しの比率が構造部品より明らかに高くなります。
- 運搬時の保護:加工、アルマイト、検査、梱包のすべての工程で打痕やキズを防ぐ必要があり、工数も梱包材も増えます。
- 研磨とブラスト:外観面の前処理は手作業になることが多くあります。
- マスキング:ベアリング座、ねじ部、導通が必要な面はマスキングが必要で、箇所が多いほど工数が増えます。
- 色数:色が多いほどアルマイトのバッチが増え、1色あたりのロットが小さくなります。
そのため外観部品のコストダウンは、加工から手を付けるより、外観基準から見直すほうが効果的なことが多くあります。
03|まず区別する:操作感を決める寸法と、検討の余地がある寸法
| 区分 | 例 | コストダウンでの扱い |
|---|---|---|
| 操作感と寿命を決める | ベアリング穴の寸法と位置、左右のベアリング穴の同軸、ギアの軸間距離、スプールの振れ、ドラグ面の平面度、スラストガタに関わる寸法 | コストダウンのために緩めない |
| 組立に影響するが調整の余地がある | 一部のねじ穴の位置、位置決め面、はめあいのすきま | 設計側が寸法の連鎖に基づいて評価 |
| 機能に関係しない | はめあいに関係しない外形、装飾用の面取り、貫通穴、組立後に見えない面 | 見直しの余地があることが多い |
コストダウンで最も避けたいのは、一律の変更です。たとえば、すべての公差を一段階緩める、すべての外観面のグレードを一律に下げる、といったやり方です。寸法ごと、面ごとに判断し、精度とコストは本当に操作感を決める部分に集中させるのが正しい進め方です。
04|よく使われる9つのVA/VE手法
| 手法 | 方法 | コストが下がる理由 | 検証が必要なこと |
|---|---|---|---|
| ニアネット素材 | 棒材や厚板を鍛造やダイカストの素材に変える | 材料使用量、荒加工の時間 | 強度、内部欠陥、変形、表面処理の仕上がり |
| 工程集約 | 多面加工や5軸加工で段取り回数を減らす | 段取り工数。精度も安定する | 初品と重要寸法 |
| 機能に関係しない公差の見直し | はめあいに関係しない寸法の公差を広げる | 加工時間と検査時間 | 設計側による寸法の連鎖の確認 |
| 外観の区分 | 見える度合いに応じて面をいくつかのグレードに分ける | 外観歩留まり、手直し | 外観限度見本 |
| マスキングの削減 | マスキング範囲の見直し、工程順の変更 | 表面処理の工数 | 機能面の導通やはめあいの要求 |
| 色数の削減 | シリーズで色を共通化し、特殊色を減らす | アルマイトのバッチと調色 | ブランドとしての外観の承認 |
| 部品統合 | 複数の部品を一つにまとめる(DFM) | 部品点数、組立工数、累積公差 | 組立、強度、修理のしやすさ |
| 標準化 | 機種間でネジ、ベアリング、ワッシャーを共通化する | 購入ロット、在庫 | 互換性とアフターサービス |
| 梱包の改善 | 仕切り付きトレーや仕切り材で輸送中のキズを防ぐ | 外観不良 | 輸送試験 |
こうした技術的な手法に加えて、安定した年間計画とロットサイズも重要なコストダウンの源泉です。ロットが安定するほど段取り替えや割り込み・特急対応が減り、サプライヤーもコストを下げやすくなります。
05|材料の変更は特に慎重に
7075を6061に、真鍮のギアを別の材料に変えるといった変更は、大きくコストを下げられるように見えますが、リスクも最も大きくなります。
- 強度と耐摩耗性:材料の強度や硬さが変わるため、負荷、摩耗、寿命の検証が必要です。
- 加工変形:材料によって内部応力や加工変形の出方が違います。
- アルマイトの色:同じアルマイト色でも、アルミ合金の種類によって色調が変わることがあります。
- 耐食性:ソルト用リールでは、材料と表面処理に求められる耐食性がより高くなります。
材料の変更は重要な変更にあたり、一般に初品、組付け検証、必要に応じて耐久試験のやり直しが必要です。
06|コストダウン提案の進め方
コストダウン案は、サプライヤーから提案してもらうのが効果的です。コストがどこにかかっているかを最もよく知っているのはサプライヤーだからです。スムーズな流れは次のとおりです。
| 段階 | 内容 |
|---|---|
| 1. 提案 | サプライヤーが現状、変更案、見込みの削減効果、リスク、検証方法を説明する |
| 2. 評価 | メーカー側の設計・品質担当が、操作感、外観、寿命への影響を評価する |
| 3. サンプル検証 | 変更の大きさに応じて、初品、組付け検証、耐久試験を行う |
| 4. 承認 | メーカー側が変化点管理の手順に沿って承認する |
| 5. 切り替え | 切り替え点を決めてロットを記録し、必要に応じて図面と検査規格を改訂する |
検証の範囲は、変更の大きさに見合ったものにします。素材、材料、加工基準、重要工程の変更は、初品の再提出が必要な重要な変更です。梱包や検査の流れの変更であれば、通常は記録の確認で足ります。詳しくは、リールメーカーが新しい部品サプライヤーを立ち上げるにはの変化点管理の項をご覧ください。
07|見積の比較は、同じ仕様で項目ごとに
同じ部品でも、サプライヤーによって見積が大きく違うことがあります。どちらが安いかを判断する前に、双方の前提条件が同じかどうかを確認しましょう。
| 比較項目 | 確認すること |
|---|---|
| 材料 | 材料記号、質別、調達先 |
| 素材の工法 | 棒材、板材、鍛造、ダイカストのどれか |
| 外観グレード | 各面の外観要求が同じか |
| 検査 | 全数か抜き取りか、重要寸法の測定方法 |
| 表面処理 | 膜厚、色、マスキング範囲 |
| 梱包 | 梱包方法と保護の要求 |
| 金型・治具 | 一括で支払うか、単価に含めて償却するか |
| 受け渡し条件 | 貿易条件、納期、最小ロット |
見積の際に各サプライヤーに主なコスト項目を説明してもらうほうが、総額だけを比べるより、本当のコストダウンの余地を見つけやすくなります。
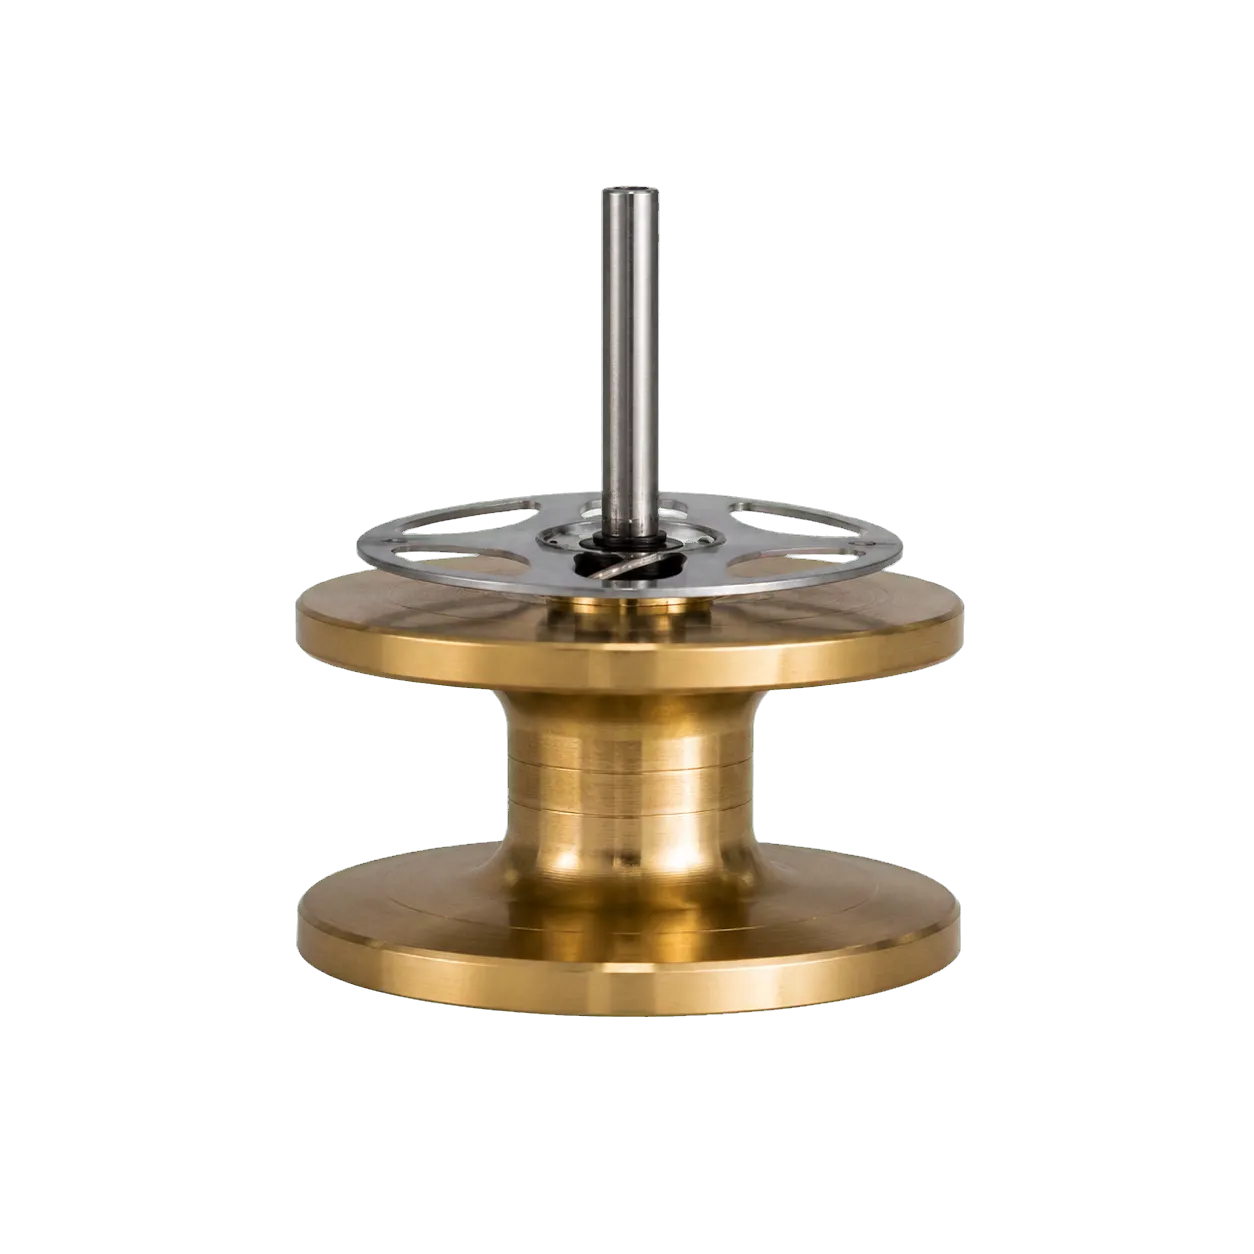
図:スプールは、精度と外観の両方が求められる代表的な部品です。振れとバランスが回転の感触を決め、アルマイトの外観が外観歩留まりを決めます。コストダウンでも両方への配慮が欠かせません。
08|仲徳精密のコストダウンへの対応
- 製作可否の検討から:見積や立ち上げの段階で、加工、アルマイト、組立の経験に基づいてコストダウン案を提案し、操作感と外観への影響を説明します。
- 素材の工法も一緒に比較:金型設計・製作、CNC精密加工、アルマイト・塗装、組立・検査を社内で行っているため、棒材、鍛造、ダイカストのルートを並べて比較できます。
- 変化点管理に沿って実施:コストダウン案はメーカー側の承認後に切り替え、求めに応じて初品と検証データを提出します。
- 部品でも完成品でも:部品のみのご依頼も、両軸リール完成品のOEM製造(最小ロット200台)も承ります。
仲徳精密は18年以上にわたり日本のお客様と取引しており、操作感と外観の一貫性に対する日本のお客様の要求をよく理解しています。コストダウン案も、この2点を変えないことを前提にしています。
よくある質問 FAQ
リール部品のコストダウンは、どこから手を付けるべきですか?
まず見積の中で比率の大きい項目を確認します。多くの場合、加工時間、外観歩留まり、表面処理です。対応する手法は、工程集約、機能に関係しない公差の見直し、面ごとの外観グレード設定、マスキングと色数の削減です。これらは操作感を決める寸法にはふつう手を付けないため、検証の範囲も小さく済みます。
公差を緩めると、操作感に影響しますか?
どの寸法を緩めるかによります。ベアリング穴、ギアの軸間距離、スプールの振れ、ドラグ面の平面度、スラストガタに関わる寸法は操作感と寿命を決めるため、コストダウンのために緩めることはおすすめしません。はめあいに関係しない外形、装飾用の面取り、貫通穴、組立後に見えない面には、見直しの余地があることが多いです。緩めるかどうかは、設計側が寸法の連鎖に基づいて判断すべきです。
棒材から鍛造やダイカストの素材に変える場合、何を検証すべきですか?
強度と剛性、内部の巣や欠陥、加工後の変形、アルマイトや塗装後の外観を検証します。ダイカスト用アルミのアルマイトは合金の制約を受けるため、外観部品をダイカストに変える場合は塗装に切り替えることが多くなります。素材の変更は重要な変更にあたるため、初品、組付け検証、必要に応じて耐久試験をやり直します。
同じ部品なのに、2社の見積が大きく違うのはなぜですか?
よくある原因は、前提条件の違いです。素材の工法、段取りの計画、外観グレード、検査の比率、梱包方法、金型費を償却に含めるかどうか、受け渡し条件などが異なる可能性があります。同じ仕様に沿って項目ごとに比較し、各サプライヤーに主なコスト項目を説明してもらうことをおすすめします。
コストダウン案では、初品をやり直す必要がありますか?
変更の大きさによります。素材の工法、材料、加工基準、重要工程を変更する場合は、初品を再提出し、現行の相手部品との組付け検証を行うべきです。梱包方法や検査の流れの変更であれば、通常は関連する記録の確認で足ります。具体的な範囲は、変化点管理のルールで事前に取り決めておきます。
