
本文内容
直接答案
渔轮机身没有一种最好的材料,要按价格带、数量、重量目标、使用环境和外观要求来选。
- 一体CNC铝合金:刚性高、精度好、阳极氧化外观漂亮,不需要模具;单件加工时间长、成本较高。
- 铝合金压铸:有一定数量时单件成本低,但需要模具;压铸铝通常不适合做漂亮的阳极氧化,一般采用涂装。
- 镁合金:更轻,但耐腐蚀性差,需要完整的表面保护,更适合淡水轻量化机型。
- 碳纤维增强树脂:轻、不生锈,量产成本低;刚性比金属低,尺寸受温度和湿度影响,需要模具。
机身刚性直接影响大负载下的齿轮啮合,选材时要和轴承座精度、侧盖结构一起考虑。
01|机身在渔轮里承担什么
两轴鼓轮的机身,是整台渔轮的基准和骨架:
- 支撑线杯轴、主轴和小齿轮的轴承座;
- 固定左右侧盖,决定两侧轴承座是否同轴;
- 承受收线和搏鱼时的负载,保持齿轮的中心距;
- 是用户握持的部位,决定外观和手感。
机身在负载下变形,齿轮的中心距和轴线关系就会改变,表现为手感变重、颗粒感和异响。所以机身材料的选择,不只是重量和外观的问题,也是刚性和精度的问题。
02|常见机身材料和工艺对比
| 材料和工艺 | 优点 | 注意点 | 常用表面处理 | 适合 |
|---|---|---|---|---|
| 铝合金一体CNC | 刚性高、精度好、外观高级,不需要模具 | 单件加工时间长、成本较高,材料去除量大 | 阳极氧化 | 中高端、海钓、小批量起步 |
| 锻造毛坯 + CNC | 金属纤维连续,强度好,加工余量小 | 需要锻造模具,适合有一定数量 | 阳极氧化 | 高负载、中高端量产 |
| 铝合金压铸 + CNC精加工 | 量产单件成本低,适合复杂形状 | 需要压铸模具;可能有气孔;不适合做漂亮的阳极氧化 | 涂装 | 中低价位、数量较大 |
| 镁合金 | 比铝更轻(密度约为铝的三分之二) | 耐腐蚀性差,需要完整的表面保护;切屑有着火风险,加工要注意安全 | 化学转化膜 + 涂装 | 淡水轻量化机型 |
| 碳纤维增强树脂(注塑) | 轻、不生锈,量产成本低 | 刚性较低,尺寸受温度和湿度影响,长期受力可能蠕变 | 原色或涂装 | 轻量化、价格敏感的机型 |
材料的选择原则,可以参考材料选择。
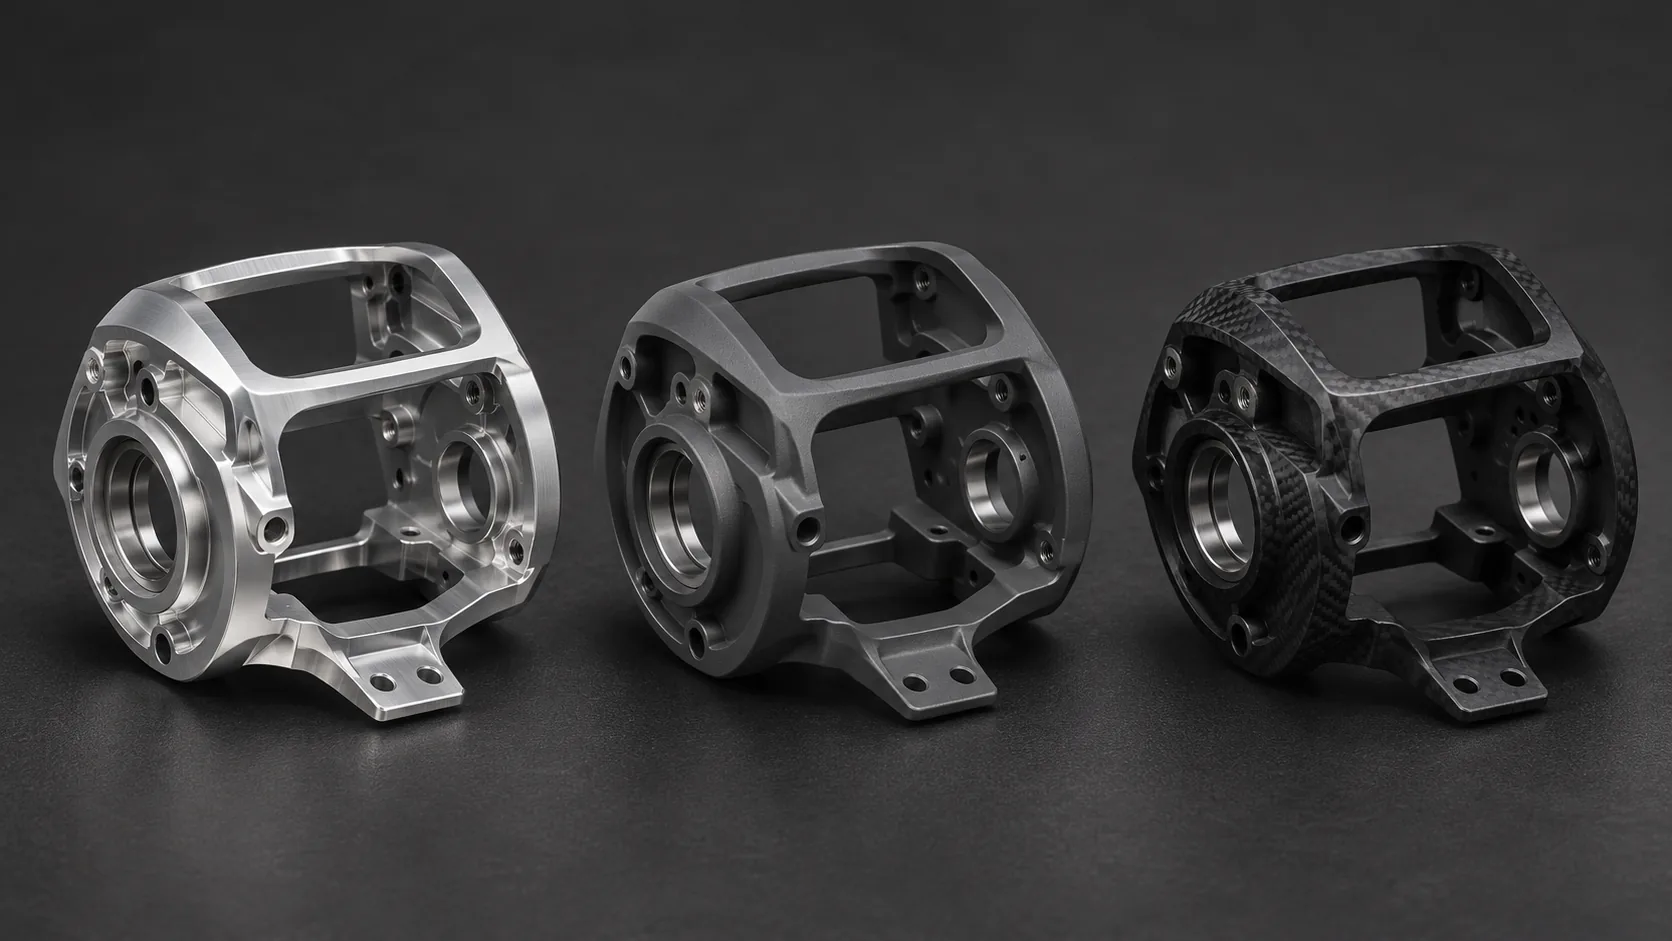
图:示意图。从左到右分别为一体CNC铝合金机身、压铸金属机身和碳纤维增强树脂机身。材料不同,刚性、重量、外观和适合的数量也不同。
03|结构上的选择
除了材料,机身结构也影响刚性、重量和成本:
- 一体式机身还是机身加侧板:一体式机身刚性更好,两侧轴承座的同轴度更容易保证;分体结构加工和装配更灵活。
- 镂空减重:镂空可以减轻重量,但会降低刚性,开孔的位置和大小要结合受力来设计。
- 混合材料:例如机身用铝合金、侧盖用树脂,在重量、成本和刚性之间取得平衡。不同材料的连接处要注意电偶腐蚀和热膨胀差异。
- 壁厚:薄壁可以减重,但加工和阳极氧化时容易变形,需要在设计阶段考虑。
薄壁机身的加工变形,可以参考渔轮机身和侧盖为什么容易变形。
04|数量和模具投入
机身材料的选择,和数量关系很大:
| 方式 | 模具投入 | 单件成本 | 改款灵活度 |
|---|---|---|---|
| 一体CNC | 不需要专用模具 | 较高 | 高 |
| 锻造 + CNC | 需要锻造模具 | 中等 | 中 |
| 压铸 + CNC | 需要压铸模具 | 数量大时较低 | 低 |
| 树脂注塑 | 需要注塑模具 | 数量大时最低 | 低 |
小批量起步的品牌,一体CNC铝合金机身往往更合适:省下模具投入,改款也灵活。等销量稳定以后,再评估是否改为压铸或注塑。模具和单价的关系,可以参考渔轮OEM代工:起订量、模具费和单价是怎么定出来的。
05|表面处理和颜色
不同材料适合的表面处理不同,这会直接影响品牌想要的外观:
- CNC铝合金(棒料、板料、锻造毛坯):适合阳极氧化,颜色丰富,可以做双色和高光切边。
- 压铸铝:含硅量较高,阳极氧化后颜色发暗、不均匀,一般采用涂装。
- 镁合金:需要化学转化膜和涂装,涂层的完整性决定耐腐蚀性。
- 树脂:可以用原料颜色,也可以涂装,但金属质感较难做出来。
如果品牌想要多种阳极氧化颜色或高光切边,通常需要选择CNC铝合金机身。颜色和Logo的定制,可以参考小品牌渔轮怎么做定制。
06|海钓机型的选择
海钓机型对耐腐蚀和刚性的要求都更高,一般优先考虑铝合金机身加阳极氧化,并做好封孔、异种金属绝缘和排水设计。镁合金在海水中耐腐蚀性差,与不锈钢接触还容易发生电偶腐蚀,一般不推荐用于海钓机型。详细的防腐设计,可以参考海钓渔轮的防腐设计。
07|怎么验证机身
| 验证项目 | 目的 |
|---|---|
| 负载下的手感和变形 | 在大负载下收线,确认手感、异响和齿轮啮合是否稳定 |
| 轴承座尺寸和同轴度 | 确认关键尺寸,以及表面处理后的状态 |
| 跌落和冲击 | 确认机身和侧盖在跌落后没有变形、开裂 |
| 涂层附着力和耐腐蚀 | 压铸铝、镁合金的涂层,以及阳极氧化膜的耐腐蚀性 |
| 尺寸稳定性 | 树脂机身在不同温度和湿度下的尺寸变化 |
| 耐久试验 | 长时间使用后,齿轮磨损和手感变化 |
08|询价时请提供的信息
| 信息 | 用途 |
|---|---|
| 产品定位和价格带 | 决定材料和工艺的方向 |
| 预计数量 | 判断CNC、压铸、注塑哪种更合适,以及模具投入 |
| 重量目标 | 是否需要镁合金、树脂或镂空减重 |
| 使用环境 | 淡水还是海水 |
| 外观要求 | 阳极氧化颜色、高光切边,还是涂装 |
| 对标机型 | 用于对比刚性、重量和手感 |
09|仲德可以做什么
- 多种工艺可选:CNC加工、铝合金压铸、锻造、注塑,以及模具设计制造,可以根据数量和定位一起评估机身的材料和工艺。
- 表面处理:阳极氧化和涂装在厂内完成,便于控制外观和尺寸。
- 两轴鼓轮OEM:两轴鼓轮起订量200个;其他类型渔轮,有一定数量也可以承接。
- 先签保密协议:询价时勾选“需要先签署保密协议”,我们会在看图之前先完成NDA。
仲德与日本客户合作超过18年,长期生产对外观和品质要求严格的渔轮零件。
常见问题 FAQ
渔轮机身用铝合金好,还是碳纤维增强树脂好?
看定位。铝合金机身刚性高,大负载下齿轮啮合更稳定,外观和手感更高级,适合中高端和海钓机型;碳纤维增强树脂机身更轻、不生锈,量产成本低,适合轻量化和价格敏感的机型,但刚性较低,尺寸会受温度和湿度影响。也有机身用铝合金、侧盖用树脂的组合做法。
压铸铝机身为什么一般不做阳极氧化?
常用的压铸铝合金含硅量较高,阳极氧化后颜色发暗、不均匀,很难得到漂亮的外观;压铸件表面和内部也可能有气孔,影响外观和膜层。所以压铸铝机身一般采用涂装,轴承座等配合面再用CNC精加工。如果要阳极氧化的外观,通常选用铝合金棒料、板料或锻造毛坯再做CNC加工。
镁合金机身适合海钓吗?
一般不推荐。镁合金很轻,但在电位序中非常活泼,耐腐蚀性差,与不锈钢等金属接触时还容易发生电偶腐蚀。用在海钓机型时,需要完整的表面保护和绝缘设计,并做充分的海水环境验证。镁合金更常用于追求轻量化的淡水机型。
小批量起步的品牌,适合用哪种机身?
数量不大时,一体CNC铝合金机身往往更合适。它不需要压铸或注塑模具,改款也比较灵活,外观和刚性都容易做到较高水平,虽然单件成本较高,但省下了模具投入。等销量稳定、数量上来以后,再评估是否改为压铸或注塑来降低单件成本。
机身刚性不足,会有什么表现?
常见表现是:大负载收线时手感变重、发涩或有颗粒感,齿轮出现异响,卸力表现不稳定,长时间使用后齿轮磨损加快。原因是机身在负载下变形,改变了齿轮的中心距和轴线关系。机身刚性要和轴承座精度、侧盖结构一起设计和验证。
